
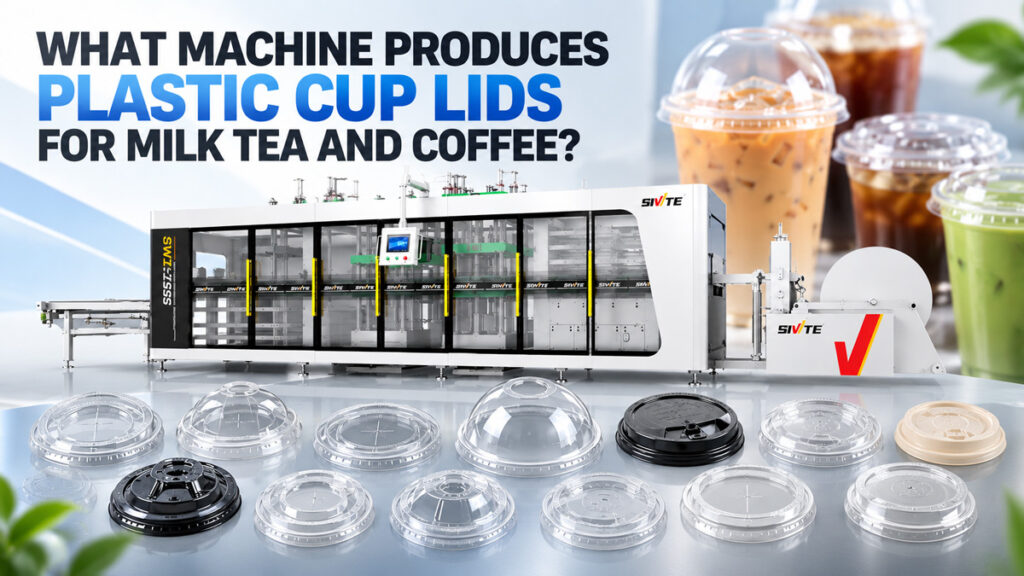
Lojas de bubble tea e cafeterias usam uma quantidade enorme de tampas de plástico todos os dias, mas poucas pessoas sabem como essas tampas finas e com formato preciso são produzidas em massa. A resposta é uma máquina de termoformagem de tampas de plástico — especificamente, uma máquina de pressão positiva/negativa. máquina de termoformagem de três estações. Este artigo descreve o processo de produção de tampas para copos, as capacidades necessárias da máquina e como o mesmo equipamento produz os diferentes estilos de tampas disponíveis no mercado.
Como as tampas de plástico para copos são realmente fabricadas: o processo fundamental.
A produção de tampas para copos é um processo de termoformagem, geralmente a partir de folhas de PET ou PP. Todo o processo ocorre em três etapas contínuas: aquecimento, conformação por pressão positiva/negativa e corte e empilhamento.
Passo 1: Aquecer e amolecer a folha
A folha enrolada entra primeiro no forno de aquecimento, onde elementos de aquecimento superiores e inferiores a aquecem uniformemente até atingir a temperatura ideal para amolecê-la. O aquecimento uniforme determina diretamente se a espessura da tampa permanecerá consistente em toda a peça — o aquecimento irregular causa facilmente áreas finas ou rugas.
Etapa 2: Fechamento e Moldagem do Molde por Pressão Positiva/Negativa
A folha amolecida então se move para a estação de moldagem, onde o molde se fecha por cima e por baixo — a pressão positiva empurra ativamente de cima enquanto o vácuo puxa de baixo simultaneamente. Essa força combinada pressiona com precisão a folha no formato completo da tampa em uma única etapa, incluindo a borda de encaixe, o bico, as nervuras anti-vazamento e até mesmo os contornos tridimensionais na parte superior da tampa. As tampas de copos são produtos de parede fina e precisão, com tolerâncias dimensionais rigorosas na borda, e somente a ação de "empurrar e puxar" da pressão positiva/negativa pode fazer com que a folha se conforme completamente a cada detalhe do molde — exatamente por isso que a produção de tampas depende dessa estrutura, e não apenas da sucção a vácuo.
Etapa 3: Perfuração, Separação e Empilhamento Automático
Neste ponto, as tampas moldadas ainda estão presas à folha. A estação de corte utiliza uma matriz para separar com precisão cada tampa individual, e as tampas separadas são contadas automaticamente e empilhadas ordenadamente pelo sistema de empilhamento, seguindo diretamente para a embalagem — sem necessidade de transferência manual em qualquer etapa do processo.
A variedade de estilos de tampas que uma máquina de 3 estações com pressão positiva/negativa pode produzir.
Com uma simples troca de molde, a mesma máquina de termoformagem de 3 estações com pressão positiva/negativa pode abranger quase todos os modelos comuns de tampas de copos plásticos descartáveis disponíveis no mercado:
● Tampas planas para chá de bolhas: Tampas planas com furo para canudo ou abertura em formato de letra — atualmente a categoria de tampas com maior demanda no mercado.
● Tampas para xícaras de café com bico para beber: Tampas com um bico elevado para beber, algumas também com uma aba protetora deslizante ou removível contra poeira.
● Tampas em formato de cúpula (ou bola): Com a parte superior curva e elevada, geralmente usadas para bebidas com cobertura de creme ou chás de frutas que precisam de espaço extra.
● Tampas planas de encaixe: Com uma estrutura de borda que se ajusta precisamente ao corpo do copo, seladas por pressão — comuns em copos para bebidas frias.
● Tampas com alça para transporte ou conector para vários copos: Alguns produtos para viagem utilizam designs de tampa combinados com uma alça integrada, que também podem ser produzidos na mesma máquina usando um molde personalizado.
Os diferentes estilos de tampa variam bastante em profundidade de conformação e complexidade dos detalhes da borda — as tampas em formato de cúpula, em particular, com seu topo pronunciado e elevado, exigem maior uniformidade na aplicação da força pelo sistema de pressão positiva. Depender apenas da sucção a vácuo dificulta o estiramento uniforme da chapa na área da cúpula, resultando frequentemente em uma espessura de parede visivelmente menor no topo. Isso demonstra que, quanto mais variados forem os estilos de tampa que um fabricante deseja produzir, maior será sua dependência da capacidade de conformação por pressão positiva/negativa.
Referência de Eficiência de Produção
Uma máquina de termoformagem de 3 estações com pressão positiva/negativa bem configurada normalmente atinge uma velocidade de formação de 40 a 50 ciclos por minuto. Com um molde multicavidades (digamos, de 8 a 12 tampas por ciclo), a produção horária pode chegar a aproximadamente 20.000 a 30.000 tampas. Todo o processo, do aquecimento ao empilhamento, é totalmente automatizado, e uma máquina geralmente precisa de apenas um operador para a embalagem final, mantendo a mão de obra muito baixa.



