
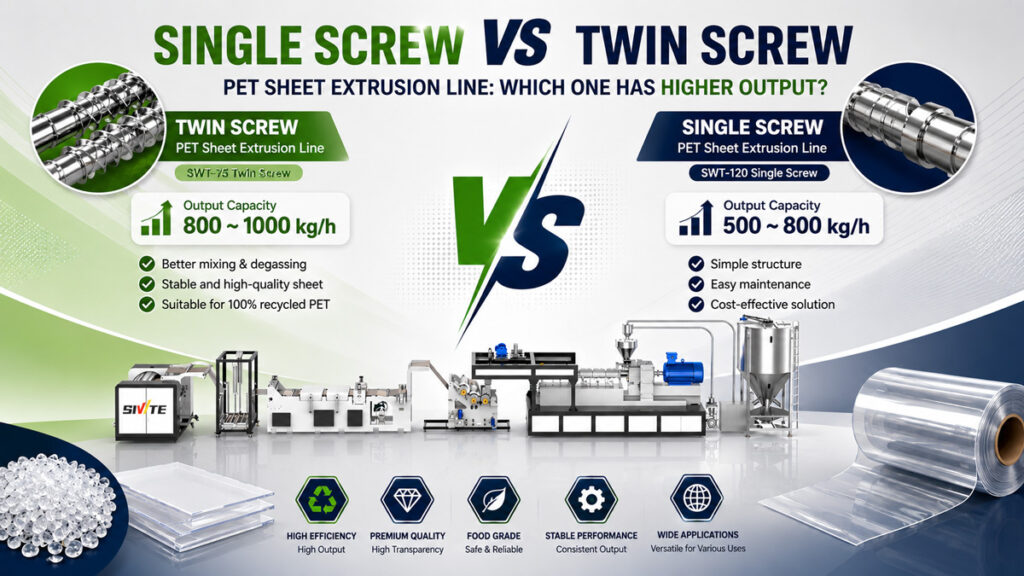
Если вы перерабатываете только первичный полимер, разница в производительности между одношнековыми и двухшнековыми экструдерами на самом деле не так велика, как принято считать. Но как только в состав сырья входит переработанный ПЭТ, кривые производительности этих двух типов экструдеров быстро расходятся — именно поэтому многие заводы при увеличении объемов производства или переходе на переработанное сырье заново оценивают, нужен ли им одношнековый экструдер для листов из ПЭТ или двухшнековый. В этой статье подробно рассматривается этот вопрос: откуда на самом деле берет начало разница в производительности, в каких случаях достаточно одношнекового экструдера, а в каких необходимо использовать двухшнековый.
Откуда берется разница в результатах: структурные принципы
Чтобы понять, в чём заключается разрыв в объёме производства, сначала необходимо понять принципиальное различие в том, как каждый тип шнека транспортирует и пластифицирует расплав.
Принцип работы одношнековых экструдеров
Одношнековые экструдеры используют трение между шнеком и стенкой цилиндра для продвижения материала вперед, при этом пластификация достигается за счет сочетания тепла сдвига, генерируемого вращением шнека, и внешнего нагрева цилиндра. Такая конструкция довольно чувствительна к однородности сырья — чем ближе размер частиц, плотность и температура плавления во всей партии, тем стабильнее эффективность транспортировки. Преимуществами одношнекового экструдера являются простая конструкция, более низкая стоимость и меньшие затраты на техническое обслуживание — при этом он демонстрирует стабильно высокую производительность при переработке однородного сырья, такого как гранулы первичного ПЭТ или АПЭТ.
Как работают двухшнековые экструдеры
Двухшнековые экструдеры (в качестве типичного примера — конструкция с однонаправленным вращением и зацеплением шнеков) используют два взаимозацепляющихся шнека для принудительного продвижения материала. Пластификация зависит не столько от трения о стенки цилиндра, сколько от принудительного сдвига и перемешивания между двумя шнеками. Благодаря этой особенности “принудительной транспортировки” двухшнековые экструдеры гораздо лучше переносят колебания формы, плотности и влажности исходного сырья — будь то однородные гранулы первичного сырья или нерегулярные по форме и неоднородные по плотности хлопья из переработанных бутылок, скорость транспортировки остается относительно стабильной.
Как тип сырья влияет на объем производства: первичное сырье против вторичного
На самом деле фактором, определяющим объемный разрыв, является не сам шнек, а то, насколько сырье “снижает” эффективность транспортировки шнеком.
Сценарий с использованием первичного сырья: как правило, достаточно одношнекового экструдера
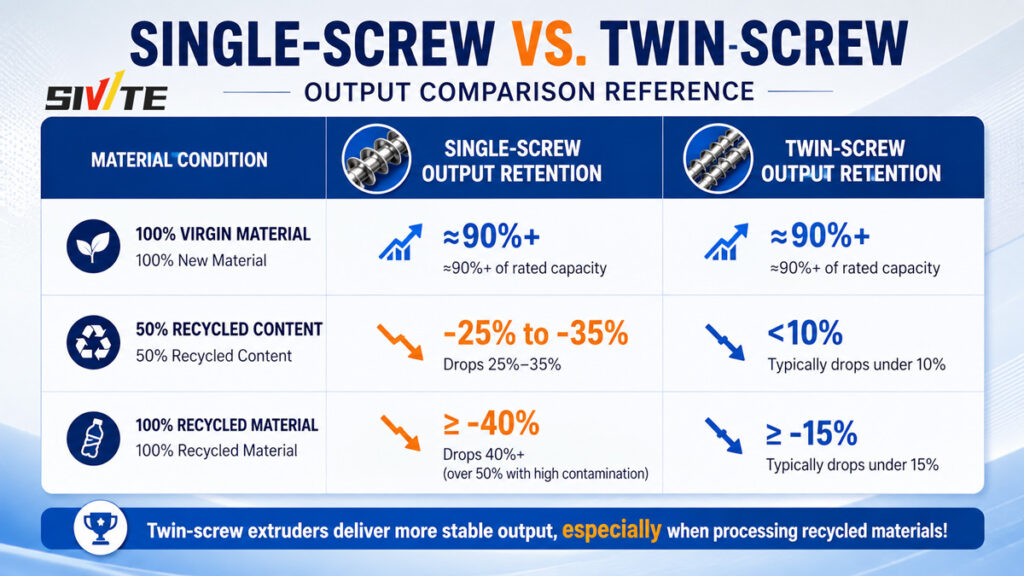
Если в качестве сырья используются гранулы первичного ПЭТ 100% или APET с однородным размером частиц, стабильной плотностью и контролируемым содержанием влаги, одношнековый экструдер, как правило, способен поддерживать производительность на уровне 90% или выше от своей номинальной мощности. В данном случае одношнековый экструдер фактически обеспечивает более выгодные условия, чем двухшнековый, благодаря более низким инвестициям в оборудование и затратам на техническое обслуживание.
По мере увеличения доли вторичного сырья: производительность одношнековых экструдеров заметно снижается
· Неравномерная насыпная плотность: Нарезка из переработанных бутылок, как правило, имеет насыпную плотность, составляющую всего 40%–60% от плотности первичных гранул. Поскольку объем канала одношнекового конвейера фиксирован, более низкая плотность означает меньшую фактическую массу транспортируемого материала за единицу времени.
· Неоднородные характеристики плавления: В переработанном сырье часто смешиваются ПЭТ из разных партий и с разными значениями IV. Зона пластификации одношнекового экструдера не способна динамически адаптироваться к такому смешанному состоянию в режиме реального времени, что может привести к локальному недостаточному расплавлению и снижению общей скорости экструзии.
· Более высокое содержание влаги и летучих веществ: Вторичное сырье, как правило, содержит больше влаги. Без дегазации в средней части цилиндра в одношнековых экструдерах влага приводит к образованию пузырьков в расплаве, что вынуждает операторов снижать скорость вращения шнека для устранения этого дефекта — а это напрямую сказывается на производительности.
Согласно данным измерений, полученным от наших клиентов, при содержании вторичного сырья на уровне 50% производительность одношнековых экструдеров, как правило, снижается на 25%–35% по сравнению с переработкой 100% первичного сырья. Когда доля вторичного сырья достигает 100%, снижение производительности, как правило, превышает 40%, а в случаях с более высоким уровнем загрязнения может превышать 50%.
Двухшнековые экструдеры, благодаря своей конструкции с принудительной подачей и, как правило, встроенной многоступенчатой вакуумной дегазации, позволяют удержать снижение производительности на уровне примерно 15% даже при переработке 100% вторичного сырья — именно поэтому предприятия, занимающиеся переработкой вторичного листового материала, практически повсеместно отдают предпочтение двухшнековым установкам.
Справочник по сравнению производительности одношнековых и двухшнековых машин
Обратите внимание, что приведенные выше цифры отражают общие показатели отрасли при использовании стандартной очищенной и измельченной бутылочной стружки. Фактические показатели будут варьироваться в зависимости от уровня загрязнения, колебаний значения IV и конфигурации системы дегазации оборудования — всегда проверяйте результаты с помощью пробного запуска с использованием вашего фактического сырья.
Пример из практики: от «узкого места» в производстве до удвоения объёмов выпуска
Заказчик, занимающийся производством термоформованных лотков для пищевых продуктов, ранее использовал одношнековую линию для переработки смеси из 70% переработанного и 30% первичного сырья, однако фактическая производительность достигала лишь примерно 55% от номинальной мощности оборудования, что приводило к постоянным задержкам поставок. После проведения оценки мы порекомендовали перейти на двухшнековую линию по экструзии листов из ПЭТ, оснащенную двухступенчатой вакуумной дегазацией и системой фильтрации с автоматической сменой сетчатых элементов.
После перехода, при использовании той же смеси материалов, фактическая производительность достигла примерно 88% от номинальной мощности — что почти вдвое превышает прежний уровень производства — при этом заметно улучшились показатели прозрачности листов и стабильности толщины. Этот пример показывает, что если завод в течение длительного времени работает на сырье с высоким содержанием вторичного сырья, то потери объёма производства, связанные с простым снижением скорости шнека для адаптации к этому сырью, на самом деле обходятся гораздо дороже, чем разница в цене на двухшнековую машину.
Как выбрать: одношнековый или двухшнековый
Если приоритетом является исключительно производительность, ответ очевиден: двухшнековый экструдер — более надежный выбор, в частности потому, что он не требователен к сырью — независимо от того, используется ли первичное или вторичное сырье, он обеспечивает относительно стабильную высокую производительность. Тем не менее, выбор все же должен основываться на фактическом ассортименте вашей продукции:
1. Если в течение всего года в качестве сырья постоянно используется первичный материал марки 100%, одношнековый экструдер остаётся более экономичным решением благодаря более низкой стоимости оборудования и более простому техническому обслуживанию
2. Если доля вторичного сырья в вашей продукции регулярно превышает 30%-40% или вы планируете со временем увеличить её, двухшнековый экструдер обеспечит гораздо более стабильную производительность — при этом разница в стоимости, как правило, окупается быстрее, чем ожидалось
3. Если вам требуется одна линия для гибкого переключения между первичным и вторичным сырьем, двухшнековая установка обеспечивает значительно большую устойчивость к колебаниям качества сырья, сокращая время простоя, связанное с перенастройкой после смены материала



