
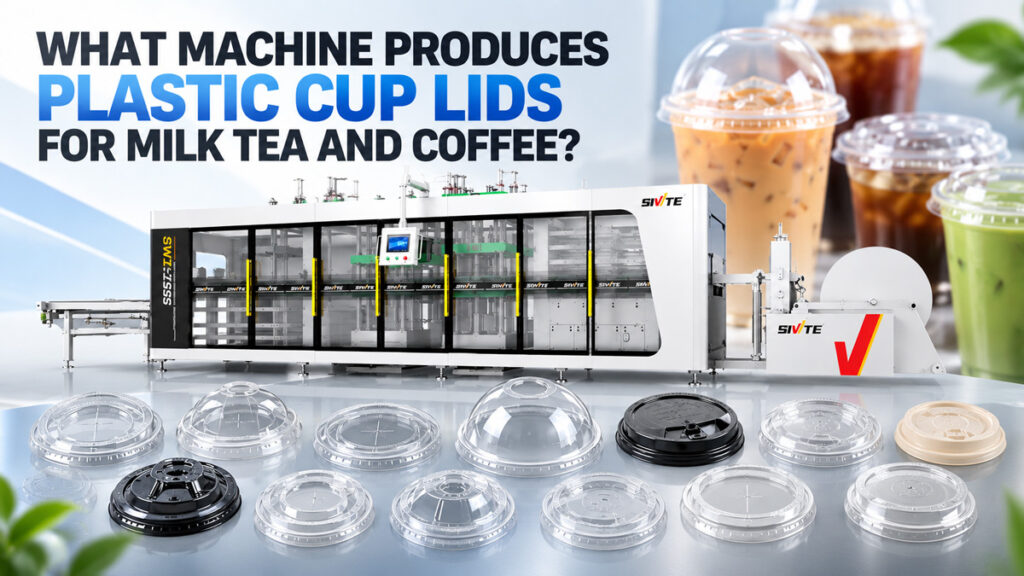
В магазинах, торгующих чаем с шариками тапиоки и кофе, ежедневно используется огромное количество пластиковых крышек, но мало кто знает, как эти тонкие, точно отформованные крышки производятся в больших количествах. Ответ кроется в термоформовочной машине для пластиковых крышек для стаканчиков — а именно, в системе создания положительного/отрицательного давления. трехпозиционная термоформовочная машина. В этой статье подробно описывается реальный производственный процесс изготовления крышек для стаканчиков, необходимые возможности оборудования и то, как одно и то же оборудование позволяет производить различные типы крышек, представленные на рынке.
Как на самом деле изготавливаются крышки для пластиковых стаканчиков: основной процесс.
Производство крышек для стаканчиков осуществляется методом термоформования, обычно начиная с листов ПЭТ или ПП. Весь процесс состоит из трех последовательных этапов: нагревание, формование под положительным/отрицательным давлением и штамповка и укладка.
Шаг 1: Нагревание и размягчение листа
Свернутый лист сначала помещается в нагревательную печь, где верхний и нижний нагревательные элементы равномерно нагревают его до температуры размягчения. Равномерный нагрев напрямую определяет, останется ли толщина крышки одинаковой по всей поверхности — неравномерный нагрев легко приводит к образованию тонких участков или складок.
Шаг 2: Закрытие и формовка пресс-формы под положительным/отрицательным давлением
Размягченный лист затем перемещается на формовочную станцию, где форма закрывается сверху и снизу — положительное давление активно давит сверху, а вакуум одновременно всасывает снизу. Эта объединенная сила точно вдавливает лист в полную форму крышки за один шаг, включая защелкивающийся ободок, носик для питья, противопротечные ребра и даже трехмерные контуры на верхней части крышки. Крышки для стаканов — это тонкостенные, прецизионные изделия с жесткими допусками по размерам ободка, и только “толкающее и тянущее” действие положительного/отрицательного давления может заставить лист полностью соответствовать каждой мельчайшей детали формы — именно поэтому производство крышек зависит от этой конструкции, а не только от вакуумного всасывания.
Шаг 3: Пробивка отверстий, разделение и автоматическая укладка в стопку.
Сформированные крышки на этом этапе все еще прикреплены к листу. Станция штамповки использует режущий штамп для точного отделения каждой отдельной крышки, а отделенные крышки автоматически подсчитываются и аккуратно укладываются в стопки системой штабелирования, сразу же отправляясь на упаковку — без необходимости ручной перегрузки на каком-либо этапе процесса.
Диапазон типов крышек, которые может производить трехпозиционный аппарат с положительным/отрицательным давлением.
Простая замена формы позволяет одной и той же трехпозиционной термоформовочной машине с положительным/отрицательным давлением производить практически все распространенные типы крышек для одноразовых пластиковых стаканчиков, представленные на рынке:
● Плоские крышки для чая с шариками тапиоки: плоские крышки с отверстием для соломинки или отверстием в форме буквы — в настоящее время это самая востребованная категория крышек на рынке.
● Крышки для кофейных чашек с носиком для питья: Крышки с приподнятым носиком для питья, некоторые также имеют сдвижную или съемную пылезащитную заслонку.
● Куполообразные (шарообразные) крышки: с изогнутой, приподнятой верхней частью, обычно используются для напитков с кремовой или фруктовой начинкой, которым требуется дополнительное пространство над жидкостью.
● Плоские крышки с защелкой: имеют ободок, точно соответствующий форме стакана, и герметизируются путем нажатия — распространены на стаканах для холодных напитков.
● Крышки с ручкой для переноски или возможностью соединения нескольких стаканов: В некоторых вариантах еды на вынос используются комбинированные конструкции крышек со встроенной ручкой, которые также могут быть изготовлены на том же оборудовании с использованием специальной пресс-формы.
Различные типы крышек значительно различаются по глубине формования и сложности деталей ободка — особенно это касается куполообразных крышек с их выраженным приподнятым верхом, которые предъявляют более высокие требования к равномерности приложения силы системой положительного давления. Использование только вакуумного всасывания затрудняет равномерное растягивание листа в куполообразную область, что часто приводит к заметно меньшей толщине стенки в верхней части. Это показывает, что чем разнообразнее типы крышек, которые хочет производить производитель, тем больше он зависит от возможности формования с использованием истинного положительного/отрицательного давления.
Справочник по эффективности производства
Хорошо сконфигурированная термоформовочная машина с положительным/отрицательным давлением и тремя станциями обычно достигает скорости формования 40-50 циклов в минуту. При использовании многогнездной формы (например, 8-12 крышек за цикл) производительность может достигать примерно 20 000-30 000 крышек в час. Весь процесс, от нагрева до укладки, полностью автоматизирован, и для завершения упаковки на одной машине обычно требуется всего один работник, что значительно снижает трудозатраты.



