
Ответ — да, но только при наличии соответствующего оборудования. Когда производители впервые пытаются изготовить листы из переработанного ПЭТ (RPET) марки 100%, самым большим препятствием обычно является не стоимость, а прозрачность: листы приобретают желтоватый оттенок, на них появляются черные вкрапления или чрезмерная мутность, из-за чего они не соответствуют стандартам внешнего вида для блистерной упаковки или формовки стаканов. В большинстве случаев проблема заключается не в самом сырье, а в том, что оборудование для экструзии листов из RPET не настроено с учётом специфических характеристик переработанного полиэтилентерефталата.
В данной статье подробно рассматриваются технические сложности, связанные с переработкой вторичного ПЭТ марки 100% в прозрачные листы, а также объясняется, почему двухшнековый Линия по экструзии листов из RPET на сегодняшний день в отрасли широко считается более надёжным решением.
Три основные проблемы при переработке вторичного ПЭТ марки 100%
Переработанный ПЭТ — будь то гранулы из бутылок или переработанные гранулы — принципиально отличается от первичного сырья как по структуре, так и по степени чистоты, что напрямую влияет на прозрачность готового листа.
1. Примеси и частицы, придающие нежелательный цвет
Переработанная смола неизбежно содержит примеси, такие как ПВХ, остатки этикеток и следы клея. Даже при концентрации всего 0,1%–0,3% эти примеси могут вызывать появление видимых чёрных вкраплений или изменение цвета листа, что напрямую ухудшает внешний вид термоформованных изделий.
2. Нестабильная внутренней вязкость (значение IV)
У первичного ПЭТ значение IV, как правило, остается стабильным, однако у переработанного сырья показатель IV может варьироваться в зависимости от партии, причем колебания составляют 0,05–0,10 дЛ/г. Эта нестабильность приводит к колебаниям индекса текучести расплава, что вызывает различия в толщине и прозрачности листов, а в крайних случаях — к локальной кристаллизации, проявляющейся в виде белого помутнения.
3. Влага и летучие низкомолекулярные соединения
Осколки переработанных бутылок легко впитывают влагу во время промывки и дробления, а ПЭТ, подвергшийся многократным термическим циклам, образует больше побочных продуктов разложения с низкой молекулярной массой. Если эти летучие соединения не удаляются надлежащим образом во время экструзии, они образуют пузырьки и мутные дефекты внутри листа.
Поскольку ни одну из этих трёх проблем нельзя решить просто за счёт повышения качества сырья, ключевыми факторами, определяющими прозрачность листа, становятся смешивающая способность экструдера, точность фильтрации и эффективность дегазации.
Почему выбор оборудования определяет прозрачность листов из RPET
Одношнековые и двухшнековые экструдеры: в чём заключается реальное различие при переработке вторичного пластика
Одношнековые экструдеры отличаются простотой конструкции и экономичностью, они хорошо подходят для переработки однородного сырья, такого как гранулы первичного ПЭТ или АПЭТ. Однако при переработке сложных видов вторичного сырья интенсивность сдвига и перемешивания в одношнековом экструдере ограничена — он с трудом обеспечивает равномерное распределение примесей и не способен полностью удалить летучие вещества с низкой молекулярной массой.
Двухшнековые экструдеры (с однонаправленным вращением и взаимозацеплением шнеков) обладают здесь явными преимуществами:
Конструкция винтов с зацеплением обеспечивает более интенсивное сдвиговое и дисперсионное перемешивание, разбивая мелкие загрязнения и цветные вкрапления до такой степени, что они больше не влияют на внешний вид
Многоступенчатая вакуумная дегазация непрерывно удаляет влагу и низкомолекулярные летучие вещества в процессе переработки расплава — чего конструкциям с одним шнеком достичь довольно сложно
Регулируемое время пребывания предотвращает термическое разложение и пожелтение ПЭТ в результате длительного воздействия высоких температур внутри цилиндра
Судя по данным измерений, полученным от нескольких наших клиентов, занимающихся переработкой вторичного сырья, из одной и той же партии бутылочной стружки с показателем вязкости (IV) 0,68–0,72 дл/г, как правило, получается лист с мутностью 3%–5% на двухшнековой линии, тогда как та же самая партия, переработанная на одношнековой линии, часто демонстрирует мутность выше 8% — разница в светопропускании составляет примерно 10 процентных пунктов.
Система фильтрации играет не менее важную роль
Помимо конструкции шнека, чистота листов напрямую зависит от степени очистки расплава. Для линии по производству листов из вторичного материала марки 100% мы рекомендуем использовать, как минимум, автоматический сменщик фильтров с двумя поршнями и степенью очистки 40–60 микрон, что позволяет непрерывно удалять примеси без остановки производства и обеспечивать стабильное качество листов на протяжении всего цикла.
Линия экструзии листов из RPET с двумя шнеками SWT — Основные технические характеристики
Различные требования к производительности диктуют необходимость использования шнеков разных размеров. Ниже приведены технические характеристики трёх основных моделей модульной (’блочной“) двухшнековой конфигурации серии SWT, выбор которых зависит от фактических потребностей в производительности и характеристик листов:
| Модель | Адаптивный материал | Форма винта | Технические характеристики (мм) | Толщина листа (мм) | Ширина листа (мм) | Объём экструзии |
|---|---|---|---|---|---|---|
| SWT-75S | ПЭТ, ПП, ПС, PLA... | Тип строительного блока | φ75 | 0,2–2,0 (мм) | ≤800 (мм) | 450–650 (кг/ч) |
| SWT-85S | ПЭТ, ПП, ПС, PLA... | φ85 | 0,2–2,0 (мм) | ≤1000 (мм) | 600–900 (кг/ч) | |
| SWT-95S | ПЭТ, ПП, ПС, PLA... | φ95 | 0,2–2,0 (мм) | ≤950 (мм) | 800–1200 (кг/ч) | |
Преимущество модульной (“блочной”) конструкции двухшнекового экструдера заключается в том, что элементы шнека можно гибко комбинировать в зависимости от степени загрязнения переработанного пластика и колебаний показателя вязкости (IV), что позволяет целенаправленно регулировать соотношение зон диспергирования и дегазации. Именно поэтому при выборе оборудования предприятия, занимающиеся переработкой вторичного сырья, обычно отдают предпочтение модульным конструкциям шнеков, а не фиксированным конфигурациям.
Для предприятий с небольшим и средним объемом производства, специализирующихся в основном на блистерной упаковке, производительность модели SWT-75S в 400–600 кг/ч, как правило, достаточна для односменного производства
Для более крупных объемов производства или предприятий, обслуживающих несколько последующих линий формовки, можно рассмотреть модели SWT-85S или SWT-95S с производительностью до 1300 кг/ч
Все три модели охватывают один и тот же диапазон толщины листов (0,15–2,0 мм), что обеспечивает гибкую настройку толщины для различных последующих процессов формования, таких как блистерная упаковка и термоформование стаканов
Пример из практики: от затуманивания 12% до соответствия стандартам прозрачности
Один из наших клиентов, занимающийся производством блистерной упаковки для пищевых продуктов, ранее использовал одношнековую линию для переработки смешанного вторичного сырья, при этом степень помутнения продукции постоянно колебалась в диапазоне от 10% до 12%, что приводило к относительно высокому количеству жалоб. Проанализировав источники поставок сырья и конфигурацию оборудования, мы порекомендовали перейти на линия экструзии листов из RPET с двумя шнеками а также скорректировали конфигурацию этапа дегазации и степень очистки.
После модернизации из той же партии вторичного сырья (измельчённые бутылочные хлопья 100%, без добавления первичного полимера) позволил получить листы со стабильным показателем мутности на уровне около 4% и светопропусканием свыше 90%, что соответствует стандартам внешнего вида для прозрачной упаковки блистерного класса — при этом затраты заказчика на сырьё снизились примерно на 30% по сравнению с использованием первичного ПЭТ.
Данный случай показывает, что возможность производства прозрачных листов из вторичного сырья 100% во многом зависит от того, рассчитано ли оборудование на работу с загрязнениями в смоле, колебаниями вязкости и летучими характеристиками, а не просто от того, является ли сырье “хорошим” или “плохим”.”
Основные факторы, которые следует учитывать при выборе линии по экструзии листов из RPET
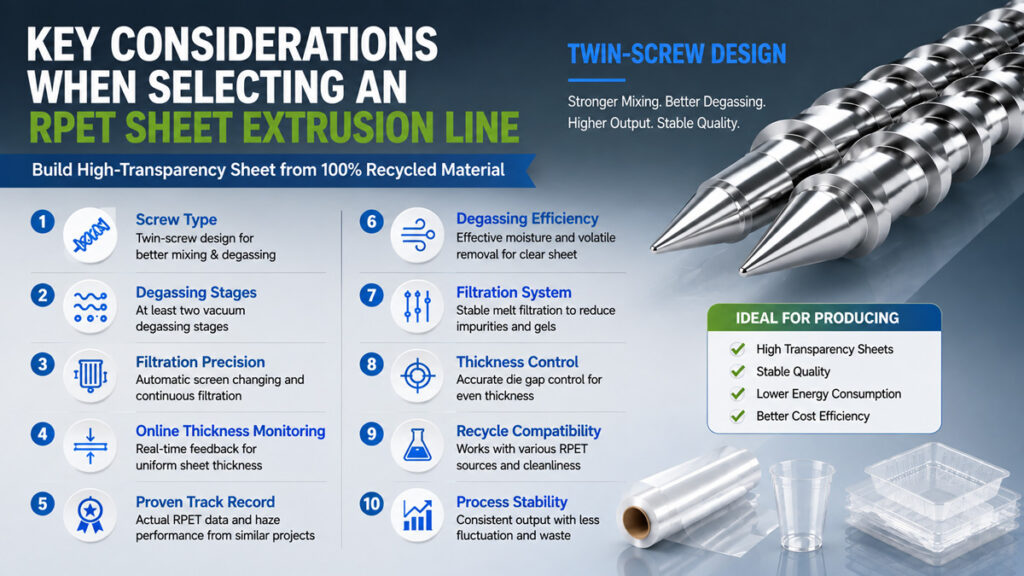
Если вы оцениваете линию по производству прозрачного листа из вторичного сырья марки 100%, обратите внимание на следующее:
Тип винта: Речь идет о двухшнековой конструкции, способной обеспечить достаточное дисперсионное перемешивание и дегазацию?
Количество этапов дегазации: Не менее двух ступеней вакуумной дегазации, регулируемых в зависимости от влажности сырья
Точность фильтрации: Поддерживает ли он автоматическую смену экрана и непрерывную фильтрацию, чтобы избежать частых простоев?
Онлайн-контроль толщины: Может ли она обеспечивать обратную связь в режиме реального времени для регулировки зазора между матрицами и поддержания равномерной толщины листа?
Подтвержденный опыт работы с вторичным сырьем: Может ли производитель предоставить фактические данные по мутности и коэффициенту пропускания, полученные при использовании аналогичного сырья?
При выборе оборудования стоит попросить поставщика провести пробные испытания с использованием вашего собственного вторичного сырья — реальные данные по затуманиванию и коэффициенту пропускания гораздо убедительнее, чем любые технические характеристики.
Заключение
Из переработанного ПЭТ марки 100% вполне можно производить прозрачные листы, пригодные для блистерной упаковки и термоформования стаканов. Ключевым фактором является не само сырье, а то, способно ли экструзионное оборудование справляться с проблемами распределения примесей, колебаний вязкости и требований к дегазации, характерными для переработанного полимера. Преимущества двухшнековой линии экструзии листов из RPET в плане интенсивности перемешивания, эффективности дегазации и точности фильтрации делают её сегодня основным решением для стабильного крупносерийного производства прозрачных листов из вторичного сырья.



