
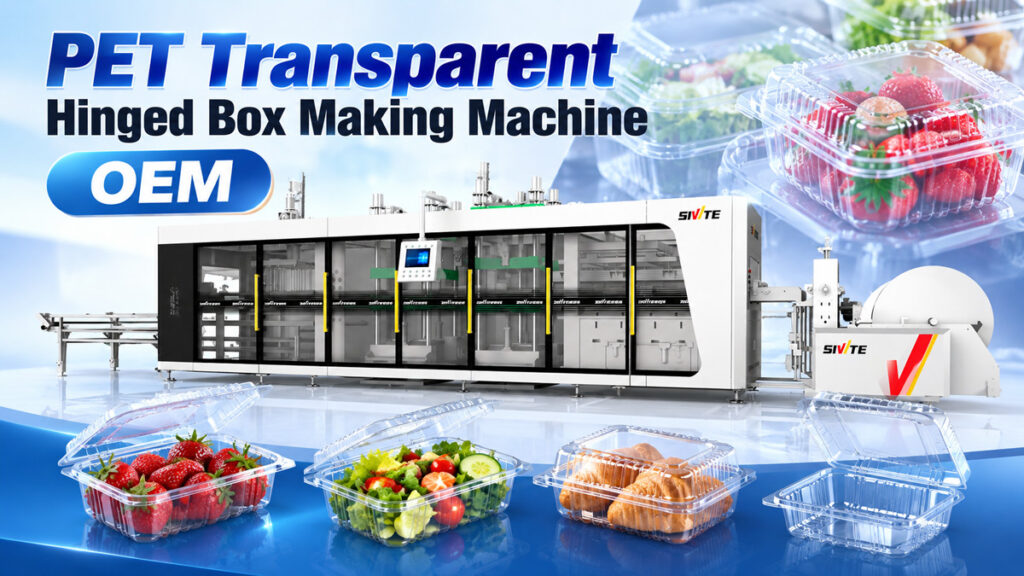
กล่องบรรจุภัณฑ์ใสแบบเปิด-ปิดได้ที่คุณเห็นสำหรับผลไม้และขนมอบนั้นมีชื่อเรียกที่ถูกต้องว่า "กล่องบานพับ" ซึ่งโดดเด่นในเรื่องความใสและฝาปิดที่เชื่อมต่อกับฐานอย่างแน่นหนา โดยเปิดและปิดได้โดยการพับตามบานพับ แล้วกล่องเหล่านี้ผลิตในปริมาณมากได้อย่างไร? คำตอบคือ... เครื่องจักรผลิตกล่องบานพับ — โดยเฉพาะอย่างยิ่ง แรงดันบวก/ลบ เครื่องขึ้นรูปด้วยความร้อน 3 สถานี. บทความนี้จะอธิบายรายละเอียดกระบวนการผลิตกล่องบานพับโปร่งใส คุณสมบัติของอุปกรณ์ที่จำเป็น และประสิทธิภาพการผลิตจริง.
วัตถุดิบทั่วไปสำหรับกล่องบานพับ
กล่องบานพับใสส่วนใหญ่ในท้องตลาดทำจากแผ่น PET ซึ่งเป็นที่นิยมเนื่องจากมีความใสสูงและแข็งแรงทนทาน จึงเป็นวัสดุที่นิยมใช้มากที่สุดสำหรับกล่องใส่ผลไม้และเค้ก ผู้ผลิตบางรายยังใช้แผ่น PP ที่มีความใสสูง ซึ่งทนต่ออุณหภูมิเย็นได้ดีกว่า เหมาะสำหรับกล่องที่ต้องทนต่อการจัดแสดงในตู้เย็น วัสดุทั้งสองชนิดสามารถแปรรูปได้ในเครื่องจักรเดียวกัน โดยต้องปรับเฉพาะอุณหภูมิความร้อนและพารามิเตอร์การขึ้นรูปเท่านั้น.
กระบวนการผลิตกล่องบานพับโปร่งใส
กระบวนการผลิตยังดำเนินไปอย่างต่อเนื่องสามขั้นตอน ได้แก่ การให้ความร้อน การขึ้นรูปด้วยแรงดันบวก/ลบ และการเจาะและเรียงซ้อน แต่กล่องแบบมีบานพับต้องการรายละเอียดการขึ้นรูปที่แม่นยำกว่าภาชนะทั่วไป โดยเฉพาะอย่างยิ่งที่ส่วนพับของบานพับและโครงสร้างการปิดแบบกดล็อก.
ขั้นตอนที่ 1: การให้ความร้อนและทำให้แผ่นอ่อนตัวลง
แผ่น PET หรือแผ่น PP ใสคุณภาพสูงจะถูกนำเข้าเตาอบก่อน โดยมีองค์ประกอบความร้อนด้านบนและด้านล่างให้ความร้อนอย่างสม่ำเสมอจนถึงอุณหภูมิที่อ่อนตัวลง เนื่องจากกล่องบานพับต้องการความใสสูงมาก ความสม่ำเสมอของความร้อนจึงเป็นตัวกำหนดโดยตรงว่าจะมีรอยคลื่นน้ำปรากฏขึ้นหลังการขึ้นรูปหรือไม่ ซึ่งเป็นข้อบกพร่องทางแสงที่เป็นลอนคลื่นที่เกิดจากความร้อนที่ไม่สม่ำเสมอเฉพาะจุด บริเวณที่ได้รับความร้อนไม่สม่ำเสมอจะมีการส่งผ่านแสงลดลงอย่างเห็นได้ชัดเมื่อเย็นตัวลง ซึ่งส่งผลเสียต่อคุณภาพของผลิตภัณฑ์โดยตรง.
ขั้นตอนที่ 2: การปิดและขึ้นรูปแม่พิมพ์ด้วยแรงดันบวก/ลบ
แผ่นโลหะที่อ่อนตัวแล้วจะเคลื่อนไปยังสถานีขึ้นรูป ซึ่งแม่พิมพ์จะปิดจากด้านบนและด้านล่าง โดยแรงดันบวกจะดันจากด้านบนในขณะที่สุญญากาศดึงจากด้านล่างในเวลาเดียวกัน ทำให้แผ่นโลหะถูกกดเป็นโครงสร้างชิ้นเดียวที่สมบูรณ์ของฐาน เส้นพับบานพับ และฝาปิด ความหนาของแผ่นโลหะบริเวณเส้นพับบานพับต้องสม่ำเสมอและยืดหยุ่นเพียงพอที่จะทนต่อการเปิดและปิดซ้ำๆ โดยไม่แตก และขอบปิดแบบกดล็อกระหว่างฝาและฐานต้องมีความแม่นยำทางมิติอย่างเข้มงวดเพื่อให้ปิดสนิทโดยไม่หลวม การทำงานแบบ "ดันและดึง" ของแรงดันบวก/ลบเท่านั้นที่จะยืดแผ่นโลหะให้เต็มที่ตามรายละเอียดบานพับที่ละเอียดเหล่านี้ หลีกเลี่ยงการบางลงเฉพาะจุดที่นำไปสู่ความล้มเหลวของบานพับ.
ขั้นตอนที่ 3: การเจาะ การแยก และการเรียงซ้อนอัตโนมัติ
กล่องบานพับที่ขึ้นรูปแล้วยังคงติดอยู่กับแผ่นกระดาษในขั้นตอนนี้ สถานีเจาะใช้แม่พิมพ์ตัดเพื่อแยกกล่องแต่ละกล่องออกจากกันอย่างแม่นยำ โดยยังคงรักษาความสมบูรณ์ของรอยพับบานพับไว้ และกล่องที่แยกแล้วจะถูกนับและเรียงซ้อนกันอย่างเป็นระเบียบโดยอัตโนมัติโดยระบบเรียงซ้อน ก่อนจะเคลื่อนตรงไปยังขั้นตอนบรรจุภัณฑ์ โดยไม่ต้องมีการเคลื่อนย้ายด้วยมือในขั้นตอนใดๆ เลย.
เครื่องจักรเครื่องเดียวสามารถผลิตกล่องบรรจุภัณฑ์แบบฝาเปิดปิดได้หลากหลายรูปแบบ
ข้อดีของเครื่องขึ้นรูปด้วยความร้อนแบบแรงดันบวก/ลบ 3 สถานี คือ การเปลี่ยนแม่พิมพ์เพียงอย่างเดียวก็สามารถผลิตกล่องบานพับที่มีขนาดและวัตถุประสงค์การใช้งานแตกต่างกันได้ ครอบคลุมความต้องการด้านบรรจุภัณฑ์ที่หลากหลายในอุตสาหกรรมผลไม้และอาหาร:
● กล่องผลไม้แบบบานพับสำหรับรับประทานครั้งเดียว: บรรจุภัณฑ์ใสสำหรับจัดแสดงผลไม้ตระกูลเบอร์รี่และผลไม้ขนาดเล็กเป็นส่วนๆ
● กล่องบานพับแบบหลายช่อง: มีช่องแบ่งภายใน ใช้สำหรับบรรจุผลไม้รวมหรือจัดเป็นจานผลไม้เสิร์ฟพร้อมน้ำจิ้ม
● กล่องใส่เค้กและเบเกอรี่แบบมีบานพับ: ตัวกล่องมีลักษณะลึกกว่าปกติ พร้อมโครงเสริมภายใน ช่วยป้องกันไม่ให้อาหารเคลื่อนที่ระหว่างการขนส่ง
● กล่องบานพับสำหรับใส่สลัดและอาหารเบาๆ: ฝาปิดแบนและกว้าง ขนาดพอดีสำหรับวางช้อนส้อมไว้ข้างๆ อาหาร
ไม่ว่าการใช้งานผลิตภัณฑ์จะเปลี่ยนแปลงไปอย่างไร ก็ไม่จำเป็นต้องเปลี่ยนเครื่องจักรทั้งหมด เพียงแค่ปรับแม่พิมพ์และพารามิเตอร์ความร้อนเท่านั้น ซึ่งจะช่วยลดต้นทุนการลงทุนด้านอุปกรณ์ลงอย่างมากสำหรับผู้ผลิตที่ใช้บรรจุภัณฑ์หลายแบบ.
ข้อมูลอ้างอิงประสิทธิภาพการผลิต
เครื่องขึ้นรูปเทอร์โมฟอร์ม 3 สถานีแบบแรงดันบวก/ลบที่ได้รับการตั้งค่าอย่างเหมาะสม โดยทั่วไปจะมีความเร็วในการขึ้นรูป 35-50 รอบต่อนาที เมื่อทำการขึ้นรูปกล่องบานพับ PET หรือ PP ใสคุณภาพสูง ด้วยแม่พิมพ์หลายช่อง การผลิตต่อชั่วโมงสามารถทำได้ประมาณ 10,000-20,000 กล่อง ขึ้นอยู่กับขนาดของกล่องและจำนวนช่อง กระบวนการทั้งหมดทำงานโดยอัตโนมัติอย่างสมบูรณ์ ตั้งแต่การให้ความร้อนไปจนถึงการเรียงซ้อน และโดยปกติแล้วเครื่องจักรหนึ่งเครื่องต้องการเพียงคนงานคนเดียวสำหรับการบรรจุในขั้นตอนสุดท้าย ซึ่งช่วยลดต้นทุนแรงงานได้อย่างมากเมื่อเทียบกับการตั้งค่าการผลิตแบบทีละขั้นตอนด้วยตนเอง.



