
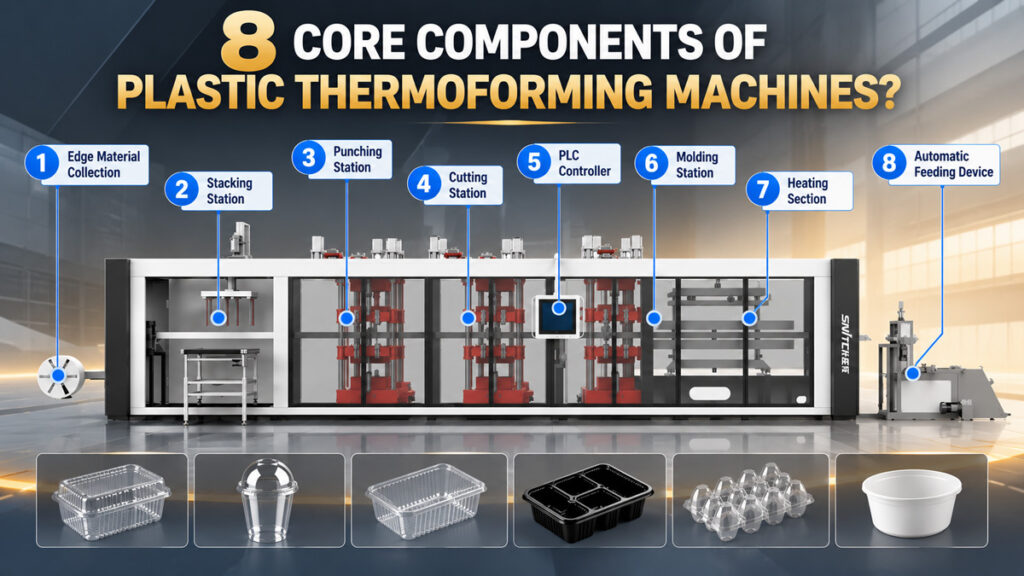
Plastik termoform makinesiyle ilk kez uygulamalı olarak çalışıyorsanız – ekipman çizimlerine bakıyor veya atölyede makineyi görüyorsanız – parça sayısının çokluğu bunaltıcı gelebilir. Ancak işlevlerine göre incelendiğinde, tam otomatik 3 istasyonlu bir termoform makinesi aslında her biri farklı bir role sahip yaklaşık 7-8 temel sisteme ayrılabilir ve bu sistemler, levha beslemesinden bitmiş ürün istiflemeye kadar tüm üretim sürecini birlikte yürütür. Bu makale, bu temel bileşenleri tek tek ele alarak, ister satın almayı düşündüğünüz ekipmanı değerlendiriyor olun ister operatörleri eğitiyor olun, her parçanın ne işe yaradığını ve nasıl bağlandığını hızlı bir şekilde anlamanıza yardımcı olacaktır.
Satın Alma ve Bakım Süreçlerinde Temel Bileşenleri Anlama Neden Önemlidir?
Birçok alıcı, ekipman seçerken yalnızca genel çıktıya ve fiyata odaklanır ve temel bileşenlerin kendilerini göz ardı eder. Gerçekte, makinenin uzun vadeli istikrarı, bakım maliyeti ve arıza giderme verimliliği, her bir parçanın ne işe yaradığını ne kadar iyi anladığınıza büyük ölçüde bağlıdır. Örneğin, sac kalınlığı belirli noktalarda düzensiz çıkarsa, bunun ısıtma sistemi veya soğutma sistemiyle ilgili olabileceğini bilmek, tüm makinenin arızalandığını varsaymak yerine, nedeni çok daha hızlı bir şekilde belirlemenizi sağlar.
Tam Otomatik 3 İstasyonlu Termoform Makinesinin Temel Bileşenleri
Besleme Sistemi (Açma ve Levha Besleme Mekanizması)
Besleme sistemi, rulo halindeki sac malzemeyi düzgün bir şekilde açar ve sabit, tutarlı bir hızda ısıtma istasyonuna besler. Bu sistem tipik olarak bir açma standı, bir gerilim kontrol cihazı ve tutucu zincirler içerir. Gerilim kontrolünün hassasiyeti, sacın sonraki ısıtma ve şekillendirme sırasında ne kadar doğru konumlandırılacağını doğrudan etkiler; dengesiz gerilim, sacın kaymasına ve sonraki aşamalarda yanlış hizalanmış şekillendirmeye yol açabilir.
Isıtma Sistemi (Isıtma Fırını ve Isıtma Elemanları)
Isıtma sistemi, levhayı şekillendirme için uygun sıcaklık aralığına eşit şekilde ısıtır. Tipik olarak, içlerinde bir dizi halinde düzenlenmiş ısıtma karoları veya kuvars ısıtma tüpleri bulunan üst ve alt ısıtma fırınlarından oluşur. Isıtma homojenliği bu sistem için temel ölçüttür; bir alan yetersiz ısıtılırsa, o bölgedeki şekillendirme kalitesi düşer ve bu da eksik şekillendirme veya o noktada anormal kalınlık olarak kendini gösterir.
Şekillendirme Sistemi (Pozitif/Negatif Basınçlı Kalıp ve Şekillendirme İstasyonu)
Şekillendirme sistemi, 3 istasyonlu bir makinenin çekirdeğini oluşturur; pozitif/negatif basınç sistemi kalıpla birlikte kullanılarak yumuşatılmış levhayı tasarlanan şekle çeker veya bastırır. Pozitif basınç sistemi yukarıdan basınç uygularken, negatif basınç sistemi levhayı şekillendirmek için kalıbın içinden vakum çeker. Birlikte, ince duvarlı ürünlere (bardaklar ve kapaklar gibi) daha düzgün duvar kalınlığı dağılımı ve daha keskin detay şekillendirme sağlarlar.
Delme Sistemi (Kesme İstasyonu ve Kesme Kalıbı)
Delme sistemi, kesme kalıbı temel bileşeni olarak, şekillendirilmiş ürünleri levhadan ayırır. Kalıbın keskinliği ve kesme hassasiyeti, bitmiş ürünün kenarlarının ne kadar temiz olacağını doğrudan belirler; aşınmış bir kalıp zamanında değiştirilmez veya yeniden bilenmezse, çapak oluşturabilir veya temiz bir şekilde kesim yapamayabilir (bu noktayı aşınma parçaları hakkındaki önceki makalemizde daha ayrıntılı olarak ele aldık).
İstifleme Sistemi (Otomatik Sayma ve İstifleme Mekanizması)
Tam otomatik makineler genellikle delme istasyonundan sonra bir istifleme sistemi içerir; bu sistem, bitmiş ürünleri otomatik olarak belirli bir miktara kadar sayar ve düzgün bir şekilde istifleyerek manuel ayıklamayı azaltır. İstifleme sisteminin güvenilirliği, özellikle düzgün bir şekilde toplu olarak istiflenmesi gereken bardak ve kapaklar için, sonraki aşama paketleme verimliliğini doğrudan etkiler; çünkü istifleme hassasiyeti paketleme hızını doğrudan etkiler.
Tahrik Sistemi (Servo Motorlar ve Pnömatik Bileşenler)
Tahrik sistemi, makinenin gerçekleştirdiği her eylemin arkasındaki gücü sağlar. Tam otomatik makineler genellikle kalıp açma/kapama, besleme ve diğer işlemleri gerçekleştirmek için pnömatik bileşenlerle birlikte servo motorlar kullanır. Servo tahrik sistemlerinin avantajı, hızlı tepki ve yüksek konumlandırma doğruluğudur; bu da ısıtma, şekillendirme ve delme istasyonlarının çevrim zamanlamalarını daha sıkı bir şekilde senkronize etmelerini ve istasyonlar arasındaki bekleme süresini azaltmalarını sağlar.
Kontrol Sistemi (PLC ve İnsan-Makine Arayüzü)
Kontrol sistemi, makinenin "beyni" görevi görür ve PLC kullanarak her istasyonun eylemlerinin zamanlamasını koordine ederken, operatörler sıcaklık, basınç ve çevrim parametrelerini dokunmatik ekranlı insan-makine arayüzü (HMI) aracılığıyla ayarlar. Hızlı tepki veren ve sağlam parametre hafızası işlevine sahip bir kontrol sistemi, aynı makinenin ürünler veya malzemeler arasında geçiş yaparken önceden ayarlanmış parametreleri hızlı bir şekilde hatırlamasını sağlayarak geçiş süresini azaltır.
hurda toplama
Bu, makinenin son çalışma istasyonudur. İşlevi oldukça basittir: Kesim istasyonundan çıkan artıkları toplayarak kolay geri dönüşüm ve yeniden kullanım sağlar.
Bileşenlerin Birlikte Çalışma Şekli: Tam Bir Üretim Döngüsü
Tek kullanımlık plastik bardak üretimini örnek olarak ele alalım; tam bir üretim döngüsü genellikle şu şekilde işler: Besleme sistemi, levhayı sabit bir hızda ısıtma fırınına besler; ısıtma sistemi, levhayı saniyeler içinde yumuşama sıcaklığına kadar ısıtır; levha daha sonra şekillendirme istasyonuna geçer, burada pozitif/negatif basınç sistemi ve kalıp, 1-2 saniye içinde vakum şekillendirme işlemini tamamlar; şekillendirilmiş levha, kesme kalıbının bitmiş bardakları ayırdığı delme istasyonuna geçer; kesilmiş bardaklar otomatik olarak sayılır ve istifleme sistemi tarafından istiflenir; tüm süreç kontrol sistemi tarafından koordine edilir ve soğutma sistemi aynı anda ürünün kalıp içinde sabitlenmesini sağlar.
Müşterilerimizden elde ettiğimiz ölçüm verilerine göre, iyi yapılandırılmış 3 istasyonlu tam otomatik termoform makinesi, ürün boyutuna, sac kalınlığına ve kalıp sayısına bağlı olarak, tam bir döngüyü genellikle 3-5 saniye civarında tamamlar. Herhangi bir temel bileşenden gelen yanıt gecikmesi, genel döngüyü yavaşlatır; bu nedenle her parçanın rolünü anlamak, günlük üretim yönetimi için olduğu kadar sorun giderme için de son derece önemlidir.



