
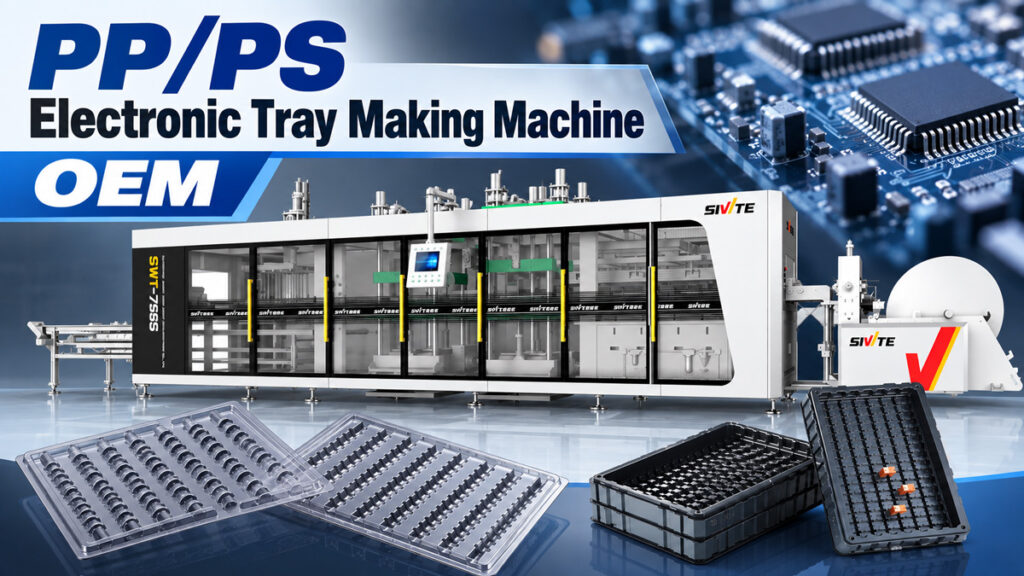
تعتمد المكونات الإلكترونية بشكل كبير على الصواني المضادة للكهرباء الساكنة لنقلها وتخزينها، وتتطلب هذه الصواني دقةً أعلى بكثير في التشكيل وجودة حواف أفضل من التغليف العادي. كيف تُصنع الصواني الإلكترونية تحديدًا؟ الإجابة هي... آلة صنع الصواني الإلكترونية شركة تصنيع المعدات الأصلية (OEM) - وتحديدًا، آلة تشكيل حراري ثلاثية المحطات تعمل بضغط موجب/سالب. تتناول هذه المقالة عملية إنتاج الصواني الإلكترونية، والقدرات التي تحتاجها المعدات، وكفاءة إنتاجها الفعلية.
المواد الخام الشائعة لصناعة الصواني الإلكترونية
تُستخدم عادةً ثلاثة أنواع من المواد في صناعة الصواني الإلكترونية: البولي إيثيلين تيريفثالات (PET)، والبولي بروبيلين (PP)، والبوليسترين (PS). يُعد البوليسترين (PS) (البوليسترين المُعدَّل المضاد للكهرباء الساكنة) الأكثر استخدامًا، نظرًا لصلابته العالية، ودقة تشكيله، وتكلفته المعقولة نسبيًا، مما يجعله الخيار الأمثل للصواني المضادة للكهرباء الساكنة في صناعة الإلكترونيات. أما البولي إيثيلين تيريفثالات والبولي بروبيلين، فيُستخدمان غالبًا عند الحاجة إلى مقاومة إضافية للحرارة أو شفافية أعلى. ويمكن معالجة المواد الثلاثة جميعها على نفس الآلة، مع الحاجة فقط إلى تعديل درجة حرارة التسخين ومعايير التشكيل.
عملية إنتاج الصواني الإلكترونية
كما تمر عملية الإنتاج بثلاث خطوات متواصلة - التسخين، والتشكيل بالضغط الإيجابي/السلبي، والتثقيب والتكديس - لكن الصواني الإلكترونية تتطلب جودة قطع حواف أعلى بشكل ملحوظ من صناديق التعبئة والتغليف العادية.
الخطوة الأولى: تسخين وتليين الملاءة
تدخل صفائح البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين (PP) أو البوليسترين (PS) أولاً إلى فرن التسخين، حيث تعمل عناصر التسخين العلوية والسفلية على تسخينها بالتساوي حتى تصل إلى درجة حرارة التليين. مادة البوليسترين (PS) أكثر هشاشة نسبياً، لذا يجب التحكم بدقة في درجة حرارة التسخين ومدة التسخين؛ فالتسخين غير الكافي يُسبب تركيزاً موضعياً للإجهاد في الصفيحة المُشكّلة، مما يزيد من خطر التشقق أثناء عملية القطع اللاحقة.
الخطوة الثانية: إغلاق وتشكيل القالب بالضغط الإيجابي/السلبي
تنتقل الصفيحة المُليّنة إلى محطة التشكيل، حيث يُغلق القالب من الأعلى والأسفل - إذ يدفع الضغط الموجب من الأعلى بينما يسحب الفراغ من الأسفل في الوقت نفسه - ضاغطًا الصفيحة بدقة داخل تجويف الصينية، مع تحديد حجم وعمق ومسافة كل فتحة من فتحات المكونات في هذه الخطوة الواحدة. تؤثر دقة أبعاد الفتحات بشكل مباشر على ما إذا كانت المكونات ستتحرك أو تصطدم ببعضها البعض أثناء النقل، ويسمح تشكيل الضغط الموجب/السالب للصفيحة بالتوافق بشكل كامل مع تفاصيل التجويف الدقيقة هذه، مما يضمن اتساق الأبعاد.
الخطوة 3: القطع بالقالب باستخدام سكين ساخن والتكديس التلقائي
لا تزال الصواني المشكلة متصلة بالورقة في هذه المرحلة، وتحتاج إلى المرور عبر محطة التثقيب لفصلها. هذه الخطوة بالغة الأهمية لإنتاج الصواني الإلكترونية - لدينا آلة التشكيل الحراري SWT-7565 تستخدم هذه التقنية عملية قطع مخصصة باستخدام سكين ساخن لصواني الإلكترونيات، حيث تُحافظ على درجة حرارة ثابتة لشفرة القطع أثناء القطع، مما يُليّن الصفيحة قليلاً عند خط القطع قبل فصلها، بدلاً من استخدام شفرة باردة تقليدية للثقب الميكانيكي المباشر. يمنع هذا الأسلوب بفعالية ظهور النتوءات والتشققات الدقيقة على حافة القطع، والتي تُعدّ عرضةً لها المواد الهشة نسبيًا مثل البوليسترين، مما يُنتج حوافًا ناعمة خالية من خطر التشققات الخفية - وهو أمر بالغ الأهمية لصواني الإلكترونيات، حيث يمكن أن تُولّد النتوءات السائبة جزيئات غبار، ويمكن أن تنتشر التشققات الدقيقة أثناء اهتزازات النقل، مما قد يؤدي إلى تلف الصينية، وكلاهما يُعرّض حماية المكونات الإلكترونية الدقيقة للخطر.
بعد التقطيع، يتم عد الصواني تلقائيًا وتكديسها بدقة بواسطة نظام التكديس، ثم تنتقل مباشرة إلى التعبئة والتغليف - دون الحاجة إلى أي نقل يدوي في أي مكان في العملية.
آلة واحدة تنتج صواني إلكترونية بمواصفات متعددة
تتمثل ميزة آلة التشكيل الحراري ذات الضغط الإيجابي/السلبي ثلاثية المحطات في أن تغيير القالب هو كل ما يتطلبه الأمر لإنتاج صواني بأحجام وتصميمات تجاويف مختلفة، تغطي الأنواع الشائعة مثل:
●صواني رقائق الدوائر المتكاملة: فتحات مكتظة ودقيقة الحجم لنقل وتخزين الرقائق
●صواني لوحات الدوائر المطبوعة (PCB): فتحات أعمق مزودة بأضلاع داعمة لمنع الألواح من الانزلاق.
●صواني الموصلات والمكونات الصغيرة: تصميم متعدد الأقسام مناسب لتخزين كميات كبيرة من القطع الصغيرة
بغض النظر عن كيفية تغير تصميم التجويف، فإن الآلة نفسها لا تحتاج إلى استبدال - فقط قالب التشكيل يحتاج إلى تعديل، مما يقلل بشكل كبير من استثمار المعدات للمنتجين الذين يستخدمون مواصفات متعددة للصواني.
مرجع كفاءة الإنتاج
تصل آلة التشكيل الحراري ثلاثية المحطات ذات الضغط الموجب/السالب، والمُجهزة جيدًا، إلى سرعة تشكيل تتراوح بين 35 و45 دورة في الدقيقة عند معالجة صواني PS الإلكترونية. وباستخدام قالب متعدد التجاويف، يمكن أن يصل الإنتاج في الساعة إلى ما يقارب 8000 إلى 15000 صينية، وذلك حسب حجم الصينية وعدد التجاويف. تتم العملية برمتها بشكل آلي بالكامل، بدءًا من التسخين مرورًا بالقطع بالسكين الساخن وصولًا إلى التكديس، وعادةً ما تحتاج الآلة إلى عامل واحد فقط لتغليف المنتج في نهاية خط الإنتاج، مما يقلل بشكل كبير من تكلفة العمالة مقارنةً بإعدادات الإنتاج اليدوية التي تعتمد على خطوات متسلسلة.
دراسة حالة: التحول إلى القطع بالسكين الساخن قضى تقريباً على تشقق الحواف
أفاد أحد مصنعي الصواني الإلكترونية الأصلية أن استخدام عملية التثقيب التقليدية بالشفرة الباردة على صواني البوليسترين أدى إلى ظهور نتوءات وشقوق دقيقة بالكاد تُرى على الحواف النهائية. وأبلغ العملاء عن تشقق الحواف بعد فترة من الاستخدام، لا سيما في الطلبات التي تتضمن نقلًا لمسافات طويلة مع اهتزازات شديدة، حيث كانت المشكلة أكثر وضوحًا، وظلت تكاليف إعادة العمل والتعويض مرتفعة باستمرار.
بعد التحول إلى عملية القطع بالقالب الساخن في جهاز SWT-7565، أصبحت الحواف المقطوعة ناعمة وخالية من النتوءات، واختفت التشققات الدقيقة بشكل شبه كامل، وانخفضت شكاوى العملاء بشأن تشقق الحواف إلى الصفر تقريبًا في غضون ثلاثة أشهر. تُظهر هذه الحالة أنه بالنسبة للصواني الإلكترونية - وهي منتج تغليف دقيق شديد الحساسية لجودة الحواف - فإن اختيار عملية القطع يُحدد بشكل مباشر موثوقية المنتج طوال سلسلة النقل بأكملها.



