
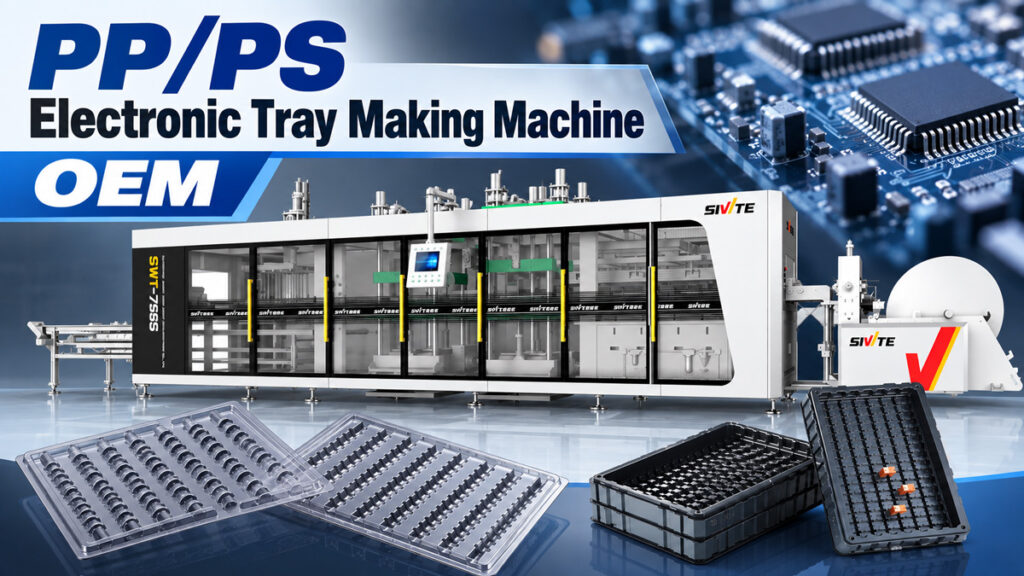
Elektronische Bauteile sind für Transport und Lagerung stark auf antistatische Trays angewiesen, die deutlich höhere Anforderungen an Formgenauigkeit und Kantenqualität stellen als herkömmliche Verpackungen. Wie genau werden elektronische Trays hergestellt? Die Antwort lautet: elektronische Tablettherstellungsmaschine OEM – genauer gesagt, eine 3-Stationen-Thermoformmaschine mit Über- und Unterdruck. Dieser Artikel beschreibt den Produktionsprozess für Elektronikträger, die erforderlichen Anlagenfunktionen und die tatsächliche Produktionsleistung.
Gängige Rohstoffe für Elektronikträger
Für Elektroniktrays werden üblicherweise drei Materialien verwendet: PET, PP und PS. PS (antistatisch modifiziertes Polystyrol) ist aufgrund seiner guten Steifigkeit, hohen Formgenauigkeit und vergleichsweise kontrollierbaren Kosten das am weitesten verbreitete Material und daher die erste Wahl für antistatische Trays in der Elektronikindustrie. PET und PP kommen häufiger zum Einsatz, wenn zusätzliche Hitzebeständigkeit oder Transparenz erforderlich sind. Alle drei Materialien lassen sich auf derselben Maschine verarbeiten; lediglich die Heiztemperatur und die Formparameter müssen angepasst werden.
Der Produktionsprozess für elektronische Trays
Der Produktionsprozess umfasst ebenfalls drei aufeinanderfolgende Schritte – Erhitzen, Umformen mit Über-/Unterdruck und Stanzen und Stapeln –, aber elektronische Trays erfordern eine deutlich höhere Kantenschnittqualität als gewöhnliche Verpackungskartons.
Schritt 1: Erhitzen und Erweichen des Lakens
PET-, PP- oder PS-Platten gelangen zunächst in den Heizofen, wo sie durch obere und untere Heizelemente gleichmäßig auf Erweichungstemperatur erwärmt werden. PS ist vergleichsweise spröder, daher müssen Heiztemperatur und -zeit präzise gesteuert werden – unzureichende Erwärmung führt zu lokalen Spannungskonzentrationen in der geformten Platte und erhöht somit die Gefahr von Rissen beim anschließenden Schneidevorgang.
Schritt 2: Formschließen und Formen mit Über-/Unterdruck
Das erweichte Blech gelangt zur Formstation, wo sich die Form von oben und unten schließt – gleichzeitig wirkt von oben ein Überdruck, während von unten ein Vakuum erzeugt wird. So wird das Blech präzise in die Formkavität der Schale gepresst, wobei Größe, Tiefe und Abstand der einzelnen Bauteilnuten in diesem einen Schritt geformt werden. Die Maßgenauigkeit der Nuten beeinflusst direkt, ob sich die Bauteile während des Transports verschieben oder aneinanderstoßen. Durch die Formgebung mit Über- und Unterdruck passt sich das Blech optimal an die feinen Details der Kavität an und gewährleistet so die Maßgenauigkeit.
Schritt 3: Heißmesserstanzen und automatisches Stapeln
Die geformten Trays sind zu diesem Zeitpunkt noch mit dem Blech verbunden und müssen zur Trennung die Stanzstation durchlaufen. Dieser Schritt ist entscheidend für die Herstellung von Elektroniktrays. Thermoformmaschine SWT-7565 Für Elektroniktrays wird ein spezielles Heißmesser-Stanzverfahren eingesetzt, bei dem die Schneidklinge während des gesamten Stanzvorgangs auf einer konstanten Temperatur gehalten wird. Dadurch erweicht das Material an der Schnittlinie leicht, bevor es sich vom anderen Material trennt. Im Gegensatz dazu wird für das gerade mechanische Stanzen eine Kaltklinge verwendet. Dieses Verfahren verhindert effektiv Grate und Mikrorisse an der Schnittkante, zu denen relativ spröde Materialien wie PS neigen. Die Schnittkanten sind glatt und weisen keine versteckten Rissrisiken auf – besonders wichtig für Elektroniktrays, da lose Grate Staubpartikel erzeugen und Mikrorisse sich bei Transportvibrationen ausbreiten und zum Versagen des Trays führen können. Beides beeinträchtigt den Schutz empfindlicher elektronischer Bauteile.
Nach dem Zuschnitt werden die Trays vom Stapelsystem automatisch gezählt und ordentlich gestapelt und gelangen direkt in die Verpackung – ein manuelles Umfüllen ist an keiner Stelle des Prozesses erforderlich.
Eine Maschine produziert Elektronikträger in verschiedenen Ausführungen.
Der Vorteil der 3-Stationen-Thermoformmaschine mit Über- und Unterdruck besteht darin, dass durch den Wechsel zu einer anderen Form Tabletts in verschiedenen Größen und mit unterschiedlichen Kavitätenformen hergestellt werden können, wodurch gängige Typen wie die folgenden abgedeckt werden:
●IC-Chip-Einschübe: Dicht gepackte, präzise dimensionierte Schlitze für den Transport und die Lagerung von Chips.
●Leiterplattenhalterungen: Tiefere Schlitze mit Stützrippen verhindern das Verrutschen der Bretter.
●Steck- und Kleinkomponententräger: Mehrkammer-Layout, geeignet zur Lagerung von großen Mengen kleiner Teile
Unabhängig davon, wie sich die Kavitätskonstruktion ändert, muss die Maschine selbst nicht ersetzt werden – lediglich die Formgebungsform muss angepasst werden, was die Investitionskosten für Hersteller, die mit mehreren Schalenspezifikationen arbeiten, erheblich senkt.
Referenz für die Produktionseffizienz
Eine optimal konfigurierte 3-Stationen-Thermoformmaschine mit Über- und Unterdruck erreicht beim Verarbeiten von PS-Elektroniktrays typischerweise eine Formgeschwindigkeit von 35–45 Zyklen pro Minute. Mit einem Mehrkavitätenwerkzeug kann die Stundenleistung je nach Traygröße und Kavitätenanzahl etwa 8.000–15.000 Trays betragen. Der gesamte Prozess – vom Erhitzen über das Heißmesserschneiden bis zum Stapeln – läuft vollautomatisch ab. Für die Endverpackung wird in der Regel nur ein Mitarbeiter benötigt, wodurch die Arbeitskosten im Vergleich zu einer manuellen, schrittweisen Produktion deutlich reduziert werden.
Fallstudie: Umstellung auf Heißmesserschneiden eliminierte Kantenrisse nahezu vollständig
Ein OEM-Hersteller von Elektroniktrays berichtete, dass bei der Bearbeitung von PS-Trays mit einem herkömmlichen Kaltstanzverfahren häufig Grate und kaum sichtbare Mikrorisse an den Kanten auftraten. Kunden meldeten nach einer gewissen Nutzungsdauer Kantenrisse, insbesondere bei Aufträgen mit Langstreckentransport und stärkeren Vibrationen – hier war das Problem ausgeprägter, und die Kosten für Nacharbeit und Entschädigungen blieben anhaltend hoch.
Nach der Umstellung auf das Heißmesser-Stanzverfahren der SWT-7565 waren die Schnittkanten glatt und gratfrei, Mikrorisse verschwanden praktisch vollständig, und die Kundenreklamationen bezüglich Kantenrissen gingen innerhalb von drei Monaten nahezu auf null zurück. Dieser Fall zeigt, dass bei Elektroniktrays – einem Präzisionsverpackungsprodukt, das extrem empfindlich auf die Kantenqualität reagiert – die Wahl des Stanzverfahrens die Produktzuverlässigkeit entlang der gesamten Transportkette direkt bestimmt.



