
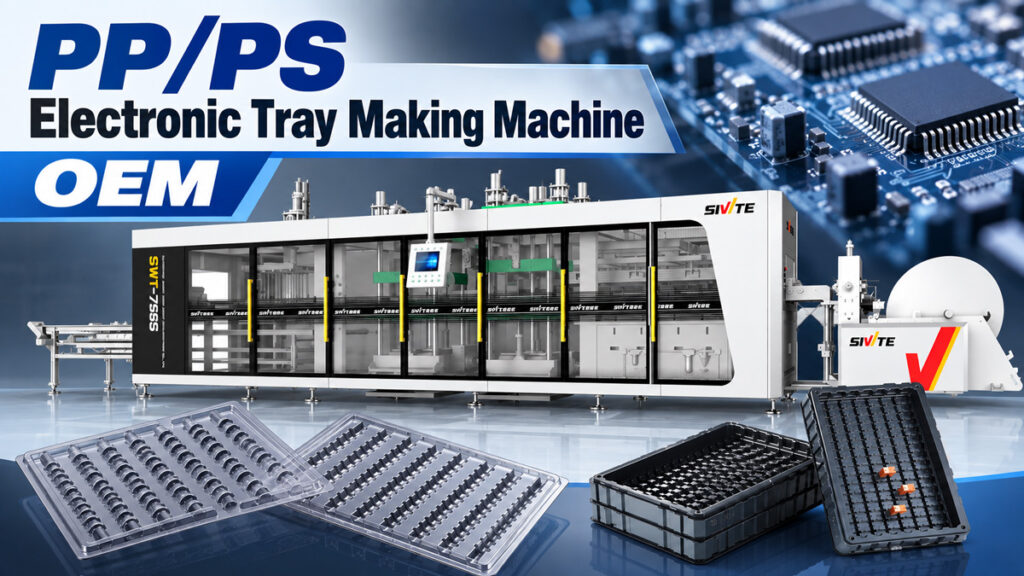
Os componentes eletrônicos dependem muito de bandejas antiestáticas para transporte e armazenamento, e essas bandejas exigem uma precisão de fabricação e qualidade de borda muito maiores do que as embalagens comuns. Como exatamente as bandejas eletrônicas são produzidas? A resposta é... máquina eletrônica para fabricação de bandejas oem — especificamente, uma máquina de termoformagem de 3 estações com pressão positiva/negativa. Este artigo detalha o processo de produção de bandejas eletrônicas, as capacidades necessárias para o equipamento e sua eficiência de produção real.
Matérias-primas comuns para bandejas eletrônicas
As bandejas eletrônicas geralmente utilizam três materiais — PET, PP e PS — sendo o PS (poliestireno modificado antiestático) o mais utilizado, graças à sua boa rigidez, alta precisão de moldagem e custo relativamente controlável, o que o torna a principal escolha para bandejas antiestáticas na indústria eletrônica. PET e PP são usados com mais frequência quando se necessita de maior resistência ao calor ou transparência. Os três materiais podem ser processados na mesma máquina, sendo necessário ajustar apenas a temperatura de aquecimento e os parâmetros de moldagem.
O processo de produção de bandejas eletrônicas
O processo de produção também passa por três etapas contínuas — aquecimento, conformação por pressão positiva/negativa e perfuração e empilhamento — mas as bandejas eletrônicas exigem uma qualidade de corte de borda notavelmente superior à das caixas de embalagem comuns.
Passo 1: Aquecer e amolecer a folha
A folha de PET, PP ou PS entra primeiro no forno de aquecimento, onde elementos de aquecimento superiores e inferiores a aquecem uniformemente até atingir a temperatura de amolecimento. O material PS é relativamente mais quebradiço, portanto, a temperatura e o tempo de aquecimento precisam ser controlados com precisão — o aquecimento insuficiente causa concentração de tensão localizada na folha formada, aumentando o risco de rachaduras durante a etapa de corte subsequente.
Etapa 2: Fechamento e Moldagem do Molde por Pressão Positiva/Negativa
A chapa amolecida move-se para a estação de conformação, onde o molde se fecha por cima e por baixo — a pressão positiva empurra ativamente de cima enquanto o vácuo puxa de baixo simultaneamente — pressionando com precisão a chapa na estrutura da cavidade da bandeja, com o tamanho, a profundidade e o espaçamento de cada ranhura do componente sendo formados nesta única etapa. A precisão dimensional da ranhura afeta diretamente se os componentes se deslocam ou se chocam uns contra os outros durante o transporte, e a conformação por pressão positiva/negativa permite que a chapa se adapte melhor a esses detalhes finos da cavidade, garantindo a consistência dimensional.
Etapa 3: Corte com faca quente e empilhamento automático
Neste ponto, as bandejas moldadas ainda estão presas à folha e precisam passar pela estação de perfuração para serem separadas. Esta etapa é crucial para a produção de bandejas eletrônicas — nossa Máquina de termoformagem SWT-7565 Utiliza um processo de corte com lâmina quente dedicado para bandejas eletrônicas, mantendo a lâmina de corte a uma temperatura constante durante o corte, de modo que a chapa amoleça ligeiramente na linha de corte antes de se separar, em vez de usar uma lâmina fria convencional para puncionamento mecânico direto. Essa abordagem evita eficazmente rebarbas e microfissuras na borda de corte, às quais materiais relativamente frágeis como o PS são propensos, deixando as bordas acabadas lisas e sem risco de fissuras ocultas — especialmente importante para bandejas eletrônicas, já que rebarbas soltas podem gerar partículas de poeira e microfissuras podem se propagar durante a vibração do transporte e causar a falha da bandeja, comprometendo a proteção de componentes eletrônicos de precisão.
Após o corte, as bandejas são contadas automaticamente e empilhadas ordenadamente pelo sistema de empilhamento, seguindo diretamente para a embalagem — sem necessidade de transferência manual em qualquer etapa do processo.
Uma única máquina produz bandejas eletrônicas com diversas especificações.
A vantagem da máquina de termoformagem de pressão positiva/negativa de 3 estações é que basta trocar o molde para produzir bandejas de diferentes tamanhos e formatos de cavidade, abrangendo tipos comuns como:
●Bandejas para chips IC: Ranhuras densamente compactadas e de tamanho preciso para transporte e armazenamento de chips.
●Bandejas para placas de circuito impresso (PCB): Ranhuras mais profundas com nervuras de suporte para evitar que as tábuas se desloquem.
●Bandejas para conectores e componentes pequenos: Layout com vários compartimentos, ideal para armazenar peças pequenas em grande quantidade.
Independentemente de como o projeto da cavidade mude, a máquina em si não precisa ser substituída — apenas o molde de formação precisa ser ajustado, reduzindo substancialmente o investimento em equipamentos para produtores que trabalham com várias especificações de bandejas.
Referência de Eficiência de Produção
Uma máquina de termoformagem de 3 estações com pressão positiva/negativa bem configurada normalmente atinge uma velocidade de conformação de 35 a 45 ciclos por minuto no processamento de bandejas eletrônicas de PS. Com um molde multicavidades, a produção horária pode chegar a aproximadamente 8.000 a 15.000 bandejas, dependendo do tamanho da bandeja e da quantidade de cavidades. Todo o processo é totalmente automatizado, desde o aquecimento até o corte com faca quente e o empilhamento, e uma única máquina geralmente requer apenas um operador para a embalagem final, reduzindo significativamente os custos de mão de obra em comparação com uma configuração de produção manual, passo a passo.
Estudo de caso: A mudança para o corte com faca quente praticamente eliminou as rachaduras nas bordas.
Um fabricante de bandejas eletrônicas (OEM) relatou que, ao usar um processo convencional de corte a frio em bandejas de aço polido (PS), as bordas acabadas frequentemente apresentavam rebarbas e microfissuras quase invisíveis. Os clientes relataram rachaduras nas bordas após um período de uso, especialmente em pedidos que envolviam transporte de longa distância com maior vibração — o problema era mais acentuado e os custos de retrabalho e compensação permaneceram persistentemente altos.
Após a adoção do processo de corte com faca quente da SWT-7565, as bordas cortadas ficaram lisas e sem rebarbas, as microfissuras praticamente desapareceram e as reclamações dos clientes sobre rachaduras nas bordas caíram para quase zero em três meses. Este caso demonstra que, para bandejas eletrônicas — um produto de embalagem de precisão extremamente sensível à qualidade das bordas — a escolha do processo de corte determina diretamente a confiabilidade do produto em toda a cadeia de transporte.



