
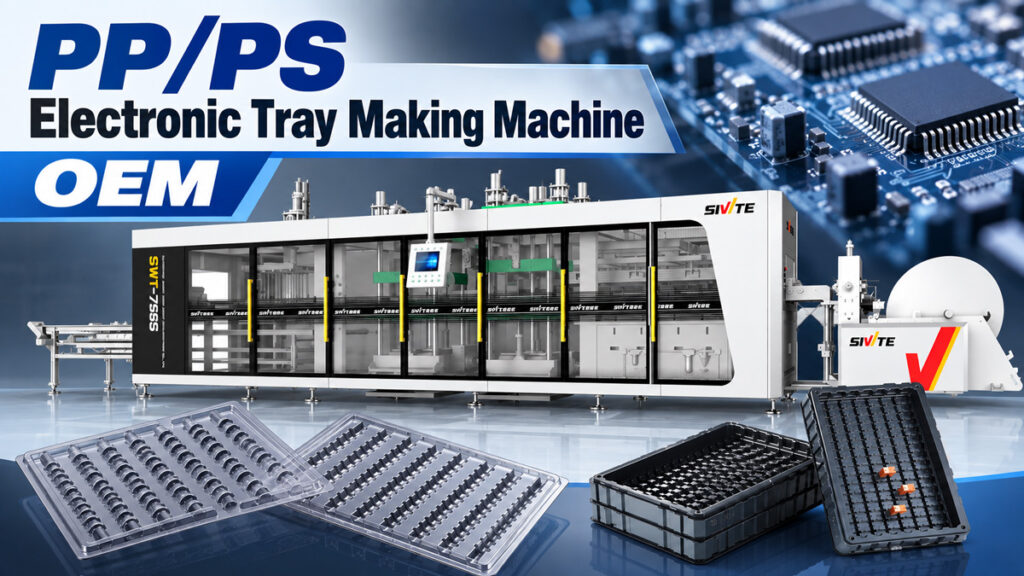
Les composants électroniques dépendent fortement des plateaux antistatiques pour leur transport et leur stockage, et ces plateaux exigent une précision de formage et une qualité de bord bien supérieures à celles des emballages ordinaires. Comment sont fabriqués exactement les plateaux pour composants électroniques ? La réponse est… machine à fabriquer des plateaux électroniques OEM — plus précisément, une machine de thermoformage à trois stations à pression positive/négative. Cet article détaille le processus de production des plateaux électroniques, les capacités requises par l'équipement et son rendement réel.
Matières premières courantes pour les plateaux électroniques
Les plateaux électroniques utilisent généralement trois matériaux : le PET, le PP et le PS. Le PS (polystyrène modifié antistatique) est le plus répandu grâce à sa bonne rigidité, sa grande précision de formage et son coût relativement maîtrisable, ce qui en fait le matériau de prédilection pour les plateaux antistatiques dans l’industrie électronique. Le PET et le PP sont plus souvent utilisés lorsqu’une résistance thermique ou une transparence accrue est requise. Ces trois matériaux peuvent être transformés sur la même machine ; seuls la température de chauffage et les paramètres de formage nécessitent un ajustement.
Le processus de production des plateaux électroniques
Le processus de production se déroule également en trois étapes continues — chauffage, formage par pression positive/négative et poinçonnage-empilage — mais les plateaux électroniques exigent une qualité de découpe des bords nettement supérieure à celle des boîtes d'emballage ordinaires.
Étape 1 : Chauffer et assouplir la feuille
La feuille de PET, PP ou PS est d'abord placée dans le four de chauffage, où des éléments chauffants supérieurs et inférieurs la portent uniformément à une température de ramollissement. Le PS étant relativement plus fragile, la température et la durée de chauffage doivent être contrôlées avec précision ; un chauffage insuffisant entraîne une concentration de contraintes localisées dans la feuille formée, ce qui augmente le risque de fissuration lors de la découpe ultérieure.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La feuille ramollie est acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas : une pression positive exerce une poussée active tandis qu'un vide crée une aspiration par le bas. Ce procédé presse la feuille avec précision dans la structure alvéolaire du plateau, en définissant en une seule étape la taille, la profondeur et l'espacement de chaque emplacement. La précision dimensionnelle des emplacements influe directement sur le déplacement ou le frottement des composants pendant le transport. Le formage par pression positive/négative permet à la feuille d'épouser parfaitement les contours de ces alvéoles, garantissant ainsi une régularité dimensionnelle optimale.
Étape 3 : Découpe à chaud et empilage automatique
À ce stade, les plateaux formés sont encore fixés à la feuille et doivent passer par la station de perforation pour être séparés. Cette étape est cruciale pour la production de plateaux électroniques. Machine de thermoformage SWT-7565 Ce procédé de découpe à chaud spécifique aux plateaux électroniques maintient la lame à température constante pendant toute la durée de la découpe, ce qui permet à la feuille de s'assouplir légèrement au niveau de la ligne de coupe avant de se séparer. Cette technique remplace la découpe mécanique classique par une lame froide. Elle prévient efficacement la formation de bavures et de microfissures sur les bords de coupe, auxquelles sont sujets les matériaux relativement fragiles comme le PS, et garantit des bords lisses et sans risque de fissures cachées. C'est un point crucial pour les plateaux électroniques, car les bavures peuvent générer des particules de poussière et les microfissures peuvent se propager lors des vibrations de transport, entraînant la défaillance du plateau et compromettant ainsi la protection des composants électroniques de précision.
Après la découpe, les plateaux sont automatiquement comptés et empilés soigneusement par le système d'empilage, puis passent directement à l'emballage, sans aucun transfert manuel requis à aucun moment du processus.
Une seule machine produit des plateaux électroniques aux spécifications multiples.
L'avantage de la machine de thermoformage à pression positive/négative à 3 stations est qu'il suffit de changer de moule pour produire des plateaux de différentes tailles et formes de cavités, couvrant des types courants tels que :
●Plateaux pour puces CI : Emplacements de dimensions précises et à forte densité pour le transport et le stockage des puces
●Plateaux pour circuits imprimés (PCB) : Fentes plus profondes avec nervures de support pour empêcher les planches de bouger.
●Plateaux pour connecteurs et petits composants : Agencement à plusieurs compartiments adapté au stockage de petites pièces en grande quantité
Peu importe l'évolution de la conception de la cavité, la machine elle-même n'a pas besoin d'être remplacée ; seul le moule de formage doit être ajusté, ce qui réduit considérablement l'investissement en équipement pour les producteurs utilisant plusieurs spécifications de plateaux.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, à pression positive/négative et bien configurée, atteint généralement une cadence de formage de 35 à 45 cycles par minute pour le traitement de plateaux électroniques en PS. Avec un moule multi-empreintes, la production horaire peut atteindre environ 8 000 à 15 000 plateaux, selon leur taille et le nombre d'empreintes. L'ensemble du processus est entièrement automatisé, du chauffage à la découpe au couteau chaud jusqu'à l'empilage. Une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui réduit considérablement les coûts de main-d'œuvre par rapport à une production manuelle étape par étape.
Étude de cas : Le passage à la découpe au couteau chaud a quasiment éliminé les fissures sur les bords
Un fabricant de plateaux électroniques a signalé que l'utilisation d'un procédé de poinçonnage à froid classique sur des plateaux en polystyrène entraînait fréquemment des bavures et des microfissures à peine visibles sur les bords. Des clients ont également signalé des fissures sur les bords après une période d'utilisation, notamment pour les commandes nécessitant un transport longue distance et des vibrations plus importantes ; le problème était alors plus marqué et les coûts de retouche et d'indemnisation restaient élevés.
Après l'adoption du procédé de découpe à chaud SWT-7565, les bords coupés étaient parfaitement lisses, sans bavures, les microfissures ont quasiment disparu et les réclamations clients concernant les fissures sur les bords ont chuté à presque zéro en trois mois. Ce cas démontre que pour les plateaux électroniques – un emballage de précision extrêmement sensible à la qualité des bords – le choix du procédé de découpe influe directement sur la fiabilité du produit tout au long de la chaîne de transport.



