
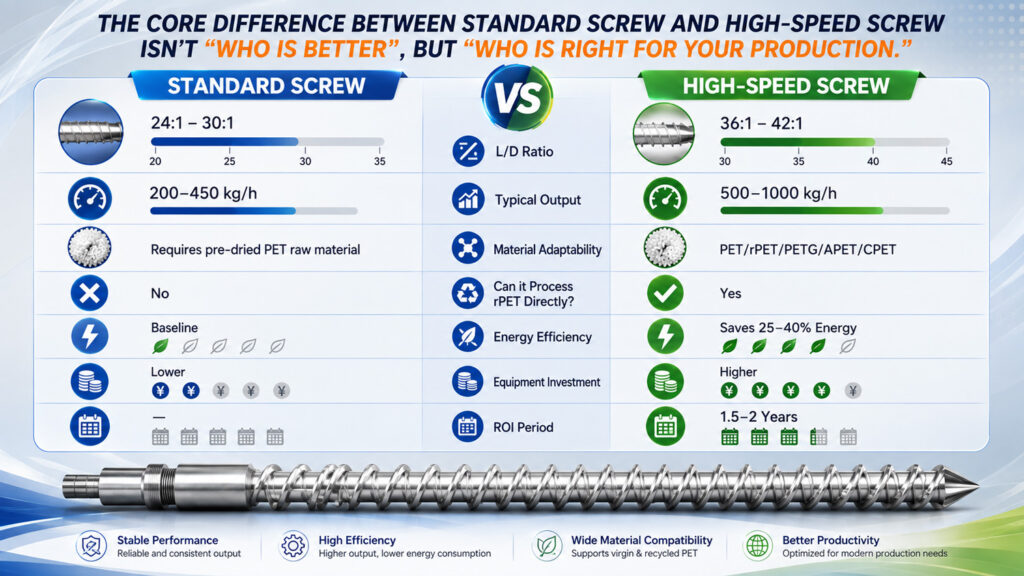
إذا كنت تبحث عن خط بثق ألواح البولي إيثيلين تيريفثالات (PET), ، غالبًا ما يكون اختيار المسمار هو المتغير الوحيد الأكثر إهمالًا الذي يحدد الإنتاجية وتكلفة الطاقة وجودة الألواح النهائية. يقارن العديد من المشترين عروض الأسعار بناءً على قوة المحرك أو عرض خط الإنتاج وحدهما، دون أن يدركوا أن نفس هيكل آلة البثق المزود بمسمار عالي السرعة لآلة بثق ألواح البولي إيثيلين تيريفثالات (PET) يمكن أن يحقق إنتاجية أعلى بمقدار 30%+ مقارنةً بالمسمار القياسي. تستعرض هذه المقالة الاختلافات الهيكلية وبيانات الأداء، بالإضافة إلى حالة إنتاج حقيقية لمساعدتك في اختيار نوع اللولب الذي يتناسب مع ميزانيتك وأهدافك من حيث الجودة.
دور المسمار في عملية بثق ألواح البولي إيثيلين تيريفثالات (PET)
يُعد اللولب “محرك” آلة البثق — فهو يقوم بإذابة راتنج البولي إيثيلين تيريفثالات (PET) (سواء كان جديدًا أو رقائق معاد تدويرها) وخلطه وضغطه ونقله نحو القالب في تدفق مستمر وخاضع للتحكم. PET هو بوليستر بلوري تتميز لزوجة ذوبانه بحساسية عالية تجاه درجة الحرارة والقص، لذا فإن شكل المسمار يؤثر بشكل مباشر على تجانس الذوبان، وإزالة الغازات (وهو أمر بالغ الأهمية لإزالة الرطوبة والمنتجات الثانوية منخفضة الوزن الجزيئي في PET المعاد تدويره)، ووضوح الصفيحة النهائية وتفاوت سماكتها.
الاختلافات الهيكلية
1. نسبة L/D ونسبة الضغط
تستخدم البراغي القياسية عادةً نسبة L/D تتراوح بين 28:1 و32:1 مع نسبة ضغط تبلغ حوالي 2.5:1، معتمدةً على وقت بقاء أطول لإتمام عملية التلدين. تستخدم البراغي عالية السرعة عمومًا نسبة L/D أطول — من 33:1 إلى 36:1 أو أكثر — مع قسم حاجز وقسم خلط مُحسَّنين يحققان قصًا وصهرًا متجانسين في وقت أقل، مما يتيح إنتاجًا مستقرًا عند سرعات أعلى للبراغي.
2. سرعة المسمار وسعة الإنتاج
تعمل البراغي القياسية عادةً بسرعة 60-90 دورة في الدقيقة في ظل ظروف الإنتاج العادية. أما البراغي عالية السرعة فتعمل بثبات بسرعة 120-150 دورة في الدقيقة، مع وصول بعض التكوينات المخصصة إلى 180 دورة في الدقيقة. في خط إنتاج ألواح PET بعرض 1300 مم ومحرك رئيسي بقدرة 132 كيلوواط، ينتج المسمار اللولبي القياسي ما يقارب 750-800 كجم/ساعة، بينما يصل إنتاج المسمار اللولبي عالي السرعة — مع استهلاك طاقة مماثل — إلى 1000-1100 كجم/ساعة، وهو ما يمثل زيادة في الإنتاج تبلغ 30%-35% في الإنتاج.
3. المواد ومقاومة التآكل
نظرًا لأن البراغي عالية السرعة تعمل تحت ضغط قص أكبر، فإنها تستخدم عادةً تقنية الطلاء ثنائي المعدن — وهي سبيكة مقاومة للتآكل قائمة على النيكل أو الكوبالت ملحومة على ركيزة من نوع 38CrMoAlA — مما يحقق صلابة سطحية تزيد عن HRC60. وعند استخدامها مع أسطوانة ثنائية المعدن، يصل عمر الخدمة عادةً إلى 3-5 سنوات اعتمادًا على مستويات تلوث المواد الخام، مما يجعلها تتفوق بوضوح على البراغي القياسية المعالجة بالنتريد.
حالة حقيقية: من 750 كجم/ساعة إلى 1080 كجم/ساعة
كانت إحدى شركات تصنيع ألواح البولي إيثيلين تيريفثالات (PET) في جنوب شرق آسيا تشغل في السابق خط إنتاج بعرض 1300 مم مزودًا ببرغي قياسي، حيث كانت تنتج ما يقارب 18 طنًا في اليوم، وكانت تعاني من ظهور عيوب «عين السمكة» وخطوط متقطعة من حين لآخر عندما تتجاوز نسبة المحتوى المعاد تدويره 40%. وبعد التحول إلى لولب عالي السرعة مزود بقسم حاجز مُحسَّن، ارتفع الإنتاج إلى حوالي 25 طنًا في اليوم مع استهلاك طاقة مماثل، في حين أدى التليين الأكثر شمولاً إلى خفض عيوب «عيون السمكة» بأكثر من 50% — مما زاد الهامش الذي يمكن للعميل تحقيقه من استخدام المواد الخام المعاد تدويرها.
إذن، أيهما يجب أن تختار؟
إذا كانت خط إنتاجك تعالج بشكل أساسي مادة البولي إيثيلين تيريفثالات (PET) البكر بهامش ربح قياسي مع أحجام طلبات مستقرة ولكن متواضعة، فإن اللولب القياسي يظل استثمارًا أوليًّا معقولاً. ولكن إذا كان هدفك هو تعظيم الإنتاج في حدود المساحة المخصصة وميزانية الطاقة المحددة، أو معالجة نسبة أعلى من مادة البولي إيثيلين تيريفثالات (PET) المعاد تدويرها، أو تلبية متطلبات أكثر صرامةً فيما يتعلق بتوحيد السُمك والشفافية، فإن اللولب عالي السرعة هو الحل الأفضل من حيث التكلفة والأداء. ولا يتطلب ذلك استبدال الخط بأكمله — فمجرد تحديث تكوين المسمار والأسطوانة في آلة البثق الحالية يوفر مكاسب ملموسة في كل من الإنتاج وجودة الألواح في ظل نفس ظروف الطاقة والمساحة الأرضية.



