
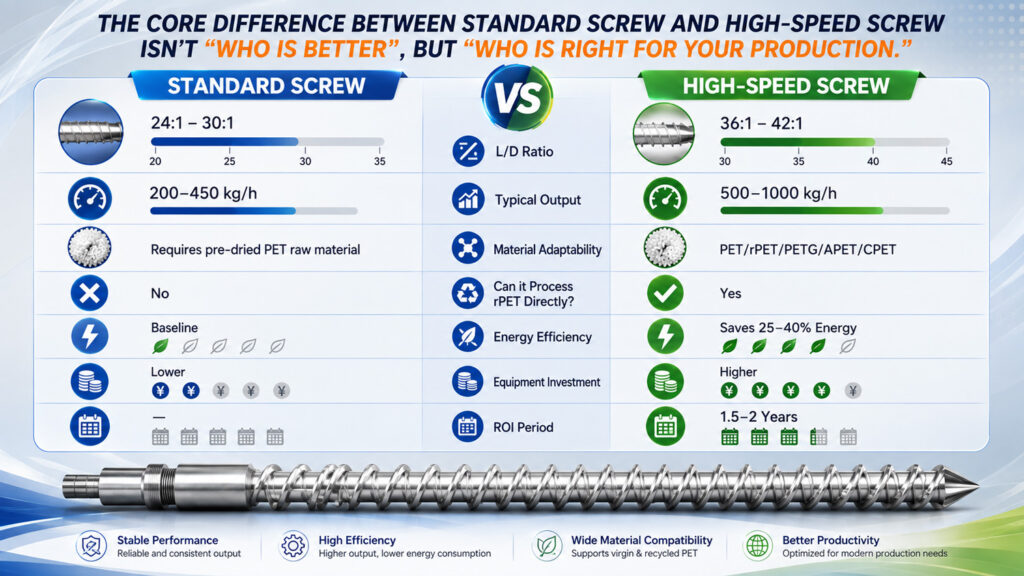
Se você estiver procurando um Linha de extrusão de chapas de PET, a escolha do parafuso é, muitas vezes, a variável mais negligenciada que determina a produção, o custo de energia e a qualidade final da chapa. Muitos compradores comparam cotações apenas com base na potência do motor ou na largura da linha, sem perceber que a mesma estrutura de extrusora, equipada com um parafuso de alta velocidade para máquinas de extrusão de chapas de PET, pode proporcionar uma produtividade 30%+ maior do que um parafuso padrão. Este artigo detalha as diferenças estruturais, os dados de desempenho e um caso real de produção para ajudá-lo a escolher o tipo de parafuso adequado ao seu orçamento e à sua meta de qualidade.
O papel do parafuso na extrusão de chapas de PET
O parafuso é o “motor” da extrusora — ele derrete, mistura, pressuriza e transporta a resina de PET (em flocos virgens ou reciclados) em direção à matriz em um fluxo controlado e contínuo. O PET é um poliéster cristalino cuja viscosidade de fusão é altamente sensível à temperatura e ao cisalhamento; portanto, a geometria do parafuso determina diretamente a homogeneidade da massa fundida, a desvolatilização (fundamental para remover umidade e subprodutos de baixo peso molecular no PET reciclado) e a transparência e a tolerância de espessura da folha final.
Diferenças estruturais
1. Relação L/D e taxa de compressão
Os parafusos padrão normalmente utilizam uma relação L/D de 28:1 a 32:1, com uma relação de compressão em torno de 2,5:1, contando com um tempo de permanência mais longo para concluir a plastificação. Os parafusos de alta velocidade geralmente adotam uma relação L/D mais longa — de 33:1 a 36:1 ou mais — com seções de barreira e de mistura otimizadas que proporcionam cisalhamento e fusão uniformes em menos tempo, permitindo uma produção estável em velocidades mais altas do parafuso.
2. Velocidade do parafuso e capacidade de produção
Os parafusos padrão geralmente operam a 60-90 rpm em condições normais de produção. Os parafusos de alta velocidade operam de forma estável a 120-150 rpm, com algumas configurações personalizadas chegando a 180 rpm. Em uma linha de chapas de PET com 1.300 mm de largura e um motor principal de 132 kW, um parafuso padrão produz cerca de 750 a 800 kg/h, enquanto um parafuso de alta velocidade, com consumo de energia comparável, atinge 1.000 a 1.100 kg/h — um aumento de produção de 30%-35%.
3. Material e resistência ao desgaste
Como os parafusos de alta velocidade operam sob maior tensão de cisalhamento, eles normalmente utilizam a tecnologia de revestimento bimetálico — uma liga resistente ao desgaste à base de níquel ou cobalto soldada a um substrato de 38CrMoAlA —, alcançando uma dureza superficial superior a HRC 60. Quando combinados com um cilindro bimetálico, a vida útil geralmente chega a 3 a 5 anos, dependendo dos níveis de contaminação da matéria-prima, superando claramente o desempenho dos parafusos nitretados padrão.
Um caso real: de 750 kg/h a 1.080 kg/h
Uma fabricante de chapas de PET no Sudeste Asiático operava anteriormente uma linha de 1.300 mm com um parafuso padrão, produzindo cerca de 18 toneladas/dia, e enfrentava ocasionalmente defeitos do tipo “olho de peixe” e estrias quando a proporção de conteúdo reciclado ultrapassava 40%. Após a mudança para um parafuso de alta velocidade com seção de barreira otimizada, a produção aumentou para aproximadamente 25 toneladas por dia com consumo de energia comparável, enquanto a plastificação mais completa reduziu os defeitos do tipo “olho de peixe” em mais de 50% — ampliando a margem que o cliente poderia obter com o uso de matéria-prima reciclada.
Então, qual você deve escolher?
Se a sua linha processa principalmente PET virgem com margens padrão e volumes de pedidos estáveis, porém modestos, um parafuso padrão continua sendo um investimento inicial razoável. Mas se o seu objetivo for maximizar a produção dentro de um espaço físico e um orçamento de energia fixos, processar uma proporção maior de PET reciclado ou atender a requisitos mais rigorosos de uniformidade de espessura e transparência, um parafuso de alta velocidade é a solução com melhor custo-benefício. Isso não exige a substituição de toda a linha — a atualização apenas da configuração do parafuso e do cilindro em sua extrusora existente proporciona um ganho mensurável tanto na produção quanto na qualidade da folha, nas mesmas condições de energia e espaço físico.



