
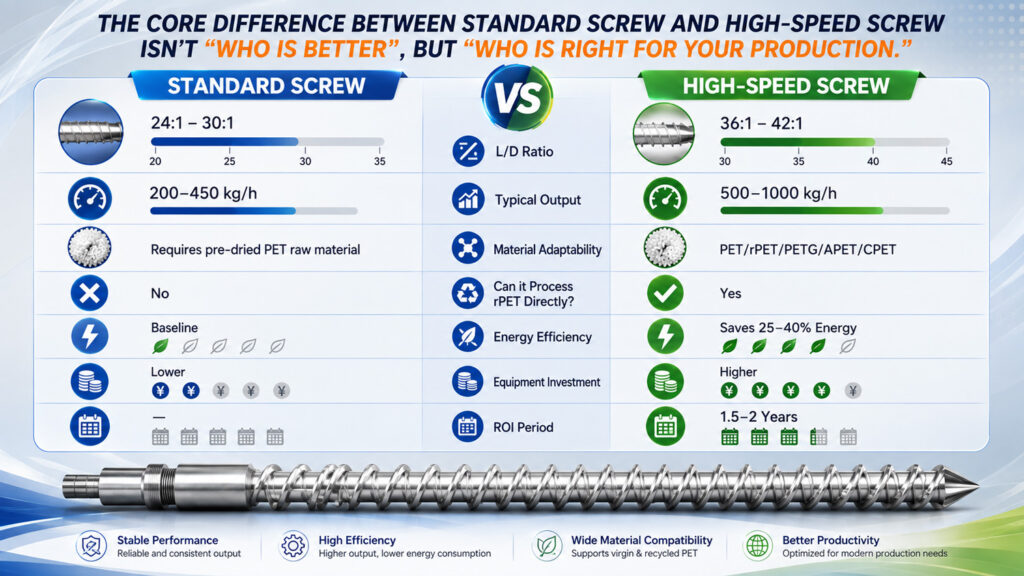
Jika Anda sedang mencari sebuah Lini ekstrusi lembaran PET, pemilihan sekrup seringkali menjadi variabel tunggal yang paling sering diabaikan, padahal hal ini menentukan hasil produksi, biaya energi, dan kualitas lembaran akhir. Banyak pembeli membandingkan penawaran harga hanya berdasarkan daya motor atau lebar jalur, tanpa menyadari bahwa rangka ekstruder yang sama—jika dilengkapi dengan sekrup berkecepatan tinggi untuk mesin ekstrusi lembaran PET—dapat menghasilkan throughput 30%+ lebih tinggi daripada sekrup standar. Artikel ini menguraikan perbedaan struktural, data kinerja, serta studi kasus produksi nyata untuk membantu Anda menyesuaikan jenis sekrup dengan anggaran dan target kualitas Anda.
Peran Sekrup dalam Ekstrusi Lembaran PET
Sekrup merupakan “mesin” dari ekstruder — sekrup ini melelehkan, mencampur, memberi tekanan, dan mengalirkan resin PET (serpihan murni atau daur ulang) menuju cetakan dalam aliran yang terkendali dan berkelanjutan. PET adalah poliester kristalin dengan viskositas lelehan yang sangat sensitif terhadap suhu dan gaya geser, sehingga geometri sekrup secara langsung menentukan homogenitas lelehan, penghilangan volatil (yang sangat penting untuk menghilangkan kelembapan dan produk sampingan berberat molekul rendah pada PET daur ulang), serta kejernihan dan toleransi ketebalan lembaran akhir.
Perbedaan Struktural
1. Rasio L/D dan Rasio Kompresi
Sekrup standar umumnya menggunakan rasio L/D sebesar 28:1 hingga 32:1 dengan rasio kompresi sekitar 2,5:1, yang mengandalkan waktu tinggal yang lebih lama untuk menyelesaikan proses plastisasi. Sekrup berkecepatan tinggi umumnya menggunakan rasio L/D yang lebih panjang — 33:1 hingga 36:1 atau lebih — dengan bagian penghalang dan bagian pencampuran yang dioptimalkan untuk mencapai geseran dan peleburan yang seragam dalam waktu yang lebih singkat, sehingga memungkinkan hasil yang stabil pada kecepatan sekrup yang lebih tinggi.
2. Kecepatan Sekrup dan Kapasitas Produksi
Sekrup standar biasanya beroperasi pada kecepatan 60–90 rpm dalam kondisi produksi normal. Sekrup berkecepatan tinggi beroperasi secara stabil pada 120–150 rpm, dengan beberapa konfigurasi khusus yang dapat mencapai 180 rpm. Pada lini lembaran PET selebar 1300 mm dengan motor utama 132 kW, sekrup standar menghasilkan sekitar 750–800 kg/jam, sedangkan sekrup berkecepatan tinggi dengan konsumsi energi yang sebanding mencapai 1000–1100 kg/jam — peningkatan output 30%-35%.
3. Bahan dan Ketahanan Terhadap Keausan
Karena sekrup berkecepatan tinggi beroperasi di bawah tegangan geser yang lebih besar, sekrup ini biasanya menggunakan teknologi lapisan bimetalik — paduan tahan aus berbasis nikel atau kobalt yang dilas pada substrat 38CrMoAlA — sehingga menghasilkan kekerasan permukaan di atas HRC60. Jika dipadukan dengan tabung bimetalik, masa pakai biasanya mencapai 3–5 tahun tergantung pada tingkat kontaminasi bahan baku, sehingga kinerjanya jelas lebih unggul daripada sekrup nitridasi standar.
Contoh Kasus Nyata: Dari 750 kg/jam menjadi 1080 kg/jam
Sebuah produsen lembaran PET di Asia Tenggara sebelumnya mengoperasikan lini produksi berlebar 1.300 mm dengan sekrup standar, yang menghasilkan sekitar 18 ton per hari, dan sesekali mengalami cacat “fish-eye” serta garis-garis saat rasio kandungan daur ulang melebihi 40%. Setelah beralih ke sekrup berkecepatan tinggi dengan bagian penghalang yang dioptimalkan, produksi meningkat menjadi sekitar 25 ton per hari dengan konsumsi energi yang sebanding, sementara proses plastifikasi yang lebih menyeluruh mengurangi cacat "fish-eye" lebih dari 50% — sehingga memperluas margin keuntungan yang dapat diperoleh pelanggan dari penggunaan bahan baku daur ulang.
Jadi, Mana yang Harus Anda Pilih?
Jika lini produksi Anda terutama memproses PET murni dengan margin standar serta volume pesanan yang stabil namun tidak terlalu besar, sekrup standar tetap menjadi investasi awal yang masuk akal. Namun, jika tujuan Anda adalah memaksimalkan hasil produksi dalam ruang dan anggaran daya yang terbatas, memproses proporsi PET daur ulang yang lebih tinggi, atau memenuhi persyaratan yang lebih ketat terkait keseragaman ketebalan dan kejernihan lembaran, sekrup berkecepatan tinggi merupakan solusi dengan perbandingan biaya-kinerja yang lebih baik. Hal ini tidak memerlukan penggantian seluruh lini produksi — dengan hanya meningkatkan konfigurasi sekrup dan silinder pada ekstruder yang sudah ada, Anda dapat memperoleh peningkatan yang terukur baik dalam hal hasil produksi maupun kualitas lembaran, dengan kondisi energi dan ruang lantai yang sama.



