
Falls Sie auf der Suche nach einem Extrusionsanlage für PET-Platten, … Die Wahl der Schnecke ist oft die am häufigsten übersehene Variable, die den Durchsatz, die Energiekosten und die endgültige Qualität der Folie bestimmt. Viele Einkäufer vergleichen Angebote allein anhand der Motorleistung oder der Linienbreite, ohne zu erkennen, dass derselbe Extruderrahmen, der mit einer Hochgeschwindigkeitsschnecke für eine PET-Folienextrusionsanlage ausgestattet ist, einen um 30%+ höheren Durchsatz liefern kann als eine Standardschnecke. Dieser Artikel erläutert die konstruktiven Unterschiede, die Leistungsdaten sowie ein reales Produktionsbeispiel, um Ihnen dabei zu helfen, den passenden Schneckentyp für Ihr Budget und Ihr Qualitätsziel zu finden.
Die Rolle der Schnecke bei der PET-Plattenextrusion
Die Schnecke ist der “Motor” des Extruders – sie schmilzt, vermischt, setzt unter Druck und befördert PET-Granulat (Neugranulat oder Recyclingflocken) in einem kontrollierten, kontinuierlichen Fluss zur Düse. PET ist ein kristalliner Polyester, dessen Schmelzviskosität äußerst empfindlich auf Temperatur und Scherbeanspruchung reagiert. Daher bestimmt die Schneckengeometrie unmittelbar die Homogenität der Schmelze, die Entgasung (entscheidend für die Entfernung von Feuchtigkeit und niedermolekularen Nebenprodukten in recyceltem PET) sowie die Klarheit und die Dickentoleranz der fertigen Folie.
Strukturelle Unterschiede
1. L/D-Verhältnis und Verdichtungsverhältnis
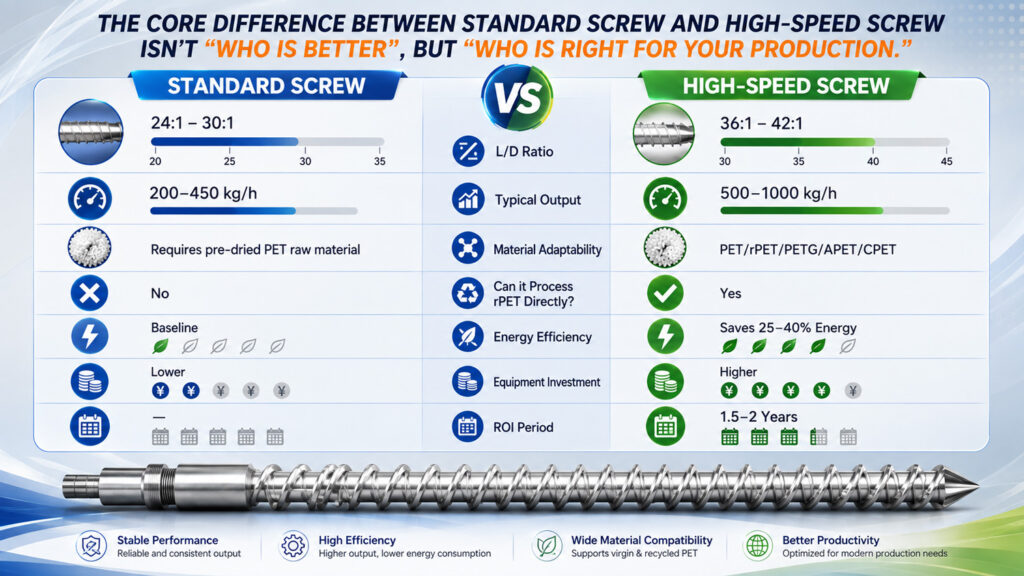
Standardschnecken weisen in der Regel ein L/D-Verhältnis von 28:1 bis 32:1 bei einem Kompressionsverhältnis von etwa 2,5:1 auf und nutzen eine längere Verweildauer, um die Plastifizierung abzuschließen. Hochgeschwindigkeitsschnecken weisen im Allgemeinen ein längeres L/D-Verhältnis auf – 33:1 bis 36:1 oder mehr – mit einem optimierten Barriere- und Mischabschnitt, der eine gleichmäßige Scherung und Schmelzung in kürzerer Zeit ermöglicht und somit eine stabile Leistung bei höheren Schneckendrehzahlen gewährleistet.
2. Schneckendrehzahl und Förderleistung
Standardschnecken laufen im Normalbetrieb in der Regel mit 60–90 U/min. Hochgeschwindigkeitsschnecken arbeiten stabil bei 120–150 U/min, wobei einige kundenspezifische Konfigurationen bis zu 180 U/min erreichen. Auf einer 1.300 mm breiten PET-Folienanlage mit einem 132-kW-Hauptmotor erreicht eine Standardschnecke eine Leistung von etwa 750–800 kg/h, während eine Hochgeschwindigkeitsschnecke bei vergleichbarem Energieverbrauch 1.000–1.100 kg/h erreicht – eine 30%-35%.
3. Material und Verschleißfestigkeit
Da Hochgeschwindigkeitsschnecken unter höheren Scherbeanspruchungen arbeiten, kommen bei ihnen in der Regel Bimetall-Auflagetechnologie zum Einsatz – eine verschleißfeste Legierung auf Nickel- oder Kobaltbasis, die auf ein 38CrMoAlA-Substrat aufgeschweißt wird –, wodurch eine Oberflächenhärte von über HRC 60 erreicht wird. In Kombination mit einem bimetallischen Schneckengehäuse beträgt die Lebensdauer in der Regel 3 bis 5 Jahre, abhängig vom Verschmutzungsgrad des Ausgangsmaterials, womit sie Standard-nitrierte Schnecken deutlich übertrifft.
Ein Fall aus der Praxis: Von 750 kg/h auf 1080 kg/h
Ein PET-Folienhersteller in Südostasien betrieb zuvor eine 1.300-mm-Anlage mit einer Standardschnecke, die etwa 18 Tonnen pro Tag produzierte, und verzeichnete gelegentlich „Fish-Eye“-Defekte und Streifenbildung, wenn der Anteil an recyceltem Material 40% überstieg. Nach der Umstellung auf eine Hochgeschwindigkeitsschnecke mit optimiertem Barriereabschnitt stieg die Produktionsleistung bei vergleichbarem Energieverbrauch auf etwa 25 Tonnen pro Tag, während eine gründlichere Plastifizierung die „Fish-Eye“-Defekte um über 50% reduzierte – wodurch sich die Marge erhöhte, die der Kunde durch den Einsatz von recyceltem Rohmaterial erzielen konnte.
Also, für welches sollten Sie sich entscheiden?
Wenn Ihre Anlage hauptsächlich Neu-PET mit Standardmargen und stabilen, aber moderaten Auftragsvolumina verarbeitet, stellt eine Standardschnecke nach wie vor eine sinnvolle Anfangsinvestition dar. Wenn Ihr Ziel jedoch darin besteht, die Produktionsleistung bei festgelegter Stellfläche und festem Leistungsbudget zu maximieren, einen höheren Anteil an recyceltem PET zu verarbeiten oder strengere Anforderungen an die Gleichmäßigkeit der Folienstärke und die Klarheit zu erfüllen, ist eine Hochgeschwindigkeitsschnecke die Lösung mit dem besseren Preis-Leistungs-Verhältnis. Dazu ist kein Austausch der gesamten Anlage erforderlich – bereits die Aufrüstung der Schnecken- und Zylinderkonfiguration Ihres bestehenden Extruders sorgt unter denselben Energie- und Platzbedingungen für messbare Verbesserungen sowohl beim Durchsatz als auch bei der Folienqualität.



