
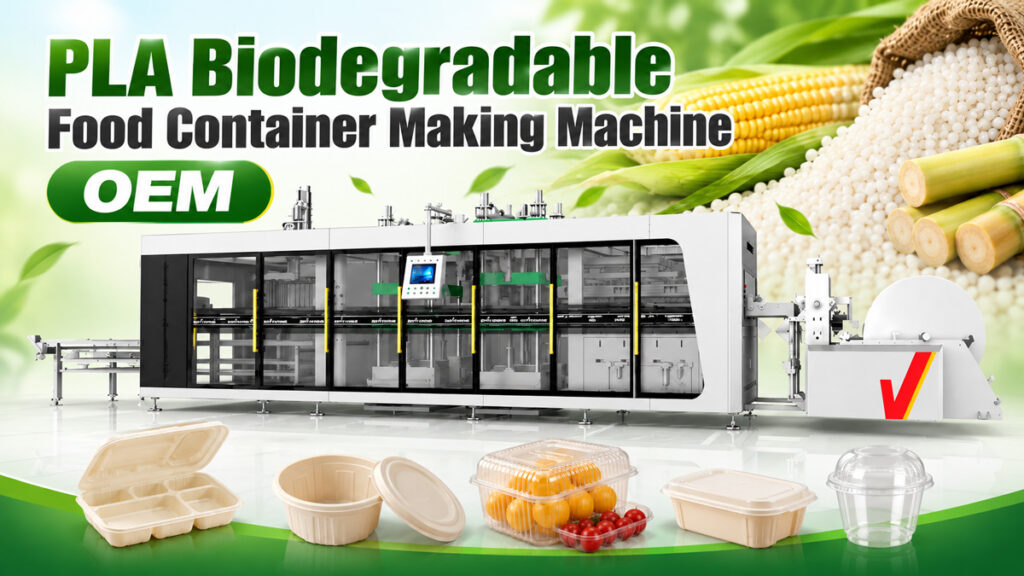
Da die Richtlinien zur Einschränkung von Plastik im Lebensmittelliefersektor nach und nach in Kraft treten, stellen immer mehr Unternehmen von herkömmlichen Plastikbehältern auf biologisch abbaubare um. Doch wie genau werden biologisch abbaubare Behälter hergestellt und welche Ausrüstung ist dafür nötig? Die Antwort lautet: Maschine zur Herstellung von Lebensmittelbehältern — insbesondere ein positiver/negativer Druck 3-Stationen-Thermoformmaschine. Dieser Artikel erläutert den Produktionsprozess für biologisch abbaubare Lebensmittelbehälter, die erforderlichen Anlagenkapazitäten und die tatsächliche Produktionseffizienz.
Gängige Rohstoffe für biologisch abbaubare Behälter
Die meisten biologisch abbaubaren Schüsseln, 5- und 8-Fächer-Tabletts auf dem Markt werden aus PLA-Platten auf Maisstärkebasis hergestellt. Einige Hersteller verwenden auch biologisch abbaubare Platten aus Bambuspulver. Beide Materialien lassen sich mit denselben Thermoformanlagen verarbeiten, allerdings müssen Verarbeitungstemperatur und Formparameter an die jeweiligen Materialeigenschaften angepasst werden.
Der Produktionsprozess für biologisch abbaubare Lebensmittelbehälter
Der Produktionsprozess ähnelt dem von gewöhnlichen Kunststoffbehältern und umfasst drei aufeinanderfolgende Schritte: Erhitzen, Umformen unter Über-/Unterdruck und Stanzen und Stapeln.
Schritt 1: Erhitzen und Erweichen des Lakens
Die PLA- oder Bambusfaser-Folienrolle wird zunächst in den Heizofen eingeführt, wo sie durch obere und untere Heizelemente gleichmäßig auf die Erweichungstemperatur erwärmt wird. PLA ist recht temperaturempfindlich, daher müssen Heiztemperatur und -zeit präziser gesteuert werden als bei Standard-PET-Folien – ist die Folie zu heiß, wird sie spröde; ist sie zu kalt, erfolgt die Formgebung nicht vollständig.
Schritt 2: Formschließen und Formen mit Über-/Unterdruck
Die erweichte Folie gelangt zur Formstation, wo die Form von oben und unten geschlossen wird – gleichzeitig drückt ein Überdruck von oben und saugt ein Vakuum von unten. So wird die Folie in einem Arbeitsgang präzise in die endgültige Behälterform gepresst, inklusive Trennwänden, Konturen und der Dichtung am Deckelrand. Der Rand, an dem der Deckel schließt, erfordert höchste Maßgenauigkeit. Nur durch das Zusammenspiel von Über- und Unterdruck passt sich die Folie exakt jedem Detail der Form an und garantiert so einen dichten Verschluss ohne Auslaufen von Soße oder Flüssigkeit.
Schritt 3: Stanzen, Trennen und automatisches Stapeln
Die geformten Behälter sind zu diesem Zeitpunkt noch mit dem Blech verbunden. Die Stanzstation trennt die einzelnen Behälter mithilfe eines Schneidwerkzeugs präzise ab. Die abgetrennten Behälter werden vom Stapelsystem automatisch gezählt und ordentlich gestapelt und gelangen direkt in die Verpackung – ein manuelles Umgreifen ist im gesamten Prozess nicht erforderlich.
Eine Maschine für verschiedene Behältertypen
Ein wesentlicher Vorteil der 3-Stationen-Thermoformmaschine mit Über- und Unterdruck besteht darin, dass durch den Wechsel zu einer anderen Form lediglich Behälter mit anderen Spezifikationen hergestellt werden können, darunter:
● Biologisch abbaubare runde Schüsseln: Suppen und Nudeln zum Mitnehmen
●5-Fächer-Tabletts: Geeignet für Kombigerichte, bei denen Hauptgerichte und Beilagen getrennt aufbewahrt werden müssen.
●8-Fächer-Tabletts: Mit mehr Fächern, geeignet für Buffet- oder Fast-Food-Portionen
Ob es sich um PLA-Platten aus Maisstärke oder Bambusfasern handelt, ob es sich um eine Schalenform oder eine Mehrkammer-Schale handelt, die Maschine selbst muss nicht geändert werden – nur die Formgebungs- und Heizparameter müssen angepasst werden, was die Investitionskosten für Hersteller, die mehrere Produktspezifikationen produzieren, erheblich senkt.
Referenz für die Produktionseffizienz
Eine optimal konfigurierte 3-Stationen-Thermoformmaschine mit Über- und Unterdruck erreicht typischerweise eine Formgeschwindigkeit von 30–45 Zyklen pro Minute (etwas niedriger als bei Standard-PET-Folien, da biologisch abbaubare Materialien temperaturempfindlicher sind). Mit einem Mehrkavitätenwerkzeug kann die Stundenleistung je nach Behältergröße und Kavitätenanzahl etwa 8.000–15.000 Behälter betragen. Der gesamte Prozess läuft vom Erhitzen bis zum Stapeln vollautomatisch ab, und für die Endverpackung wird in der Regel nur ein Mitarbeiter benötigt – was im Vergleich zu einer manuellen, schrittweisen Produktion die Arbeitskosten erheblich senkt.



