
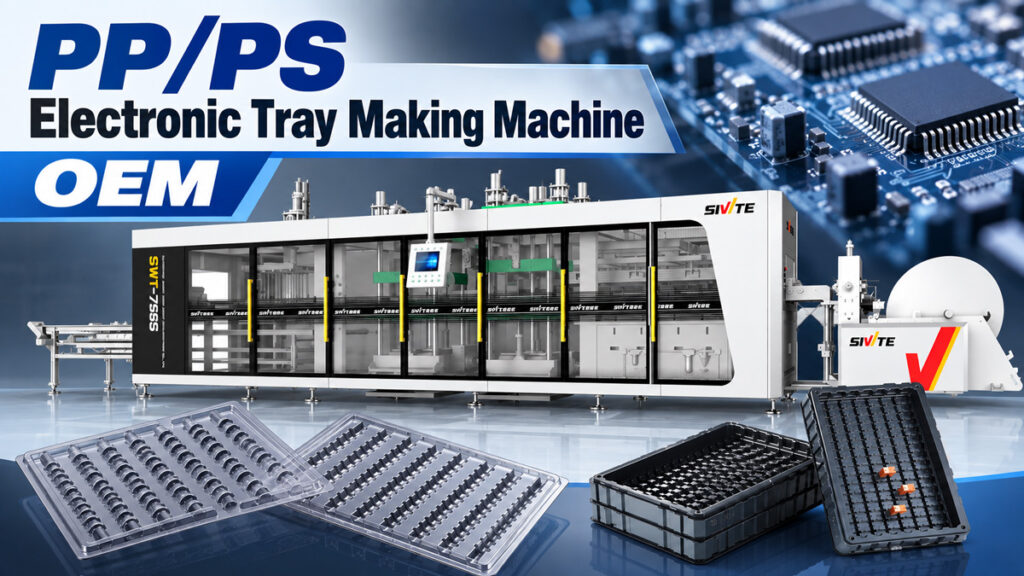
Los componentes electrónicos dependen en gran medida de bandejas antiestáticas para su transporte y almacenamiento, y estas bandejas exigen una precisión de conformado y una calidad de borde mucho más estrictas que el embalaje ordinario. ¿Cómo se producen exactamente las bandejas electrónicas? La respuesta es... máquina electrónica para fabricar bandejas OEM: específicamente, una máquina de termoformado de tres estaciones con presión positiva/negativa. Este artículo detalla el proceso de producción de bandejas electrónicas, las capacidades que requiere el equipo y su eficiencia de producción real.
Materias primas comunes para bandejas electrónicas
Las bandejas electrónicas suelen utilizar tres materiales: PET, PP y PS. El PS (poliestireno modificado antiestático) es el más utilizado gracias a su buena rigidez, alta precisión de conformado y coste relativamente controlable, lo que lo convierte en la opción principal para bandejas antiestáticas en la industria electrónica. El PET y el PP se utilizan con mayor frecuencia cuando se requiere mayor resistencia al calor o transparencia. Los tres materiales pueden procesarse en la misma máquina, requiriendo únicamente ajustes en la temperatura de calentamiento y los parámetros de conformado.
El proceso de producción de bandejas electrónicas
El proceso de producción también consta de tres etapas continuas: calentamiento, conformado por presión positiva/negativa y perforación y apilamiento; sin embargo, las bandejas electrónicas requieren una calidad de corte de bordes notablemente superior a la de las cajas de embalaje comunes.
Paso 1: Calentar y ablandar la hoja
La lámina de PET, PP o PS entra primero en el horno de calentamiento, donde las resistencias superior e inferior la calientan uniformemente hasta alcanzar la temperatura de ablandamiento. El material PS es relativamente más frágil, por lo que es necesario controlar con precisión la temperatura y el tiempo de calentamiento; un calentamiento insuficiente genera una concentración de tensiones localizada en la lámina formada, lo que aumenta el riesgo de agrietamiento durante el proceso de corte posterior.
Paso 2: Cierre y conformado del molde por presión positiva/negativa
La lámina ablandada se traslada a la estación de conformado, donde el molde se cierra desde arriba y desde abajo: la presión positiva empuja activamente desde arriba mientras que el vacío extrae desde abajo simultáneamente, presionando con precisión la lámina contra la estructura de la cavidad de la bandeja. El tamaño, la profundidad y el espaciado de cada ranura para componentes se forman en este único paso. La precisión dimensional de las ranuras influye directamente en si los componentes se desplazan o chocan entre sí durante el transporte, y el conformado por presión positiva/negativa permite que la lámina se adapte mejor a estos detalles finos de la cavidad, garantizando la consistencia dimensional.
Paso 3: Troquelado con cuchilla caliente y apilamiento automático
Las bandejas formadas aún están unidas a la lámina en este punto y deben pasar por la estación de perforación para su separación. Este paso es crítico para la producción de bandejas electrónicas: nuestra Máquina de termoformado SWT-7565 Utiliza un proceso de troquelado con cuchilla caliente específico para bandejas electrónicas, manteniendo la cuchilla a una temperatura constante durante el corte para que la lámina se ablande ligeramente en la línea de corte antes de separarse, en lugar de utilizar una cuchilla fría convencional para el punzonado mecánico directo. Este método previene eficazmente las rebabas y las microfisuras en el borde de corte, a las que son propensos materiales relativamente frágiles como el PS, dejando bordes lisos y sin riesgo de fisuras ocultas. Esto es especialmente importante para las bandejas electrónicas, ya que las rebabas sueltas pueden generar partículas de polvo y las microfisuras pueden propagarse durante la vibración del transporte y provocar la rotura de la bandeja, lo que compromete la protección de los componentes electrónicos de precisión.
Tras el corte, las bandejas se cuentan automáticamente y se apilan ordenadamente mediante el sistema de apilamiento, pasando directamente al embalaje, sin necesidad de manipulación manual en ningún punto del proceso.
Una sola máquina produce bandejas electrónicas con múltiples especificaciones.
La ventaja de la máquina de termoformado de presión positiva/negativa de 3 estaciones es que basta con cambiar a un molde diferente para producir bandejas de distintos tamaños y diseños de cavidades, que abarcan tipos comunes como:
●Bandejas para chips IC: Ranuras densamente empaquetadas y de tamaño preciso para el transporte y almacenamiento de chips.
●Bandejas para placas de circuito impreso: Ranuras más profundas con nervaduras de soporte para evitar que las tablas se desplacen.
●Bandejas para conectores y componentes pequeños: Diseño con múltiples compartimentos, adecuado para almacenar piezas pequeñas a granel.
Independientemente de cómo cambie el diseño de la cavidad, no es necesario reemplazar la máquina en sí; solo hay que ajustar el molde de conformado, lo que reduce sustancialmente la inversión en equipos para los productores que utilizan múltiples especificaciones de bandejas.
Referencia de eficiencia de producción
Una máquina de termoformado de tres estaciones con presión positiva/negativa bien configurada suele alcanzar una velocidad de 35 a 45 ciclos por minuto al procesar bandejas electrónicas de poliestireno (PS). Con un molde multicavidad, la producción horaria puede llegar a aproximadamente 8000 a 15 000 bandejas, según el tamaño y el número de cavidades. Todo el proceso se realiza de forma totalmente automatizada, desde el calentamiento y el corte con cuchilla caliente hasta el apilamiento, y una sola máquina generalmente solo requiere un operario para el empaquetado final, lo que reduce significativamente los costes laborales en comparación con una configuración de producción manual paso a paso.
Caso práctico: El cambio al corte con cuchilla caliente prácticamente eliminó el agrietamiento de los bordes.
Un fabricante de bandejas electrónicas informó que, al utilizar un proceso convencional de perforación en frío para bandejas de poliestireno, los bordes acabados presentaban con frecuencia rebabas y microfisuras apenas visibles. Los clientes reportaron agrietamiento de los bordes tras un período de uso, especialmente en pedidos que implicaban transporte a larga distancia con vibraciones intensas; el problema era más pronunciado y los costos de retrabajo y compensación se mantenían persistentemente altos.
Tras cambiar al proceso de troquelado con cuchilla caliente de la SWT-7565, los bordes cortados quedaron lisos y sin rebabas, las microfisuras prácticamente desaparecieron y las quejas de los clientes sobre el agrietamiento de los bordes se redujeron a casi cero en tres meses. Este caso demuestra que, para las bandejas electrónicas —un producto de embalaje de precisión extremadamente sensible a la calidad de los bordes—, la elección del proceso de corte determina directamente la fiabilidad del producto a lo largo de toda la cadena de transporte.



