
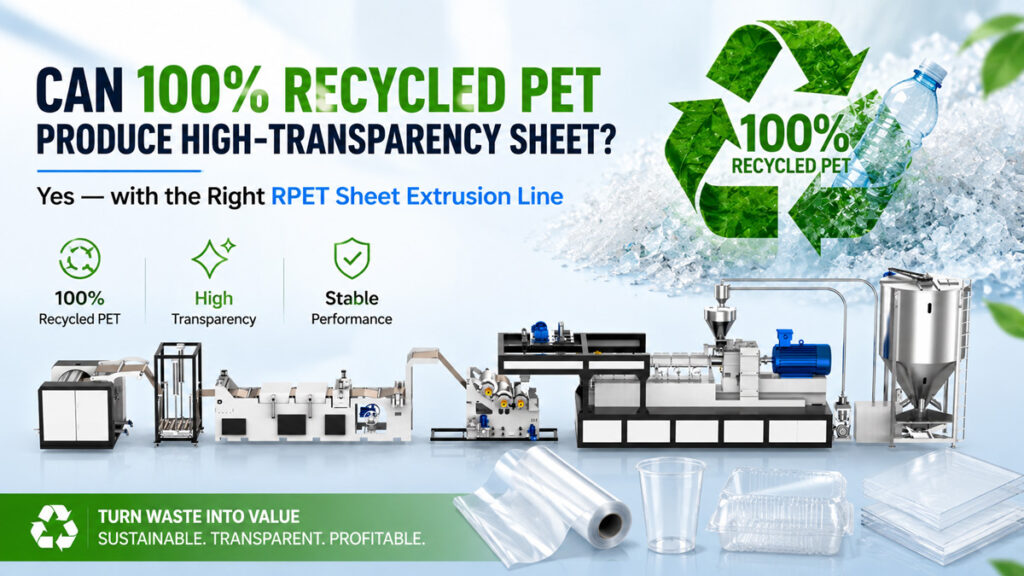
A resposta é sim — mas somente com o equipamento adequado. Quando os fabricantes tentam, pela primeira vez, produzir chapas a partir de PET reciclado (RPET) 100%, o maior obstáculo geralmente não é o custo, e sim a transparência: as chapas ficam amareladas, apresentam manchas pretas ou apresentam opacidade excessiva, o que não atende aos padrões de aparência exigidos para embalagens blister ou para a fabricação de copos. Na maioria dos casos, o problema não é a matéria-prima em si — é que o equipamento de extrusão de chapas de RPET não foi configurado para as características específicas da resina reciclada.
Este artigo analisa os desafios técnicos do processamento do PET reciclado 100% para a produção de chapas transparentes e explica por que uma extrusora de duplo parafuso Linha de extrusão de chapas de RPET é amplamente considerada a solução mais confiável do setor atualmente.
Três desafios principais no processamento do PET reciclado 100%
O PET reciclado — seja na forma de flocos de garrafa ou de grânulos reciclados — difere fundamentalmente da resina virgem tanto em estrutura quanto em pureza, e isso afeta diretamente a transparência da folha final.
1. Contaminantes e partículas que alteram a cor
A resina reciclada contém, inevitavelmente, contaminantes como PVC, resíduos de etiquetas e vestígios de adesivo. Mesmo em concentrações de apenas 0,1% a 0,3%, esses contaminantes podem causar manchas pretas visíveis ou descoloração na folha, prejudicando diretamente a qualidade estética dos produtos termoformados.
2. Viscosidade intrínseca instável (valor de IV)
O PET virgem geralmente apresenta um valor de IV consistente, mas a resina reciclada pode variar de lote para lote, com flutuações no IV na faixa de 0,05 a 0,10 dL/g. Essa instabilidade faz com que o índice de fluidez oscile, levando a variações na espessura e na transparência da folha — e, em casos graves, à cristalização localizada, que se manifesta como uma névoa branca.
3. Umidade e compostos voláteis de baixo peso molecular
Os flocos de garrafas recicladas absorvem facilmente a umidade durante a lavagem e a trituração, e o PET que passou por ciclos térmicos repetidos gera mais subprodutos de degradação de baixo peso molecular. Se esses compostos voláteis não forem removidos adequadamente durante a extrusão, eles formam bolhas e defeitos que causam opacidade no interior da chapa.
Como nenhuma dessas três questões pode ser resolvida simplesmente melhorando a qualidade da matéria-prima, a capacidade de mistura da extrusora, a precisão da filtragem e a eficiência da desgaseificação tornam-se as variáveis-chave que determinam a transparência da folha.
Por que a escolha do equipamento determina a transparência das chapas de RPET
Rosca única x rosca dupla: a verdadeira diferença no processamento de resina reciclada
As extrusoras de parafuso único são simples e econômicas, sendo ideais para matérias-primas homogêneas, como pellets de PET virgem ou APET. No entanto, no caso de resinas recicladas complexas, a intensidade de cisalhamento e mistura das extrusoras de parafuso único é limitada — elas têm dificuldade em dispersar contaminantes de maneira uniforme e não conseguem desgaseificar totalmente os compostos voláteis de baixo peso molecular.
As extrusoras de duplo parafuso (com parafusos co-rotativos e engrenados) oferecem vantagens evidentes nesse sentido:
O projeto do parafuso de engrenagem proporciona uma mistura por cisalhamento e dispersão mais intensa, decompondo contaminantes finos e manchas de cor a um nível que não afeta mais a aparência
Desgaseamento a vácuo em múltiplos estágios remove continuamente a umidade e os compostos voláteis de baixo peso molecular durante o processamento do material fundido — algo que os modelos de parafuso único têm dificuldade em conseguir
Tempo de permanência controlado impede que o PET sofra degradação térmica e amarelamento devido à exposição prolongada ao calor intenso dentro do tambor
Com base em dados medidos de vários de nossos clientes do setor de processamento de materiais reciclados, o mesmo lote de flocos de garrafa com um IV de 0,68-0,72 dL/g normalmente produz chapas com turvação de 3%-5% em uma linha de dupla rosca, enquanto o mesmo lote processado em uma linha de rosca única frequentemente apresenta opacidade acima de 8% — uma diferença na transmissão de luz de aproximadamente 10 pontos percentuais.
O sistema de filtragem é igualmente importante
Além do projeto do parafuso, a precisão da filtragem da massa fundida determina diretamente a limpeza da folha. Para uma linha de material reciclado 100%, recomendamos, no mínimo, um trocador automático de filtro de pistão duplo com precisão de filtragem de 40 a 60 mícrons, permitindo a remoção contínua de contaminantes sem interromper a produção — mantendo a qualidade da folha consistente durante toda a produção.
Linha de extrusão de chapas de RPET com rosca dupla da SWT — Especificações principais
Diferentes requisitos de produção exigem tamanhos diferentes de parafusos. Abaixo estão as especificações dos três principais modelos da configuração modular (’em blocos“) de parafuso duplo da série SWT, que podem ser selecionados com base nas necessidades reais de capacidade e nas especificações das chapas:
| Modelo | Material adaptável | Forma do parafuso | Especificações (mm) | Espessura da chapa (mm) | Largura da chapa (mm) | Volume de extrusão |
|---|---|---|---|---|---|---|
| SWT-75S | PET, PP, PS, PLA... | Tipo de bloco de construção | φ75 | 0,2~2,0 (mm) | ≤800 (mm) | 450~650 (kg/h) |
| SWT-85S | PET, PP, PS, PLA... | φ85 | 0,2~2,0 (mm) | ≤1.000 (mm) | 600~900 (kg/h) | |
| SWT-95S | PET, PP, PS, PLA... | φ95 | 0,2~2,0 (mm) | ≤950 (mm) | 800~1200 (kg/h) | |
A vantagem de um projeto modular (“em blocos”) de rosca dupla é que os elementos da rosca podem ser combinados de forma flexível, levando em conta o nível de contaminação da resina reciclada e a variação do índice de viscosidade (IV), permitindo um ajuste específico da proporção entre as zonas de dispersão e desgaseificação. É por isso que os processadores de material reciclado tendem a preferir projetos modulares de rosca em vez de configurações fixas ao selecionar equipamentos.
Para produtores de pequeno a médio porte, focados principalmente em embalagens em blister, a capacidade de produção de 400 a 600 kg/h da SWT-75S costuma ser suficiente para a produção em um único turno
Para necessidades de maior volume ou instalações que abastecem várias linhas de conformação a jusante, pode-se considerar o SWT-85S ou o SWT-95S, com produção de até 1.300 kg/h
Todos os três modelos abrangem a mesma faixa de espessura de folha (0,15-2,0 mm), permitindo um ajuste flexível da espessura em diferentes processos de conformação posteriores, como embalagens blister e termoformagem de copos
Estudo de caso: Da névoa 12% ao cumprimento das normas de transparência
Um cliente do setor de embalagens blister para alimentos vinha utilizando uma linha de parafuso único para processar material reciclado misto, com a opacidade do produto oscilando constantemente entre 10% e 12% e uma taxa de reclamações relativamente alta. Após avaliar o abastecimento de matéria-prima e a configuração dos equipamentos, recomendamos a mudança para uma linha de extrusão de chapas de RPET com rosca dupla e ajustou a configuração da etapa de desgaseificação e a precisão da filtragem.
Após a atualização, o mesmo lote de material reciclado (flocos de garrafa triturada 100%, sem mistura de resina virgem) produziu uma folha com opacidade estável em torno de 4% e transmissão de luz acima de 90%, atendendo ao padrão de aparência para embalagens transparentes do tipo blister — enquanto o custo da matéria-prima do cliente caiu cerca de 30% em comparação com o uso de PET virgem.
Este caso ilustra que a capacidade do material reciclado 100% de produzir chapas transparentes depende, em grande parte, do fato de o equipamento ter sido projetado para lidar com a contaminação da resina, as flutuações de viscosidade e suas características voláteis — e não simplesmente do fato de a matéria-prima ser “boa” ou “ruim”.”
Principais considerações na seleção de uma linha de extrusão de chapas de RPET
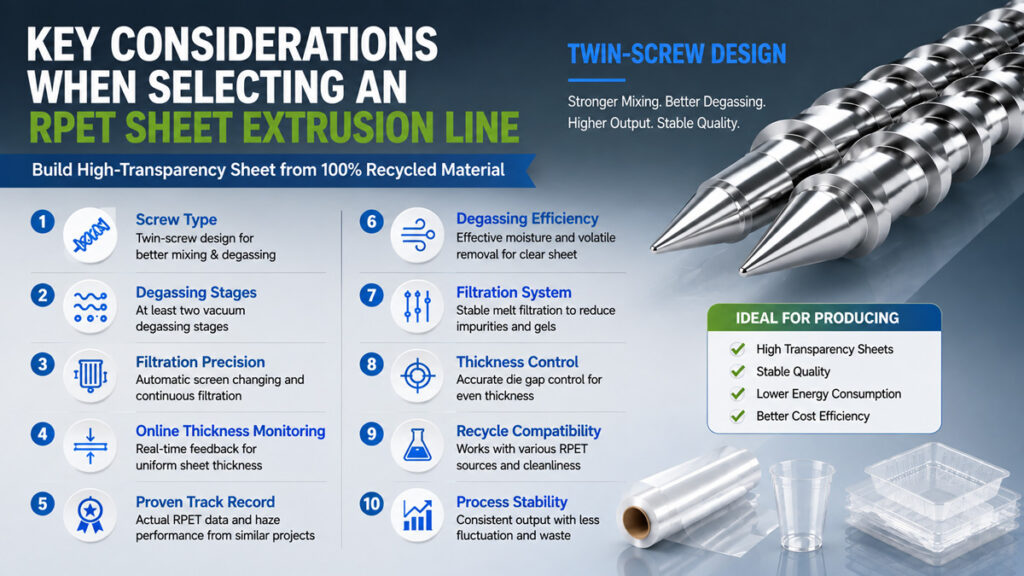
Se você estiver avaliando uma linha de produção de chapas transparentes a partir de material reciclado 100%, concentre-se nos seguintes aspectos:
Tipo de parafuso: Trata-se de um projeto de rosca dupla capaz de proporcionar mistura dispersiva e desgaseificação suficientes?
Número de etapas de desgaseificação: Pelo menos duas etapas de desgaseificação a vácuo, ajustáveis de acordo com o teor de umidade da matéria-prima
Precisão da filtragem: O equipamento oferece suporte à troca automática da tela e à filtragem contínua para evitar paradas frequentes?
Monitoramento online da espessura: Será que ele pode fornecer feedback em tempo real para ajustar a folga entre as matrizes e manter a espessura uniforme da chapa?
Histórico comprovado no uso de material reciclado: O fabricante pode fornecer dados reais de opacidade e transmissão obtidos a partir de matérias-primas semelhantes?
Ao selecionar equipamentos, vale a pena pedir ao fornecedor que realize testes de avaliação utilizando seu próprio material reciclado — dados reais de opacidade e transmissão são mais convincentes do que qualquer ficha técnica.
Conclusão
O PET reciclado 100% é perfeitamente capaz de produzir chapas transparentes adequadas para embalagens blister e termoformagem de copos. O ponto-chave não é a matéria-prima em si, mas sim se o equipamento de extrusão foi projetado para lidar com a dispersão de contaminantes, as flutuações de viscosidade e os requisitos de desgaseificação da resina reciclada. As vantagens de uma linha de extrusão de chapas de RPET com rosca dupla em termos de intensidade de mistura, eficiência de desgaseificação e precisão de filtragem fazem dela a solução predominante atualmente para a produção estável e em grande escala de chapas transparentes recicladas.



