
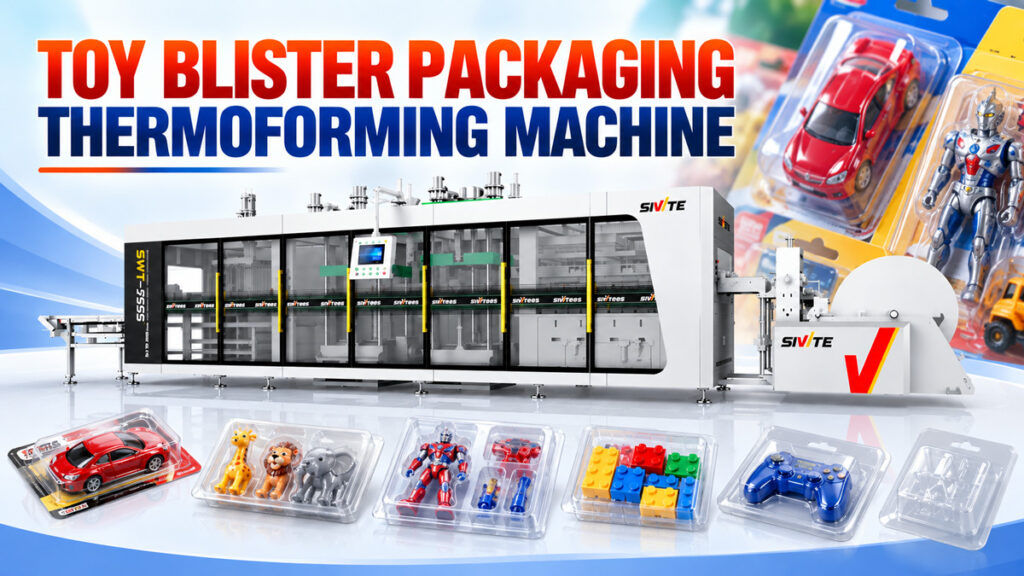
As embalagens blister de plástico transparente que você vê em supermercados e armazéns de comércio eletrônico, contendo brinquedos presos a cartões de papelão, têm duas funções: exibição atraente no ponto de venda e proteção contra deslocamento ou danos durante o transporte. Como essas embalagens blister são produzidas em grande escala? A resposta é uma máquina de termoformagem para embalagens blister de brinquedos — especificamente, uma máquina de termoformagem com pressão positiva/negativa. Máquina de termoformagem de 3 estações. Este artigo detalha o processo de produção de embalagens blister para brinquedos, as capacidades necessárias do equipamento e sua eficiência de produção real.
Matérias-primas comuns para embalagens blister de brinquedos
As embalagens blister para brinquedos geralmente utilizam três materiais: PET, PS e PVC. O PET oferece alta transparência e um perfil ambiental mais favorável, tornando-se o principal material substituto atualmente. O PVC possui boa flexibilidade e excelente desempenho na moldagem de detalhes finos, sendo ainda amplamente utilizado para blisters de brinquedos com formatos complexos. O PS oferece maior rigidez a um custo relativamente menor, sendo adequado para embalagens de brinquedos maiores que necessitam de maior resistência estrutural. Os três materiais podem ser processados na mesma máquina, sendo necessário ajustar apenas a temperatura de aquecimento e os parâmetros de moldagem.
O processo de produção de embalagens blister para brinquedos.
O processo de produção passa por três etapas contínuas — aquecimento, moldagem por pressão positiva/negativa e perfuração e empilhamento — sendo que os formatos das embalagens blister de brinquedos costumam ser muito mais complexos do que as embalagens comuns, exigindo maior uniformidade de estiramento.
Passo 1: Aquecer e amolecer a folha
A folha de PET, PS ou PVC entra primeiro no forno de aquecimento, onde elementos de aquecimento superiores e inferiores a aquecem uniformemente até atingir a temperatura ideal para amolecê-la. Os formatos dos brinquedos variam bastante, e as embalagens blister frequentemente contêm contornos de profundidade variável (como os membros de uma boneca ou o contorno de um veículo). O aquecimento irregular causa estiramento insuficiente nas seções mais profundas, resultando em paredes finas ou formação incompleta nessas áreas.
Etapa 2: Fechamento e Moldagem do Molde por Pressão Positiva/Negativa
A folha amolecida move-se para a estação de moldagem, onde o molde fecha por cima e por baixo — a pressão positiva empurra ativamente de cima enquanto o vácuo puxa de baixo simultaneamente — esticando com precisão a folha em uma estrutura tridimensional que acompanha os contornos do brinquedo, com a aba de vedação ao redor da borda (usada para unir a embalagem blister ao cartão de suporte) formada nesta mesma etapa. Essa aba de vedação precisa se encaixar perfeitamente no cartão para permanecer firmemente fechada após a soldagem de alta frequência ou selagem a quente, resistindo a rachaduras ou desprendimento durante o transporte ou exposição no ponto de venda. A ação de "empurrar e puxar" da pressão positiva/negativa mantém a folha esticada uniformemente, mesmo em formatos complexos com profundidades variadas, superando claramente a moldagem a vácuo sozinha — um fator chave para produzir embalagens blister nítidas e bem definidas com uma vedação segura.
Etapa 3: Perfuração, Separação e Empilhamento Automático
Neste ponto, as bolhas formadas ainda estão presas à folha. A estação de corte utiliza uma matriz para separar com precisão cada bolha individual, e as bolhas separadas são contadas automaticamente e empilhadas ordenadamente pelo sistema de empilhamento, seguindo diretamente para a embalagem — sem necessidade de transferência manual em qualquer etapa do processo.
Uma única máquina produz embalagens blister de brinquedos em diversos formatos e tamanhos.
A vantagem da máquina de termoformagem de pressão positiva/negativa de 3 estações é que basta trocar o molde para produzir blisters de diferentes formatos e tamanhos. Embora os brinquedos sejam extremamente variados, os tipos de blister mais comuns incluem:
● Bolhas em formato de figuras e bonecas: Com contornos que lembram a forma humana, e variações significativas de profundidade.
● Blisters de veículos e modelos: Com recortes contornados para fixar as rodas e os detalhes da carroceria.
● Blisters de brinquedos com vários compartimentos: Uma única embalagem blister dividida em várias pequenas seções, usada para conjuntos com múltiplos acessórios.
● blisters planos com aba de fixação: Uma estrutura relativamente simples com um orifício para pendurar na parte superior, ideal para exposição em ganchos de loja.
Independentemente das variações de formato, a máquina em si não precisa ser substituída — apenas o molde de formação precisa ser ajustado, reduzindo substancialmente o investimento em equipamentos para produtores que trabalham com múltiplas especificações de embalagens blister de brinquedos.
Referência de Eficiência de Produção
Uma máquina de termoformagem de 3 estações com pressão positiva/negativa bem configurada normalmente atinge uma velocidade de formação de 25 a 40 ciclos por minuto no processamento de blisters para brinquedos (mais lenta do que a de copos de parede fina mais simples, devido às formas complexas e com profundidades variadas). Com um molde multicavidades, a produção horária pode chegar a aproximadamente 3.000 a 8.000 blisters, dependendo do tamanho e da complexidade da forma. Todo o processo é totalmente automatizado, do aquecimento ao empilhamento, e uma máquina geralmente precisa de apenas um operador para a embalagem final, reduzindo significativamente o custo da mão de obra em comparação com uma configuração de produção manual, passo a passo.



