
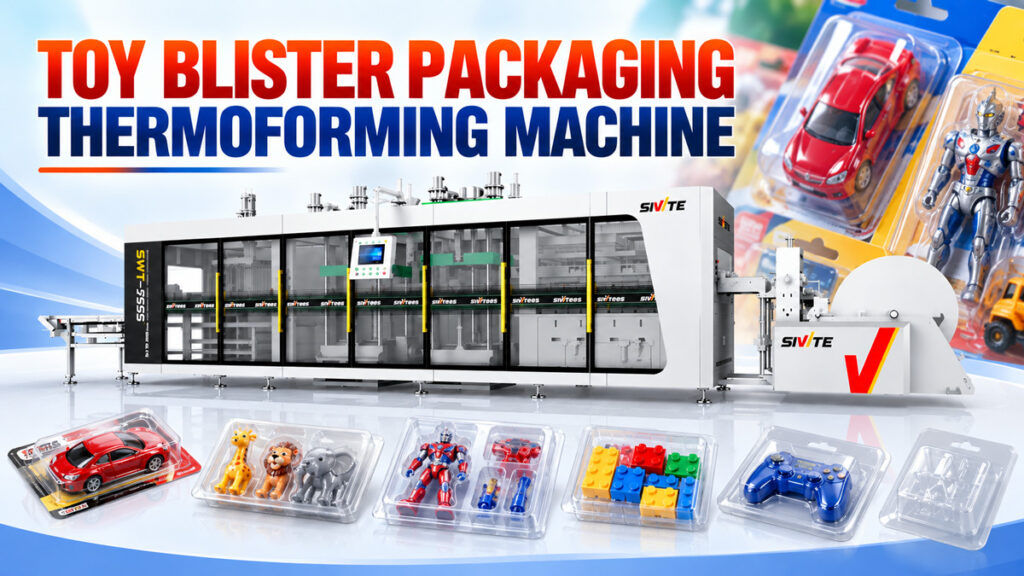
Die durchsichtigen Kunststoffblister, die man in Supermärkten und Online-Shops sieht, wo Spielzeug auf Kartonverpackungen befestigt ist, erfüllen zwei Zwecke: Sie dienen der attraktiven Warenpräsentation und schützen das Spielzeug vor Verrutschen und Beschädigung beim Transport. Wie werden diese Blister in großen Mengen hergestellt? Die Antwort lautet: mit einer Thermoformmaschine für Spielzeugblisterverpackungen – genauer gesagt, mit einer Über-/Unterdruckpresse. 3-Stationen-Thermoformmaschine. Dieser Artikel erläutert den Produktionsprozess für Spielzeugblisterverpackungen, die erforderlichen Anlagenkapazitäten und die tatsächliche Produktionseffizienz.
Gängige Rohstoffe für Spielzeugblisterverpackungen
Für Spielzeugblisterverpackungen werden üblicherweise drei Materialien verwendet: PET, PS und PVC. PET zeichnet sich durch hohe Transparenz und eine bessere Umweltverträglichkeit aus und ist daher heute das gängigste Ersatzmaterial. PVC bietet gute Flexibilität und eignet sich hervorragend für die detailgetreue Formgebung. Es wird weiterhin häufig für Blisterverpackungen mit komplexen Formen eingesetzt. PS bietet eine höhere Steifigkeit zu vergleichsweise geringeren Kosten und ist daher für größere Spielzeugverpackungen geeignet, die eine höhere Stabilität erfordern. Alle drei Materialien können auf derselben Maschine verarbeitet werden; lediglich die Heiztemperatur und die Formparameter müssen angepasst werden.
Der Produktionsprozess für Spielzeugblisterverpackungen
Der Produktionsprozess umfasst drei aufeinanderfolgende Schritte – Erhitzen, Formen unter Über-/Unterdruck und Stanzen und Stapeln – wobei die Formen der Spielzeugblister oft weitaus komplexer sind als bei gewöhnlichen Verpackungen und daher eine höhere Dehnungsgleichmäßigkeit erfordern.
Schritt 1: Erhitzen und Erweichen des Lakens
PET-, PS- oder PVC-Folien gelangen zunächst in den Heizofen, wo sie durch obere und untere Heizelemente gleichmäßig auf die Erweichungstemperatur erwärmt werden. Spielzeugformen variieren stark, und die Blister weisen oft Konturen unterschiedlicher Tiefe auf (z. B. die Gliedmaßen einer Puppe oder die Umrisse eines Fahrzeugs). Ungleichmäßige Erwärmung führt zu unzureichender Dehnung in den tieferen Bereichen, was dünne Wände oder unvollständige Formgebung in diesen Bereichen zur Folge hat.
Schritt 2: Formschließen und Formen mit Über-/Unterdruck
Die erweichte Folie gelangt zur Formstation, wo die Form von oben und unten geschlossen wird – gleichzeitig drückt ein positiver Druck von oben und saugt ein Vakuum von unten. Dadurch wird die Folie präzise zu einer dreidimensionalen Struktur gedehnt, die sich den Konturen des Spielzeugs anpasst. Der Siegelflansch am Rand (der die Blisterverpackung mit der Trägerkarte verbindet) wird im selben Schritt geformt. Dieser Siegelflansch muss exakt an die Karte angepasst sein, um nach dem Hochfrequenzschweißen oder Heißsiegeln sicher verschlossen zu bleiben und Risse oder ein Lösen während des Transports oder der Präsentation im Einzelhandel zu verhindern. Die “Drück- und Zugwirkung” des positiven und negativen Drucks sorgt für eine gleichmäßige Dehnung der Folie auch über komplexe Formen mit unterschiedlicher Tiefe und ist der reinen Vakuumformung deutlich überlegen – ein Schlüsselfaktor für die Herstellung von sauberen, klar definierten Blisterverpackungen mit sicherem Verschluss.
Schritt 3: Stanzen, Trennen und automatisches Stapeln
Die geformten Blisterverpackungen haften zu diesem Zeitpunkt noch am Bogen. Die Stanzstation trennt die einzelnen Blisterverpackungen präzise mit einem Schneidwerkzeug ab. Die abgetrennten Blister werden vom Stapelsystem automatisch gezählt und ordentlich gestapelt und gelangen direkt in die Verpackung – ein manuelles Umgreifen ist an keiner Stelle des Prozesses erforderlich.
Eine Maschine produziert Spielzeugblister in verschiedenen Formen und Größen.
Der Vorteil der 3-Stationen-Thermoformmaschine mit Über- und Unterdruck besteht darin, dass durch einfaches Wechseln der Form Blister in verschiedenen Formen und Größen hergestellt werden können. Spielzeugprodukte variieren zwar enorm, gängige Blistertypen sind jedoch:
● Figuren- und puppenförmige Blasen: Konturiert wie ein Mensch, mit deutlichen Tiefenvariationen
● Fahrzeug- und Modellverpackungen: Mit konturierten Aussparungen zur Befestigung von Rädern und Karosseriedetails
● Spielzeugblister mit mehreren Fächern: Eine einzelne Blisterverpackung, unterteilt in mehrere kleine Abschnitte, verwendet für Sets mit mehreren Zubehörteilen
● Flache Blisterverpackungen mit Aufhängelasche: Eine relativ einfache Konstruktion mit einer Aufhängeöse an der Oberseite, geeignet für die Warenpräsentation im Einzelhandel.
Unabhängig davon, wie stark die Form variiert, muss die Maschine selbst nicht ersetzt werden – lediglich die Formgebungsform muss angepasst werden, was die Investitionskosten für Hersteller, die mehrere Spielzeugblisterverpackungen herstellen, erheblich senkt.
Referenz für die Produktionseffizienz
Eine optimal konfigurierte 3-Stationen-Thermoformmaschine mit Über- und Unterdruck erreicht bei der Verarbeitung von Spielzeugblistern typischerweise eine Formgeschwindigkeit von 25–40 Zyklen pro Minute (langsamer als bei einfacheren Dünnwandbechern aufgrund der komplexen Formen mit unterschiedlichen Tiefen). Mit einem Mehrkavitätenwerkzeug kann die Stundenleistung je nach Größe und Formkomplexität der Blister etwa 3.000–8.000 Stück betragen. Der gesamte Prozess, vom Erhitzen bis zum Stapeln, läuft vollautomatisch ab, und für die Endverpackung wird in der Regel nur ein Mitarbeiter benötigt. Dies reduziert die Arbeitskosten im Vergleich zu einer manuellen, schrittweisen Produktion erheblich.



