
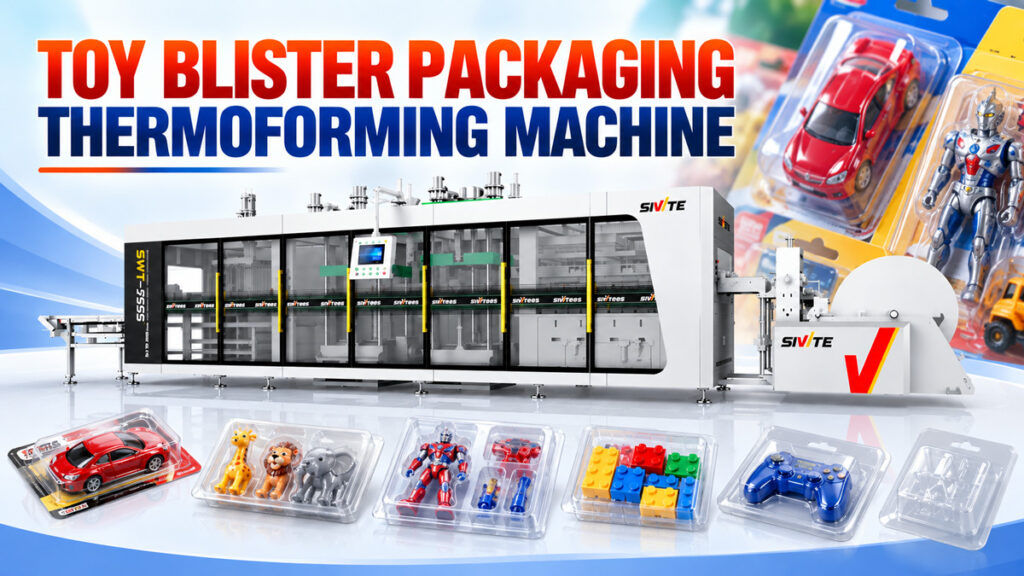
Les blisters en plastique transparent qui maintiennent les jouets sur des supports en carton dans les supermarchés et les entrepôts de commerce électronique ont une double fonction : une présentation attrayante en magasin et une protection contre les déplacements et les dommages pendant le transport. Comment ces blisters sont-ils produits en grande quantité ? Grâce à une machine de thermoformage pour emballages blister de jouets, et plus précisément, à une machine utilisant une pression positive ou négative. Machine de thermoformage à 3 stations. Cet article détaille le processus de production des blisters pour jouets, les capacités requises par l'équipement et son rendement réel.
Matières premières courantes pour l'emballage blister des jouets
L'emballage blister des jouets utilise généralement trois matériaux : le PET, le PS et le PVC. Le PET offre une grande transparence et un meilleur profil environnemental, ce qui en fait aujourd'hui le matériau de remplacement privilégié. Le PVC, grâce à sa bonne flexibilité et à ses excellentes performances en matière de formage fin, reste largement utilisé pour les blisters de jouets aux formes complexes. Le PS offre une meilleure rigidité à un coût relativement inférieur, et convient aux emballages de jouets plus volumineux nécessitant une plus grande résistance structurelle. Ces trois matériaux peuvent être transformés sur la même machine ; seuls la température de chauffage et les paramètres de formage nécessitent un ajustement.
Le processus de production des emballages blister pour jouets
Le processus de production se déroule en trois étapes continues — chauffage, formage par pression positive/négative et poinçonnage-empilage — les formes des blisters de jouets étant souvent beaucoup plus complexes que les emballages ordinaires, ce qui exige une uniformité d'étirement plus élevée.
Étape 1 : Chauffer et assouplir la feuille
La feuille de PET, PS ou PVC est d'abord placée dans le four de chauffage, où des éléments chauffants supérieurs et inférieurs la portent uniformément à une température de ramollissement. Les formes des jouets varient considérablement et les alvéoles présentent souvent des contours de profondeur variable (comme les membres d'une poupée ou la silhouette d'un véhicule). Un chauffage inégal entraîne un étirement insuffisant dans les parties les plus profondes, ce qui donne des parois fines ou un formage incomplet à ces endroits.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La feuille ramollie est acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas. Une pression positive exerce une poussée active tandis qu'un vide crée une aspiration par le bas, étirant ainsi la feuille avec précision pour lui donner une structure tridimensionnelle épousant parfaitement les contours du jouet. Le rebord de scellage, qui assure la liaison entre le blister et le support, est formé lors de cette même étape. Ce rebord doit s'ajuster parfaitement au support pour garantir une fermeture étanche après soudage haute fréquence ou thermoscellage, évitant ainsi les fissures et le décollement pendant le transport ou la présentation en magasin. Ce jeu de pressions (positive et négative) assure un étirement uniforme de la feuille, même sur des formes complexes et de profondeurs variables, surpassant nettement le thermoformage sous vide seul. C'est un facteur clé pour obtenir des blisters nets, bien définis et parfaitement étanches.
Étape 3 : Perforation, séparation et empilage automatique
À ce stade, les blisters formés sont encore collés à la feuille. La station de découpe utilise une matrice pour séparer précisément chaque blister. Les blisters séparés sont ensuite comptés automatiquement et empilés soigneusement par le système d'empilage, puis acheminés directement vers l'emballage, sans aucune manipulation manuelle à aucun moment du processus.
Une seule machine produit des ampoules pour jouets de formes et de tailles variées.
L'avantage de la thermoformeuse à pression positive/négative à 3 stations réside dans la possibilité de produire des blisters de formes et de tailles variées par simple changement de moule. Bien que les jouets soient extrêmement divers, voici quelques exemples de blisters courants :
● Ampoules en forme de figurine et de poupée : Contour ressemblant à celui d'un être humain, avec une variation de profondeur significative
● blisters pour véhicules et maquettes : Avec des encoches profilées pour fixer les roues et les détails de la carrosserie
● Blisters de jouets à plusieurs compartiments : Une seule plaquette thermoformée divisée en plusieurs petites sections, utilisée pour les coffrets contenant de nombreux accessoires
● blisters à languette plate : Une structure relativement simple avec un trou de suspension en haut, adaptée à la présentation en magasin par crochets.
Quelle que soit la forme, la machine elle-même n'a pas besoin d'être remplacée ; seul le moule de formage doit être ajusté, ce qui réduit considérablement l'investissement en équipement pour les producteurs qui utilisent plusieurs spécifications de blisters pour jouets.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, fonctionnant en pression positive/négative et bien configurée, atteint généralement une cadence de formage de 25 à 40 cycles par minute pour la production de blisters de jouets (plus lente que pour les gobelets à parois fines, en raison de la complexité et de la variété des formes de ces derniers). Avec un moule multi-empreintes, la production horaire peut atteindre environ 3 000 à 8 000 blisters, selon leur taille et la complexité de leur forme. L'ensemble du processus est entièrement automatisé, du chauffage à l'empilage, et une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui réduit considérablement les coûts de main-d'œuvre par rapport à une production manuelle étape par étape.



