
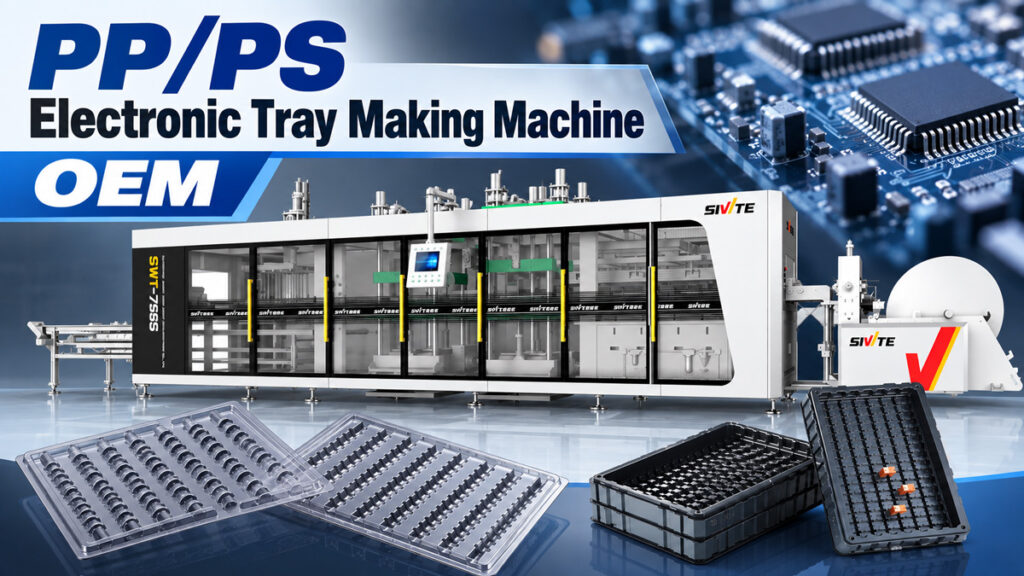
Электронные компоненты в значительной степени зависят от антистатических лотков для транспортировки и хранения, и к этим лоткам предъявляются гораздо более строгие требования к точности формовки и качеству кромок, чем к обычной упаковке. Как именно производятся электронные лотки? Ответ кроется в следующем: электронная машина для изготовления подносов OEM — в частности, речь идет о трехпозиционной термоформовочной машине с положительным/отрицательным давлением. В этой статье подробно рассматривается производственный процесс изготовления электронных лотков, необходимые для этого оборудования возможности и его фактическая производительность.
Распространенные сырьевые материалы для электронных лотков
В электронных лотках обычно используются три материала — ПЭТ, ПП и ПС, при этом ПС (антистатически модифицированный полистирол) является наиболее распространенным благодаря своей хорошей жесткости, высокой точности формования и относительно контролируемой стоимости, что делает его основным выбором для антистатических лотков в электронной промышленности. ПЭТ и ПП используются чаще, когда требуется дополнительная термостойкость или прозрачность. Все три материала могут обрабатываться на одном и том же оборудовании, при этом требуется лишь регулировка температуры нагрева и параметров формования.
Производственный процесс электронных лотков
Производственный процесс также включает три непрерывных этапа — нагрев, формование под положительным/отрицательным давлением и штамповку и штабелирование, — но для электронных лотков требуется значительно более высокое качество обработки кромок, чем для обычных упаковочных коробок.
Шаг 1: Нагревание и размягчение листа
Листы ПЭТ, ПП или ПС сначала поступают в нагревательную печь, где верхний и нижний нагревательные элементы равномерно нагревают их до температуры размягчения. Материал ПС относительно более хрупкий, поэтому температуру и время нагрева необходимо точно контролировать — недостаточный нагрев приводит к локальной концентрации напряжений в сформированном листе, что создает риск растрескивания на последующем этапе резки.
Шаг 2: Закрытие и формовка пресс-формы под положительным/отрицательным давлением
Размягченный лист перемещается на формовочную станцию, где форма закрывается сверху и снизу — положительное давление активно давит сверху, а вакуум всасывается снизу, — точно прижимая лист к структуре полости лотка, при этом размер, глубина и расстояние между каждым пазом для компонента формируются за один этап. Точность размеров пазов напрямую влияет на то, будут ли компоненты смещаться или ударяться друг о друга во время транспортировки, а формовка с положительным/отрицательным давлением позволяет листу более полно соответствовать этим мелким деталям полости, обеспечивая размерную однородность.
Шаг 3: Вырубка горячим ножом и автоматическая укладка.
Сформированные лотки на этом этапе все еще прикреплены к листу и должны пройти через станцию перфорации для отделения. Этот этап имеет решающее значение для производства электронных лотков — наших Машина для термоформования SWT-7565 Для изготовления электронных лотков используется специальный процесс вырубки горячим ножом, при котором температура режущего лезвия поддерживается на постоянном уровне во время резки, благодаря чему лист слегка размягчается по линии разреза перед отделением, в отличие от использования обычного холодного лезвия для прямой механической штамповки. Такой подход эффективно предотвращает образование заусенцев и микротрещин на кромке среза, которые свойственны относительно хрупким материалам, таким как полистирол (PS), оставляя обработанные кромки гладкими без риска образования скрытых трещин — это особенно важно для электронных лотков, поскольку незакрепленные заусенцы могут образовывать частицы пыли, а микротрещины могут распространяться во время вибрации при транспортировке и приводить к поломке лотка, что снижает защиту прецизионных электронных компонентов.
После нарезки лотки автоматически подсчитываются и аккуратно укладываются системой штабелирования, после чего сразу же отправляются на упаковку — ручная перекладка на любом этапе процесса не требуется.
Одна машина производит электронные лотки, соответствующие различным техническим требованиям.
Преимущество 3-позиционной термоформовочной машины с положительным/отрицательным давлением заключается в том, что для производства лотков различных размеров и конструкций ячеек достаточно просто переключиться на другую пресс-форму, охватывающую такие распространенные типы, как:
●Лотки для микросхем: Плотно расположенные, точно подобранные по размеру слоты для транспортировки и хранения микросхем
●Лотки для печатных плат: Более глубокие пазы с опорными ребрами для предотвращения смещения досок.
●Лотки для разъемов и мелких компонентов: Многосекционная компоновка, подходящая для хранения большого количества мелких деталей.
Независимо от изменений в конструкции полости, саму машину заменять не нужно — требуется лишь регулировка формовочной формы, что существенно снижает инвестиции в оборудование для производителей, работающих с различными типами лотков.
Справочник по эффективности производства
Хорошо сконфигурированная термоформовочная машина с положительным/отрицательным давлением и тремя станциями обычно достигает скорости формования 35-45 циклов в минуту при обработке электронных лотков из полистирола. При использовании многогнездной пресс-формы производительность может достигать примерно 8000-15000 лотков в час, в зависимости от размера лотка и количества ячеек. Весь процесс полностью автоматизирован: от нагрева и резки горячим ножом до укладки, и для упаковки в конце линии обычно требуется всего один работник, что значительно снижает затраты на рабочую силу по сравнению с ручной, поэтапной настройкой производства.
Пример из практики: Переход на резку горячим ножом практически полностью исключил растрескивание кромок.
Производитель электронных лотков сообщил, что при использовании традиционного процесса холодной штамповки на лотках из полистирола на обработанных кромках часто появлялись заусенцы и едва заметные микротрещины. Клиенты сообщали о растрескивании кромок после некоторого периода эксплуатации, особенно при выполнении заказов, связанных с транспортировкой на большие расстояния с сильной вибрацией — проблема была более выраженной, а затраты на доработку и компенсацию оставались неизменно высокими.
После перехода на технологию высечки горячим ножом, используемую в станке SWT-7565, срезы стали получаться гладкими, без заусенцев, микротрещины практически исчезли, а жалобы клиентов на растрескивание кромок сократились почти до нуля в течение трех месяцев. Этот случай показывает, что для электронных лотков — продукта прецизионной упаковки, чрезвычайно чувствительного к качеству кромок — выбор процесса резки напрямую определяет надежность продукта на протяжении всей транспортной цепочки.



