
ครั้งแรกที่ผู้ซื้อหลายคนได้เห็น การอัดรีดแผ่น PET เมื่อพิจารณาอุปกรณ์ต่าง ๆ พวกเขาจะสังเกตเห็นว่าเครื่องอัดรีดแผ่น PET ของผู้ผลิตต่าง ๆ ดูคล้ายกันมากจากด้านนอก — การจัดวางของถังอัด หัวฉีด และลูกกลิ้งระบายความร้อน ดูคล้ายกันเกือบทั้งหมด แต่เมื่อดูเข้าไปด้านในที่ส่วนประกอบหลัก คือสกรูเครื่องอัดรีดแผ่น PET คุณจะพบว่า แม้จะเป็น ’แผ่น PET“ ทั้งหมด แต่การออกแบบอัตราส่วน L/D ของสกรูนั้นแตกต่างกันอย่างสิ้นเชิงสำหรับ PET บริสุทธิ์ RPET CPET และแผ่น PETG สำหรับการขึ้นรูปเฟอร์นิเจอร์ นี่ไม่ใช่การเลือกออกแบบแบบสุ่มของผู้ผลิต — แต่เป็นเพราะวัสดุแต่ละชนิดมีคุณสมบัติทางกายภาพที่แตกต่างกัน และเครื่องอัดรีดต้องควบคุมโปรไฟล์อุณหภูมิและเวลาพักของวัสดุอย่างแม่นยำระหว่างกระบวนการอัดรีดแบบหลอมเหลว เพื่อหลีกเลี่ยงจุดผลึก ความเหนียวต่ำ การเหลือง และพื้นผิวที่หมองในแผ่นสำเร็จรูป.
อัตราส่วน L/D ของสกรูคืออะไร และทำไมมันจึงเป็นปัจจัยที่กำหนดคุณภาพการอัดรีด
อัตราส่วน L/D ของสกรู หมายถึงอัตราส่วนระหว่างความยาวทำงานที่มีประสิทธิภาพของสกรูกับเส้นผ่านศูนย์กลางของมัน — ตัวอย่างเช่น สกรูที่มีเส้นผ่านศูนย์กลาง 90 มม. และความยาวทำงานที่มีประสิทธิภาพ 3600 มม. มีอัตราส่วน L/D เท่ากับ 40:1 ตัวเลขนี้อาจดูเหมือนเป็นพารามิเตอร์ทางเรขาคณิตที่เรียบง่าย แต่มีบทบาทสำคัญในการกำหนดระยะเวลาที่วัสดุถูกให้ความร้อน ถูกตัดเฉือน และถูกผสมภายในสกรู รวมถึงจำนวนโซนควบคุมอุณหภูมิอิสระที่สกรูสามารถแบ่งออกได้ — ซึ่งเราเรียกกันทั่วไปว่า “เวลาพัก” (residence time) และ “ความแม่นยำในการควบคุมอุณหภูมิแบบแบ่งส่วน” (segmented temperature control precision).
อัตราส่วน L/D ที่ใหญ่ขึ้นโดยทั่วไปจะช่วยให้สามารถแบ่งสกรูออกเป็นเขตการให้ความร้อนและการทำให้พลาสติกได้มากขึ้น ซึ่งทำให้ความเข้มของการเฉือนและการเพิ่มขึ้นของอุณหภูมิในแต่ละเขตเป็นไปอย่างนุ่มนวลและควบคุมได้ดีขึ้น อัตราส่วน L/D ที่เล็กกว่าจะทำให้การพลาสติไซเซชันกระจุกตัวอยู่ในโซนที่น้อยลง ซึ่งให้ประสิทธิภาพที่สูงขึ้น แต่หากวัสดุนั้นมีความยากในการพลาสติไซเซชันโดยธรรมชาติ หรือมีสิ่งปนเปื้อนในระดับสูง ก็อาจนำไปสู่การพลาสติไซเซชันที่ไม่สมบูรณ์ หรือการเฉือนที่มากเกินไปในบางจุด นี่คือเหตุผลที่การออกแบบสกรูมีความแตกต่างกันอย่างชัดเจนระหว่าง เครื่องอัดรีดแผ่น PET การแปรรูปวัสดุต่าง ๆ — เป้าหมายหลักคือการใช้สัดส่วน L/D และระบบควบคุมอุณหภูมิแบบแบ่งส่วนที่เหมาะสมที่สุดกับคุณสมบัติทางกายภาพของวัสดุแต่ละชนิด พร้อมทั้งควบคุมคุณภาพการหลอมเหลวและความเสถียรทางความร้อนไปพร้อมกัน.
ข้อบกพร่องของแผ่นเหล็กที่เกิดจากเวลาพักที่ไม่ได้รับการควบคุมอย่างเหมาะสม
การพลาสติไซเซชันไม่สมบูรณ์: จุดผลึก
หากอัตราส่วน L/D ของสกรูไม่สอดคล้องกับความยากในการทำให้วัสดุหลอมเหลว หรือการออกแบบระบบควบคุมอุณหภูมิแบบแบ่งส่วนไม่เพียงพอ เม็ด PET อาจมีจุดบางแห่งที่ยังไม่หลอมเหลวอย่างสมบูรณ์ระหว่างกระบวนการผลิต อนุภาคที่ยังไม่ละลายเหล่านี้จะก่อตัวเป็นจุดผลึกที่มองเห็นได้เมื่อแผ่นพลาสติกเย็นลง — ซึ่งไม่ใช่เพียงปัญหาด้านรูปลักษณ์เท่านั้น แต่ยังเป็นจุดรวมแรงเครียดที่ลดความแข็งแรงทางกลของแผ่นพลาสติกโดยรวม.
ประวัติความร้อนที่ไม่ได้รับการควบคุม: สีเหลือง, ความเหนียวลดลง, ผิวด้าน
ในทางตรงกันข้าม หากการควบคุมอุณหภูมิแบบแบ่งส่วนและความเข้มของการเฉือนไม่ได้รับการปรับให้เหมาะสมกับความไวต่อความร้อนของวัสดุ และวัสดุอยู่ในพื้นที่อุณหภูมิสูงเฉพาะจุดนานเกินไปหรือถูกเฉือนมากเกินไป PET จะเกิดการเสื่อมสภาพทางความร้อน — ซึ่งแสดงออกด้วยการเปลี่ยนสีเป็นสีเหลือง ความเหนียวลดลงเนื่องจากการตัดขาดของสายโมเลกุล และพื้นผิวที่ดูหมองลงอย่างเห็นได้ชัด PET เป็นวัสดุโพลีเอสเตอร์ที่มีความไวต่อประวัติความร้อนค่อนข้างสูง และการเสื่อมสภาพจะเร่งตัวขึ้นอย่างมีนัยสำคัญเมื่อวัสดุถูกทิ้งไว้ในพื้นที่ที่มีอุณหภูมิสูงกว่าประมาณ 270°C เป็นเวลานาน.
เนื่องจากประเภทข้อบกพร่องทั้งสองนี้เกี่ยวข้องกับปัญหาที่ตรงกันข้าม — “การพลาสติไซเซชันไม่เพียงพอ” เทียบกับ “ประวัติความร้อนในบริเวณเฉพาะที่หลุดจากความควบคุม” — อัตราส่วน L/D ของสกรูและการออกแบบโซนจึงต้องถูกปรับให้สอดคล้องอย่างแม่นยำกับพฤติกรรมการหลอมละลายของวัสดุแต่ละชนิด แทนที่จะลดการตัดสินใจลงเป็นมิติเดียว เช่น “ยาวกว่าเสมอปลอดภัยกว่า” หรือ “สั้นกว่าเสมอปลอดภัยกว่า”
พารามิเตอร์อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง (L/D) ของสกรู SIVITE ซึ่งพัฒนาขึ้นจากผลการทดสอบตลอดกว่าทศวรรษ
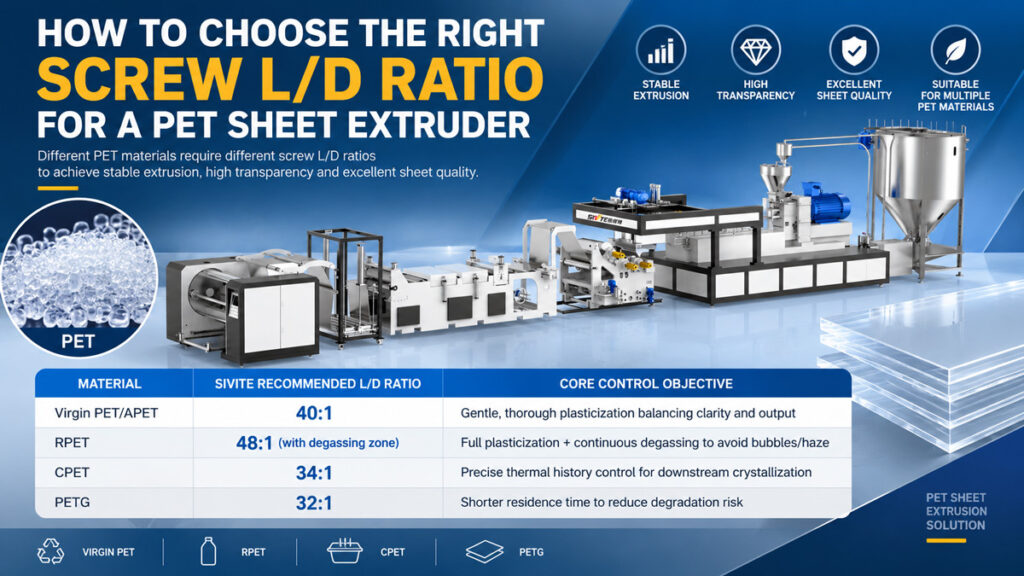
ในฐานะผู้ผลิตที่เชี่ยวชาญด้านการออกแบบสกรูสำหรับเครื่องอัดรีดแผ่น PET ผู้ผลิตเครื่องอัดรีดแผ่น SIVITE ได้ใช้เวลากว่าทศวรรษในการดำเนินการทดสอบจริงอย่างกว้างขวางกับวัสดุ PET/APET บริสุทธิ์ RPET CPET และ PETG จนสามารถกำหนดชุดค่าพารามิเตอร์อัตราส่วน L/D ที่ให้คุณภาพแผ่นที่เสถียรที่สุด ตัวเลขเหล่านี้ไม่ใช่การคำนวณเชิงทฤษฎี — แต่เป็นผลจากการตรวจสอบซ้ำแล้วซ้ำอีกโดยใช้ข้อมูลการผลิตจริง:
1. PET/APET บริสุทธิ์: L/D 40:1
เม็ดพลาสติก PET หรือ APET บริสุทธิ์มีคุณสมบัติทางกายภาพที่สม่ำเสมอ และระดับความชื้นและสิ่งปนเปื้อนที่ต่ำ SIVITE ใช้สัดส่วน L/D 40:1 พร้อมด้วยโซนควบคุมอุณหภูมิที่แบ่งเป็นช่วงย่อยมากขึ้น ซึ่งช่วยให้กระบวนการทำให้พลาสติกนุ่มขึ้นเป็นไปอย่างนุ่มนวลและทั่วถึงยิ่งขึ้น — รักษาความใสและความเงาของแผ่นพลาสติกไว้ได้ พร้อมทั้งให้ผลผลิตที่เสถียร.
2. RPET: L/D 48:1 (มีพื้นที่กำจัดก๊าซ)
PET ที่รีไซเคิล (RPET) มีระดับความชื้น สารปนเปื้อน และความผันผวนของค่า IV ที่สูงขึ้น ทำให้กระบวนการพลาสติไซเซชันยากขึ้นอย่างเห็นได้ชัด — นอกจากนี้ ยังจำเป็นต้องกำจัดความชื้นและสารระเหยที่มีโมเลกุลต่ำออกระหว่างกระบวนการอัดรีด SIVITE ใช้สัดส่วน L/D 48:1 สำหรับ RPET พร้อมด้วยโซนกำจัดก๊าซด้วยสุญญากาศที่ติดตั้งไว้โดยเฉพาะ ซึ่งช่วยรับประกันการพลาสติไซเซชันอย่างทั่วถึง พร้อมทั้งระบายสารระเหยออกอย่างต่อเนื่อง เพื่อป้องกันการเกิดฟองอากาศและข้อบกพร่องด้านความขุ่นในแผ่นพลาสติก.
3. CPET: อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง 34:1
CPET (PET ที่ตกผลึก) ใช้หลักๆ สำหรับถาดอาหารที่ทนความร้อนและภาชนะที่ปลอดภัยสำหรับใช้ในเตาอบ ข้อกำหนดที่โดดเด่นของวัสดุนี้คือ แผ่นผลิตภัณฑ์สำเร็จรูปต้องมีระดับการตกผลึกที่ควบคุมได้ เพื่อทนต่อการให้ความร้อนจากไมโครเวฟหรือเตาอบ SIVITE ใช้สัดส่วน L/D 34:1 สำหรับ CPET ร่วมกับการควบคุมอุณหภูมิแบบแบ่งช่วงที่ละเอียดยิ่งขึ้น ทำให้วัสดุหลอมเหลวออกจากสกรูในสภาพความร้อนที่เหมาะสมกับขั้นตอนการผลึกควบคุมที่ตามมา — เพื่อหลีกเลี่ยงประวัติความร้อนที่มากเกินไปหรือน้อยเกินไป ซึ่งอาจส่งผลให้การผลึกไม่เสถียร.
4. PETG: L/D 32:1
PETG (PET ที่ดัดแปลงด้วยไกลคอล) มีหน่วยโคพอลิเมอร์ที่รวมอยู่ในโครงสร้างโมเลกุล ทำให้มีความเสถียรทางความร้อนที่ต่ำกว่าเล็กน้อย และโดยทั่วไปจะได้รับการแปรรูปที่อุณหภูมิต่ำกว่า PET มาตรฐาน 20-30°C — การทำงานเป็นเวลานานเกินไปอาจทำให้เกิดการเสื่อมสภาพทางความร้อนได้ง่าย SIVITE ใช้สัดส่วน L/D 32:1 สำหรับ PETG โดยรวมระยะทางพลาสติไซเซชันที่สั้นกว่ากับอุณหภูมิการแปรรูปที่ต่ำลง เพื่อควบคุมเวลาพักในเขตอุณหภูมิสูงให้สั้นลง พารามิเตอร์นี้ได้รับการตรวจสอบและกำหนดค่าคงที่ผ่านข้อมูลการผลิตจริงอย่างกว้างขวางจากแผ่น PETG สำหรับแม่พิมพ์เฟอร์นิเจอร์ ซึ่งช่วยลดความเสี่ยงของการเสื่อมสภาพทางความร้อนได้อย่างน่าเชื่อถือ ในขณะที่ยังคงรับประกันการพลาสติไซเซชันอย่างสมบูรณ์.
ตัวเลขข้างต้นเป็นค่าพารามิเตอร์ที่ SIVITE แนะนำ ซึ่งสรุปจากข้อมูลการทดสอบในสภาพจริงตลอดกว่าทศวรรษ อัตราส่วน L/D ที่แท้จริงควรได้รับการปรับแต่งให้เหมาะสมยิ่งขึ้น โดยพิจารณาจากกำลังผลิตของอุปกรณ์เฉพาะ ค่า IV ของวัตถุดิบ และข้อกำหนดในการขึ้นรูปในขั้นตอนต่อไป.
คู่มือการซื้อ: คำถามที่ควรถามก่อนตัดสินใจเลือกอัตราส่วน L/D ของสกรู
● วัตถุดิบหลักของคุณคืออะไร? วัตถุดิบใหม่ วัตถุดิบรีไซเคิล หรือส่วนผสม — และในสัดส่วนเท่าใด — เนื่องจากปัจจัยนี้กำหนดความยากในการทำให้พลาสติกนิ่มลงและความต้องการในการกำจัดก๊าซ
● มีแผนที่จะผลิตวัสดุพิเศษ เช่น CPET หรือ PETG หรือไม่? หากในอนาคตสายการผลิตเดียวกันนี้ต้องใช้กับวัสดุหลายชนิด ให้ตรวจสอบกับผู้ผลิตล่วงหน้าว่าสกรูสามารถปรับเปลี่ยนแบบโมดูลาร์ได้หรือไม่ หรือจำเป็นต้องใช้ชุดสกรูหลายชุด
● ความต้องการด้านลักษณะภายนอกและคุณสมบัติทางกลของแผ่นของคุณมีระดับความเข้มงวดเพียงใด? ยิ่งมีข้อกำหนดด้านความใส ความเงา และความทนทานสูงเท่าไร ก็ยิ่งจำเป็นต้องปรับให้สัดส่วน L/D และการควบคุมอุณหภูมิแบบแบ่งส่วนให้สอดคล้องกันอย่างแม่นยำมากขึ้นเท่านั้น



