
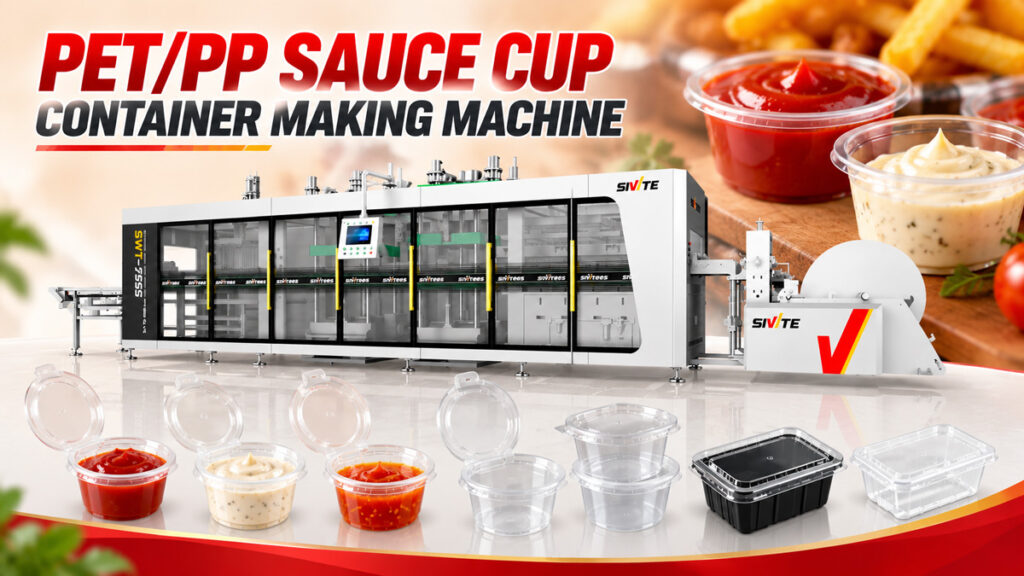
Những chiếc cốc đựng nước chấm và nước sốt nhỏ dùng một lần được các chuỗi cửa hàng thức ăn nhanh và dịch vụ giao hàng sử dụng trông có kích thước và cấu trúc đơn giản, nhưng việc giữ cho chúng không bị rò rỉ với nắp đậy kín thực sự đòi hỏi khá nhiều công đoạn trong quá trình sản xuất. Làm thế nào để sản xuất hàng loạt những hộp đựng nhỏ này? Câu trả lời là... Máy làm cốc đựng nước sốt — cụ thể là áp suất dương/âm Máy ép nhiệt 3 trạm. Bài viết này phân tích chi tiết quy trình sản xuất cốc đựng nước sốt, các yêu cầu về khả năng của thiết bị và hiệu suất sản xuất thực tế.
Nguyên liệu thô thường dùng để sản xuất ly đựng nước sốt
Các loại cốc đựng nước sốt thường sử dụng hai chất liệu: PET và PP. PET có độ trong suốt cao, phù hợp với các ứng dụng cần hiển thị màu sắc của nước sốt, chẳng hạn như tương cà hoặc nước sốt salad. PP có khả năng chịu nhiệt và dầu tốt hơn, phù hợp với các sản phẩm như dầu ớt hoặc các loại tương ớt cần khả năng chịu nhiệt nhất định. Cả hai chất liệu đều có thể được gia công trên cùng một máy, chỉ cần điều chỉnh nhiệt độ và các thông số tạo hình.
Quy trình sản xuất cốc đựng nước sốt
Quy trình sản xuất diễn ra qua ba bước liên tục — gia nhiệt, tạo hình bằng áp suất dương/âm, và đục lỗ rồi xếp chồng. Mặc dù các cốc đựng nước sốt có kích thước nhỏ, nhưng yêu cầu về độ chính xác ở mỗi bước vẫn rất khắt khe.
Bước 1: Làm nóng và làm mềm tấm vải
Tấm PET hoặc PP được đưa vào lò nung trước tiên, nơi các thanh gia nhiệt phía trên và phía dưới làm nóng đều tấm đến nhiệt độ làm mềm. Khuôn làm cốc đựng nước sốt thường có rất nhiều khoang (một khuôn có thể chứa hàng chục hoặc thậm chí hàng trăm khoang cốc), vì vậy độ đồng đều nhiệt độ trong toàn bộ lò nung ảnh hưởng trực tiếp đến độ đồng nhất khi tạo hình cho từng cốc. Bất kỳ sự thiếu nhiệt cục bộ nào cũng sẽ làm cho thành cốc mỏng hơn, tạo ra nguy cơ rò rỉ tiềm ẩn ở phía sau.
Bước 2: Đóng khuôn và tạo hình bằng áp suất dương/âm
Tấm kim loại đã được làm mềm sẽ được chuyển đến trạm tạo hình, nơi khuôn đóng lại từ trên và dưới — áp suất dương chủ động đẩy từ phía trên trong khi chân không hút từ phía dưới cùng lúc — kéo căng đều tấm kim loại thành thân cốc và vành cong ở phía trên. Độ chính xác về kích thước ở vành cốc (nơi khớp với nắp để tạo ra lớp niêm phong) cần phải rất cao — ngay cả một sai lệch nhỏ ở vành cũng có thể khiến nắp không kín khi được ấn vào, dẫn đến rò rỉ trong quá trình vận chuyển. Tác động “đẩy và kéo” của áp suất dương/âm giúp tấm kim loại được kéo căng đều ngay cả bên trong các cấu trúc khoang nhỏ, sâu, tạo ra độ dày thành cốc đồng nhất hơn đáng kể so với chỉ sử dụng phương pháp tạo hình bằng chân không — một yếu tố quan trọng giúp cốc đựng nước sốt không bị rò rỉ.
Bước 3: Đục lỗ, Tách rời và Xếp chồng tự động
Ở giai đoạn này, các cốc đã được tạo hình vẫn còn dính vào tấm nhựa. Trạm dập lỗ sử dụng khuôn cắt để tách chính xác từng chiếc cốc riêng lẻ, và các cốc đã tách được hệ thống xếp chồng tự động đếm và xếp gọn gàng, sau đó chuyển thẳng đến khâu đóng gói — không cần thao tác thủ công nào trong suốt quá trình.
Một máy duy nhất sản xuất các loại cốc đựng nước sốt với nhiều kích cỡ và kiểu dáng khác nhau.
Ưu điểm của máy ép nhiệt áp suất dương/âm 3 trạm là chỉ cần thay khuôn là có thể sản xuất các loại cốc đựng nước sốt với kích thước và kiểu dáng khác nhau. Mặc dù trên thị trường có nhiều thông số kỹ thuật và kiểu dáng, nhưng các loại phổ biến bao gồm:
● Cốc nhỏ đựng nước chấm (15-30ml): Dùng để đóng gói giao hàng, ví dụ như dầu ớt hoặc tương tỏi, chia thành từng phần nhỏ.
● Cốc đựng nước sốt cỡ trung bình (30-60ml): Thường được sử dụng để đóng gói tương cà và nước sốt salad trong các cửa hàng thức ăn nhanh.
● Ly đựng nước chấm có nhiều ngăn: Mỗi ly có 2-3 ngăn riêng biệt, phù hợp với các món ăn dùng kèm nhiều loại nước chấm khác nhau.
● Cốc đựng nước sốt liền thân có nắp: Cốc và nắp được đúc liền trong một khuôn duy nhất, giảm thiểu bước lắp nắp riêng biệt.
Bất kể dung tích và kiểu dáng khác nhau như thế nào, bản thân máy móc không cần phải thay thế — chỉ cần điều chỉnh khuôn tạo hình, giúp giảm đáng kể chi phí đầu tư thiết bị cho các nhà sản xuất có nhiều loại cốc đựng nước sốt với các thông số kỹ thuật khác nhau.
Tham khảo về hiệu quả sản xuất
Một máy ép nhiệt định hình 3 trạm áp suất dương/âm được cấu hình tốt thường đạt tốc độ định hình 40-55 chu kỳ mỗi phút khi xử lý các sản phẩm nhỏ, có nhiều khoang như cốc đựng nước sốt. Vì số lượng khoang khuôn cao (thường từ hàng chục đến hơn một trăm khoang mỗi khuôn), sản lượng mỗi giờ có thể đạt khoảng 30.000-80.000 cốc, tùy thuộc vào kích thước cốc và số lượng khoang. Toàn bộ quy trình được vận hành hoàn toàn tự động từ khâu gia nhiệt đến xếp chồng, và một máy thường chỉ cần một công nhân để đóng gói cuối dây chuyền, giúp giảm đáng kể chi phí nhân công so với quy trình sản xuất thủ công từng bước.
Cho dù đó là cốc chấm nhỏ 15ml, cốc đựng nước sốt có ngăn chia hay thiết kế nắp liền khối, tất cả các loại cốc đựng nước sốt đều được sản xuất thông qua cùng một quy trình gia nhiệt-tạo hình-đục lỗ trên một máy tạo hình nhiệt 3 trạm áp suất dương/âm, chỉ khác nhau ở khuôn mẫu. Việc đóng khuôn bằng áp suất dương/âm đảm bảo độ giãn nở đồng đều và độ kín mép chính xác ngay cả trong các cấu trúc nhỏ, có khoang sâu, trực tiếp giải quyết vấn đề rò rỉ thường gặp trong ngành. Năng suất trên 30.000 chiếc/giờ, chỉ cần một công nhân đóng gói, cho phép các nhà sản xuất cốc đựng nước sốt đáp ứng nhu cầu từ ngành giao hàng và thức ăn nhanh với chi phí nhân công thấp hơn và độ tin cậy sản phẩm cao hơn.



