
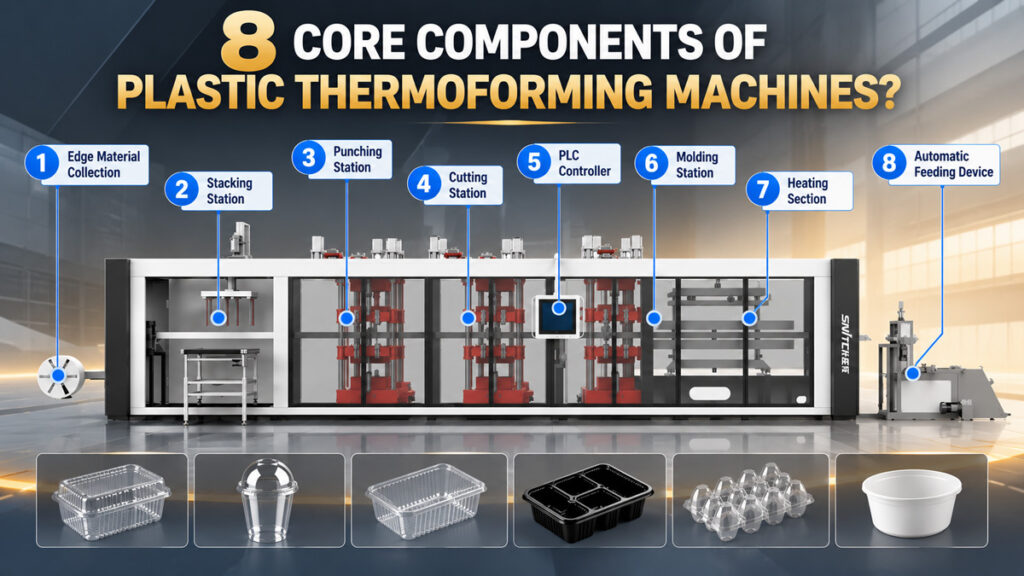
Wenn Sie zum ersten Mal mit einer Kunststoff-Thermoformmaschine arbeiten – sei es anhand von technischen Zeichnungen oder im laufenden Betrieb – kann die Vielzahl der Teile zunächst überwältigend wirken. Betrachtet man jedoch eine vollautomatische 3-Stationen-Thermoformmaschine funktionsbezogen, lassen sich etwa 7–8 Kernsysteme unterteilen. Jedes dieser Systeme hat eine spezifische Aufgabe und arbeitet mit den anderen zusammen, um den gesamten Produktionsprozess von der Plattenzuführung bis zur Stapelung der fertigen Produkte abzuwickeln. Dieser Artikel erläutert die einzelnen Kernkomponenten und hilft Ihnen, schnell zu verstehen, was jedes Teil bewirkt und wie die Komponenten miteinander verbunden sind – egal, ob Sie eine Maschine für den Kauf evaluieren oder Bediener schulen.
Warum das Verständnis der Kernkomponenten sowohl für den Einkauf als auch für die Instandhaltung wichtig ist
Viele Käufer konzentrieren sich bei der Maschinenauswahl lediglich auf Gesamtleistung und Preis und vernachlässigen dabei die Kernkomponenten. Tatsächlich hängen die langfristige Stabilität, die Wartungskosten und die Effizienz der Fehlersuche einer Maschine maßgeblich davon ab, wie gut man die Funktion der einzelnen Teile versteht. Wenn beispielsweise die Blechdicke an bestimmten Stellen ungleichmäßig ist, ermöglicht das Wissen, dass dies mit dem Heiz- oder Kühlsystem zusammenhängen könnte, eine deutlich schnellere Eingrenzung der Ursache, anstatt von einem Totalausfall der Maschine auszugehen.
Kernkomponenten einer vollautomatischen 3-Stationen-Thermoformmaschine
Zuführungssystem (Abwickel- und Bogenzuführungsmechanismus)
Das Zuführsystem wickelt die Plattenmaterialrolle gleichmäßig ab und führt sie mit einer festgelegten, konstanten Geschwindigkeit in die Heizstation ein. Dieses System besteht typischerweise aus einem Abwickelständer, einer Spannungsregelung und Greiferketten. Die Präzision der Spannungsregelung beeinflusst direkt die Positionierungsgenauigkeit des Plattenmaterials während des nachfolgenden Heiz- und Formprozesses – eine instabile Spannung kann zu einem Verrutschen des Plattenmaterials und damit zu Fehlausrichtungen im weiteren Formprozess führen.
Heizsystem (Heizbackofen und Heizelemente)
Das Heizsystem erwärmt das Blech gleichmäßig auf die für die Umformung geeignete Temperatur. Es besteht typischerweise aus einem oberen und einem unteren Heizofen, in denen Heizplatten oder Quarzheizrohre angeordnet sind. Die gleichmäßige Erwärmung ist das wichtigste Kriterium für dieses System – ist ein Bereich nicht ausreichend erhitzt, leidet die Umformqualität an dieser Stelle, was sich in unvollständiger Umformung oder ungleichmäßiger Dicke äußert.
Formgebungssystem (Positiv-/Negativdruckform und Formstation)
Das Formsystem bildet das Herzstück einer 3-Stationen-Maschine. Mithilfe des Über- und Unterdrucksystems und der Form wird das erweichte Blech in die gewünschte Form gezogen oder gepresst. Das Überdrucksystem übt Druck von oben aus, während das Unterdrucksystem im Inneren der Form ein Vakuum erzeugt, um das Blech in Form zu bringen. Zusammen sorgen sie für eine gleichmäßigere Wandstärkenverteilung und schärfere Konturen bei dünnwandigen Produkten (wie Bechern und Deckeln).
Stanzsystem (Stanzstation und Stanzwerkzeug)
Das Stanzsystem trennt die geformten Produkte vom Blech, wobei das Stanzwerkzeug dessen Kernkomponente bildet. Die Schärfe und Schnittpräzision des Werkzeugs bestimmen direkt, wie sauber die Kanten des fertigen Produkts sind. Wird ein verschlissenes Werkzeug nicht rechtzeitig ausgetauscht oder nachgeschärft, kann es zu Graten führen oder unsauberen Schnitten (ein Punkt, den wir in unserem früheren Artikel über Verschleißteile ausführlicher behandelt haben).
Stapelsystem (Automatischer Zähl- und Stapelmechanismus)
Vollautomatische Maschinen verfügen typischerweise über ein Stapelsystem nach der Stanzstation, das die fertigen Produkte automatisch bis zu einer festgelegten Anzahl zählt und ordentlich stapelt. Dadurch wird die manuelle Sortierung reduziert. Die Zuverlässigkeit des Stapelsystems beeinflusst direkt die Effizienz der nachfolgenden Verpackungsprozesse – insbesondere bei Bechern und Deckeln, die in großen Mengen ordentlich gestapelt werden müssen, da die Stapelgenauigkeit die Verpackungsgeschwindigkeit unmittelbar beeinflusst.
Antriebssystem (Servomotoren und pneumatische Komponenten)
Das Antriebssystem liefert die Energie für alle Maschinenfunktionen. Vollautomatische Maschinen verwenden üblicherweise Servomotoren in Kombination mit pneumatischen Komponenten für das Öffnen und Schließen der Form, die Materialzufuhr und weitere Vorgänge. Servoantriebe zeichnen sich durch schnelle Reaktionszeiten und hohe Positioniergenauigkeit aus. Dadurch können die Heiz-, Form- und Stanzstationen ihre Zykluszeiten präziser synchronisieren und die Wartezeiten zwischen den Stationen reduzieren.
Steuerungssystem (SPS und Mensch-Maschine-Schnittstelle)
Das Steuerungssystem ist das “Gehirn” der Maschine. Mithilfe einer SPS koordiniert es die Abläufe an jeder Station, während die Bediener Temperatur, Druck und Zyklusparameter über eine Touchscreen-Benutzeroberfläche (HMI) einstellen. Ein Steuerungssystem mit schneller Reaktionszeit und zuverlässigem Parameterspeicher ermöglicht es der Maschine, beim Wechsel zwischen Produkten oder Materialien schnell auf voreingestellte Parameter zuzugreifen und so die Umrüstzeiten zu verkürzen.
Schrottsammlung
Dies ist die letzte Arbeitsstation der Maschine. Ihre Funktion ist sehr einfach: Sie sammelt die an der Schneidestation anfallenden Abfälle, um sie leicht recyceln und wiederverwenden zu können.
Wie die Komponenten zusammenarbeiten: Ein vollständiger Produktionszyklus
Nehmen wir die Herstellung von Einweg-Plastikbechern als Beispiel – ein vollständiger Produktionszyklus läuft im Allgemeinen wie folgt ab: Das Zuführsystem befördert die Folie mit gleichmäßiger Geschwindigkeit in den Heizofen; das Heizsystem erwärmt die Folie innerhalb von Sekunden auf die Erweichungstemperatur; die Folie gelangt dann zur Formstation, wo das Über-/Unterdrucksystem und die Formgebung das Vakuumformen in 1-2 Sekunden abschließen; die geformte Folie gelangt zur Stanzstation, wo die Stanzform die fertigen Becher trennt; die geschnittenen Becher werden vom Stapelsystem automatisch gezählt und gestapelt; der gesamte Prozess wird vom Steuerungssystem koordiniert, wobei das Kühlsystem gleichzeitig das Produkt in der Form fixiert.
Basierend auf Messdaten unserer Kunden absolviert eine optimal konfigurierte, vollautomatische 3-Stationen-Thermoformmaschine einen kompletten Zyklus typischerweise in etwa 3–5 Sekunden. Die genaue Dauer hängt von der Produktgröße, der Blechdicke und der Anzahl der Kavitäten ab. Eine Verzögerung in der Reaktion einer einzelnen Kernkomponente verlangsamt den Gesamtzyklus – genau deshalb ist das Verständnis der Funktion jedes einzelnen Teils sowohl für das tägliche Produktionsmanagement als auch für die Fehlersuche von entscheidender Bedeutung.



