
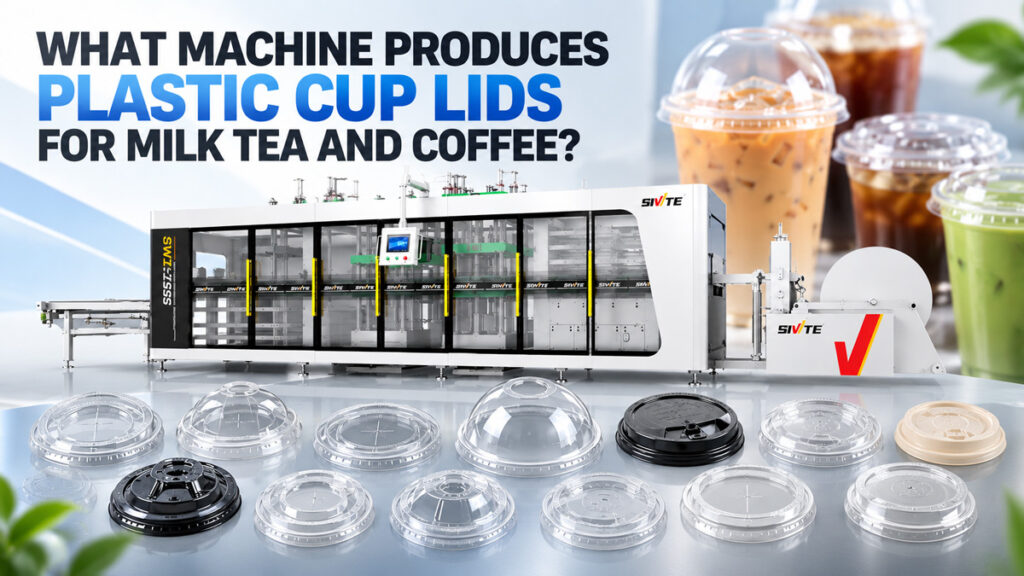
Bubble-Tea- und Kaffeeläden verbrauchen täglich Unmengen an Plastikdeckeln, doch nur wenige wissen, wie diese dünnen, präzise geformten Deckel in Massenproduktion hergestellt werden. Die Antwort: eine Thermoformmaschine für Plastikbecherdeckel – genauer gesagt, eine Maschine, die mit Über- und Unterdruck arbeitet. Drei-Stationen-Thermoformmaschine. Dieser Artikel beschreibt den eigentlichen Produktionsprozess für Becherdeckel, welche Fähigkeiten die Maschine haben muss und wie mit derselben Ausrüstung die verschiedenen Deckelformen hergestellt werden, die Sie auf dem Markt sehen.
Wie Plastikbecherdeckel tatsächlich hergestellt werden: Der Kernprozess
Die Herstellung von Becherdeckeln erfolgt durch Thermoformen, typischerweise aus PET- oder PP-Folie. Der gesamte Prozess umfasst drei aufeinanderfolgende Schritte: Erhitzen, Formen unter Über- oder Unterdruck sowie Stanzen und Stapeln.
Schritt 1: Erhitzen und Erweichen des Lakens
Das ausgerollte Blech gelangt zunächst in den Heizofen, wo es durch obere und untere Heizelemente gleichmäßig auf die Weichmachungstemperatur erwärmt wird. Eine gleichmäßige Erwärmung ist entscheidend dafür, ob die Dicke des Deckels über die gesamte Länge konstant bleibt – ungleichmäßige Erwärmung führt leicht zu dünnen Stellen oder Faltenbildung.
Schritt 2: Formschließen und Formen mit Über-/Unterdruck
Die erweichte Blechfolie gelangt anschließend zur Formstation, wo die Form von oben und unten geschlossen wird – gleichzeitig wirkt von oben ein Überdruck, während von unten ein Vakuum erzeugt wird. Diese kombinierte Kraft presst die Folie in einem einzigen Arbeitsgang präzise in die endgültige Deckelform, inklusive Schnappverschluss, Trinköffnung, Auslaufschutzrippen und sogar dreidimensionalen Konturen auf der Oberseite. Becherdeckel sind dünnwandige Präzisionsprodukte mit geringen Maßtoleranzen am Rand. Nur die kombinierte Druckwirkung von Über- und Unterdruck ermöglicht es, dass sich die Blechfolie exakt an jedes Detail der Form anpasst – genau deshalb basiert die Deckelherstellung auf diesem Verfahren und nicht allein auf Vakuumsaugtechnik.
Schritt 3: Stanzen, Trennen und automatisches Stapeln
Die geformten Deckel sind zu diesem Zeitpunkt noch am Bogen befestigt. Die Stanzstation trennt die einzelnen Deckel mithilfe eines Schneidwerkzeugs präzise ab. Die abgetrennten Deckel werden vom Stapelsystem automatisch gezählt und ordentlich gestapelt und gelangen direkt in die Verpackung – ein manuelles Umgreifen ist an keiner Stelle des Prozesses erforderlich.
Die Bandbreite an Deckelformen, die eine 3-Stationen-Maschine mit Über-/Unterdruck herstellen kann
Durch einfaches Austauschen der Form kann dieselbe 3-Stationen-Thermoformmaschine mit Über- und Unterdruck nahezu alle gängigen Ausführungen von Einwegbecherdeckeln aus Kunststoff auf dem Markt abdecken:
● Flache Bubble-Tea-Deckel: Flache Deckel mit Strohhalmloch oder buchstabenförmiger Öffnung – derzeit die gefragteste Deckelkategorie auf dem Markt.
● Deckel mit Trinköffnung für Kaffeetassen: Deckel mit erhöhter Trinköffnung, teilweise auch mit verschiebbarer oder abnehmbarer Staubschutzklappe
● Kuppelförmige (kugelförmige) Deckel: Mit einer gewölbten, erhöhten Oberseite, die häufig für Sahne- oder Früchteteegetränke verwendet werden, die mehr Platz nach oben benötigen.
● Flache Schnappdeckel: Mit einer Randstruktur, die präzise auf den Becherkörper abgestimmt ist und durch Eindrücken abgedichtet wird – üblich bei Kaltgetränkebechern
● Deckel mit Tragegriff oder Mehrfachbecheranschluss: In manchen Take-away-Szenarien werden kombinierte Deckel mit integriertem Griff verwendet, die mithilfe einer kundenspezifischen Form ebenfalls auf derselben Maschine hergestellt werden können.
Unterschiedliche Deckelformen variieren erheblich in Formtiefe und Detailgenauigkeit des Randes – insbesondere kuppelförmige Deckel mit ihrem ausgeprägten Wölbungsrand stellen höhere Anforderungen an die Gleichmäßigkeit der Krafteinwirkung durch das Überdrucksystem. Die alleinige Verwendung von Vakuumsaugtechnik erschwert das gleichmäßige Dehnen des Blechs in den gewölbten Bereich, was häufig zu einer merklich geringeren Wandstärke am oberen Rand führt. Dies zeigt, dass Hersteller mit einer größeren Vielfalt an Deckelformen zunehmend auf eine präzise Über- und Unterdruckformung angewiesen sind.
Referenz für die Produktionseffizienz
Eine optimal konfigurierte 3-Stationen-Thermoformmaschine mit Über- und Unterdruck erreicht typischerweise eine Formgeschwindigkeit von 40–50 Zyklen pro Minute. Mit einem Mehrkavitätenwerkzeug (z. B. 8–12 Deckel pro Zyklus) kann die Stundenleistung etwa 20.000–30.000 Deckel betragen. Der gesamte Prozess, vom Erhitzen bis zum Stapeln, läuft vollautomatisch ab, und für die Endverpackung wird in der Regel nur ein Mitarbeiter benötigt, wodurch der Arbeitsaufwand sehr gering bleibt.



