
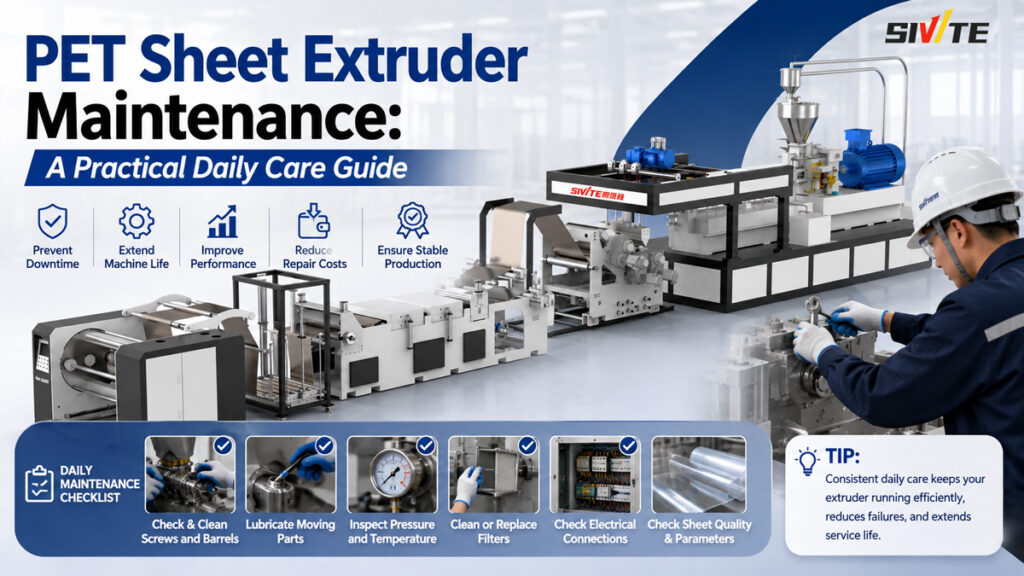
La vida útil real de un Extrusora de láminas de PET no viene determinada principalmente por la calidad de fabricación del equipo, sino por la regularidad con la que se lleva a cabo el mantenimiento diario. Un mismo modelo de máquina puede funcionar de forma fiable durante 8-10 años o más en una fábrica bien mantenida, mientras que una línea mal mantenida puede empezar a sufrir paradas frecuentes, defectos en las láminas y un aumento de los costes energéticos en tan solo 3-5 años. Este artículo desglosa el mantenimiento de las extrusoras de láminas de PET en acciones concretas que puede llevar a cabo a diario, semanalmente y mensualmente, lo que le ayudará a mantener tanto la vida útil del equipo como la calidad de las láminas dentro de unos límites controlables.
Por qué el mantenimiento diario es más importante para las extrusoras de PET
La extrusión de láminas de PET es un método de procesamiento continuo a alta temperatura, con temperaturas de fusión que suelen oscilar entre los 260 y los 280 °C. El hecho de que los equipos funcionen de forma continua sometidos a altas temperaturas y presiones significa que cualquier detalle que se pase por alto puede derivar en un problema mayor. Por ejemplo, una malla filtrante parcialmente obstruida inicialmente solo aumenta ligeramente la presión de fusión, pero, si no se soluciona, puede provocar una carga anómala en el tornillo, el sobrecalentamiento del motor y, en última instancia, una parada forzada para realizar reparaciones.
Por eso, lo más habitual en el sector es dividir el mantenimiento en revisiones con diferentes frecuencias, en lugar de esperar a que surjan problemas para actuar.
Mantenimiento diario: comprobaciones antes y después de cada turno
Comprobaciones previas a la puesta en marcha
Estado de secado de la materia prima: Comprueba que el secador funcione correctamente y que la humedad del material sea inferior a 50 ppm, para evitar la formación de burbujas en la masa fundida y una extrusión inestable provocadas por un exceso de humedad.
Temperaturas de las zonas de calentamiento: Comprueba que todas las zonas de calentamiento del husillo y la matriz hayan alcanzado sus valores de consigna. El precalentamiento normal suele durar entre 1,5 y 2 horas; saltarse el precalentamiento y arrancar en frío es una de las causas más habituales del desgaste prematuro del husillo.
Nivel de aceite del sistema de lubricación: comprueba que la caja de cambios y las carcasas de los cojinetes se encuentren dentro del rango normal de nivel de aceite.
Comprobaciones durante y después del funcionamiento
Vigila el manómetro de fusión: la presión debe mantenerse relativamente estable durante el funcionamiento normal. Un aumento constante y gradual suele indicar que el filtro está empezando a obstruirse y que puede ser necesario sustituirlo.
Elimine los restos de material del cilindro y la matriz al detener la máquina: esto evita que el material se degrade durante un tiempo de permanencia prolongado a alta temperatura y forme depósitos carbonizados difíciles de eliminar; la acumulación de estos depósitos con el paso del tiempo afecta a la limpieza de la futura producción de láminas.
Mantenimiento semanal: aspectos que a menudo se pasan por alto, pero que tienen un impacto enorme
Esto incluye comprobar la tensión de la correa de la caja de cambios, los pernos de acoplamiento y si las juntas de la brida del cilindro presentan signos de desgaste o fugas. Una junta deteriorada no solo conlleva el riesgo de fugas de material fundido, sino que también puede permitir la entrada de aire en el recorrido del flujo de material fundido, lo que provoca la aparición de burbujas en la lámina.
Mantenimiento semanal: aspectos que a menudo se pasan por alto, pero que tienen un impacto enorme
1. Sustitución o limpieza de la rejilla del filtro
Este es el elemento más subestimado, pero con mayor impacto directo, de esta lista. La función de la malla del filtro de material fundido es retener los contaminantes y las partículas sin fundir. Con el tiempo, la malla se va obstruyendo progresivamente, lo que provoca que la presión del material fundido siga aumentando. Si no se soluciona este problema, las consecuencias pueden ir desde una menor limpieza de la lámina hasta una carga excesiva del tornillo, desconexiones del motor o incluso daños en la propia carcasa del filtro.
Recomendaciones generales:
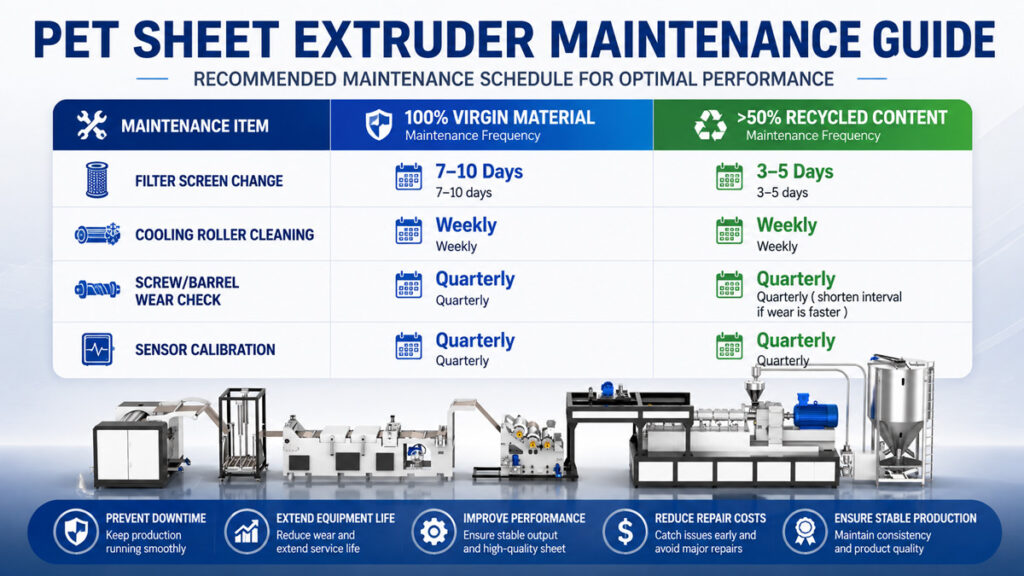
Al procesar material virgen 100%, las mallas filtrantes suelen cambiarse cada 7-10 días.
Al procesar material reciclado (especialmente cuando el contenido reciclado supera el 50%), los niveles de contaminación son mucho más elevados, por lo que recomendamos acortar el ciclo a entre 3 y 5 días, ajustándolo dinámicamente en función de la tasa real de aumento de la presión.
Si tu equipo está equipado con un cambiador automático de tamices, puedes establecer un umbral de presión para que los cambios se activen automáticamente, lo que reduce los errores de juicio humano y evita las interrupciones en la producción provocadas por retrasos en el cambio de tamices.
2. Inspección de las superficies de los rodillos de enfriamiento y del sistema de medición del espesor
Los arañazos o la acumulación de residuos en las superficies de los rodillos de enfriamiento se traducen directamente en una reducción del brillo de la superficie de la lámina. Recomendamos limpiar los rodillos semanalmente con un producto de limpieza específico, evitando el uso de herramientas metálicas que puedan provocar arañazos. Comprueba también que el sensor del medidor de espesor en línea esté limpio y correctamente calibrado; recalibrarlo si las lecturas se desvían más de ±3%.
3. Revisión de los componentes y las juntas del sistema de transmisión
Esto incluye comprobar la tensión de la correa de la caja de cambios, los pernos de acoplamiento y si las juntas de la brida del cilindro presentan signos de desgaste o fugas. Una junta deteriorada no solo conlleva el riesgo de fugas de material fundido, sino que también puede permitir la entrada de aire en el recorrido del flujo de material fundido, lo que provoca la aparición de burbujas en la lámina.
Tabla de referencia de intervalos de mantenimiento
Los intervalos indicados anteriormente son puntos de referencia generales del sector. La frecuencia real debe ajustarse de forma dinámica en función de los niveles reales de contaminación, las horas de funcionamiento de los equipos y los datos sobre la evolución de la presión.
Mantenimiento mensual y trimestral: revisiones exhaustivas para garantizar la estabilidad a largo plazo
Inspección del desgaste del tornillo y del cilindro:
El juego entre el tornillo y el cilindro aumenta gradualmente con el uso. Un juego excesivo provoca un mayor reflujo de material, lo que reduce directamente el rendimiento y aumenta el consumo de energía. Recomendamos medir trimestralmente el desgaste del diámetro exterior del tornillo y del interior del cilindro utilizando las herramientas adecuadas. Con unos índices de desgaste normales, los tornillos dobles suelen durar entre 4 y 6 años, dependiendo del nivel de contaminación y de la dureza del material procesado.
Sistema eléctrico y calibración de sensores:
Esto incluye comprobar el estado de limpieza y el correcto funcionamiento de los módulos de control de temperatura, los sensores de presión y los ventiladores de refrigeración del inversor. Los sensores pueden sufrir desviaciones con el uso prolongado, por lo que recomendamos realizar una calibración completa cada trimestre para evitar errores en la interpretación de los parámetros del proceso debidos a lecturas inexactas de temperatura o presión.



