
Многие покупатели впервые обращают внимание на Экструзия листов из ПЭТ оборудования, они замечают, что экструдеры для производства ПЭТ-листов разных производителей внешне выглядят довольно похожими — расположение цилиндра, матрицы и охлаждающих валиков практически одинаково. Но стоит только заглянуть внутрь и посмотреть на ключевой компонент — шнек экструдера для ПЭТ-листов, — как становится ясно: хотя речь идет об одном и том же ’ПЭТ-листе“, конструкция шнека с соотношением L/D совершенно различается для первичного ПЭТ, RPET, CPET и ПЭТГ-листов для мебельных форм. Это не произвольный конструктивный выбор производителей — дело в том, что каждый материал обладает своими физическими свойствами, и экструдер должен точно контролировать температурный профиль и время пребывания материала в процессе экструзии расплава, чтобы избежать появления кристаллических пятен, низкой вязкости, пожелтения и матовости поверхности готового листа.
Что такое коэффициент L/D шнека и почему он определяет качество экструзии
Коэффициент L/D шнека обозначает отношение эффективной рабочей длины шнека к его диаметру — например, у шнека с диаметром 90 мм и эффективной длиной 3600 мм коэффициент L/D составляет 40:1. Это число может показаться простым геометрическим параметром, но оно напрямую определяет, как долго материал нагревается, подвергается сдвигу и перемешивается внутри шнека, а также на сколько независимых зон температурного контроля можно разделить шнек — то, что мы обычно называем временем пребывания и точностью сегментированного контроля температуры.
Более высокое соотношение L/D, как правило, позволяет разделить шнек на большее количество зон нагрева и пластификации, благодаря чему интенсивность сдвига и рост температуры в каждой зоне остаются более плавными и поддающимися контролю. Меньшее соотношение L/D концентрирует пластификацию в меньшем числе зон, обеспечивая более высокую эффективность, однако если материал по своей природе сложнее поддается пластификации или содержит больше примесей, это может привести к неполной пластификации или локальному избыточному сдвигу. Именно по этой причине конструкции шнеков заметно различаются в Экструдеры для производства листов из ПЭТ При обработке различных материалов основная цель заключается в использовании соотношения L/D и сегментированной схемы регулирования температуры, наиболее подходящих для физических свойств каждого материала, при одновременном контроле качества пластификации и термической стабильности.
Какие дефекты листа возникают из-за плохого контроля времени пребывания
Неполная пластификация: кристаллические участки
Если соотношение L/D шнека не соответствует степени сложности пластификации материала или конструкция сегментированной системы регулирования температуры не обеспечивает необходимого уровня, в гранулах ПЭТ во время переработки могут оставаться локальные участки, которые не расплавились полностью. Эти нерасплавленные частицы образуют видимые кристаллические пятна после охлаждения листа — это не только проблема внешнего вида, но и точка концентрации напряжений, снижающая общую механическую прочность листа.
Неконтролируемое термическое воздействие: пожелтение, снижение прочности, тусклая поверхность
И наоборот, если сегментированное регулирование температуры и интенсивность сдвига не точно согласованы с термической чувствительностью материала, и материал слишком долго задерживается или подвергается чрезмерному сдвигу в локализованной зоне высокой температуры, ПЭТ подвергается термической деградации, что проявляется в пожелтении, снижении прочности из-за разрыва молекулярных цепей и заметном потускнении поверхности. ПЭТ — это полиэфирный материал, достаточно чувствительный к термической истории, и его деградация значительно ускоряется при локальном нахождении при температуре выше примерно 270 °C.
Поскольку эти два типа дефектов связаны с противоположными проблемами — “недостаточная пластификация” против “выхода из-под контроля локальных температурных процессов” — соотношение длины шнека к диаметру (L/D) и конструкция зон должны быть точно подобраны с учетом особенностей плавления каждого конкретного материала, а не сводиться к одному-единственному критерию, такому как “чем длиннее, тем безопаснее” или “чем короче, тем безопаснее”.”
Параметры отношения длины винта к диаметру (L/D) компании SIVITE, основанные на результатах испытаний, проводившихся на протяжении более десяти лет
Как производитель, специализирующийся на разработке шнеков для экструзии ПЭТ-листов, компания SIVITE, занимающаяся производством экструдеров для листов, более десяти лет проводила обширные практические испытания с использованием первичного ПЭТ/АПЭТ, РПЭТ, КПЭТ и ПЭТГ, постепенно выработав набор параметров отношения L/D, обеспечивающих наиболее стабильное качество листов. Эти цифры — не теоретические расчёты, а результат многократной проверки на основе реальных производственных данных:
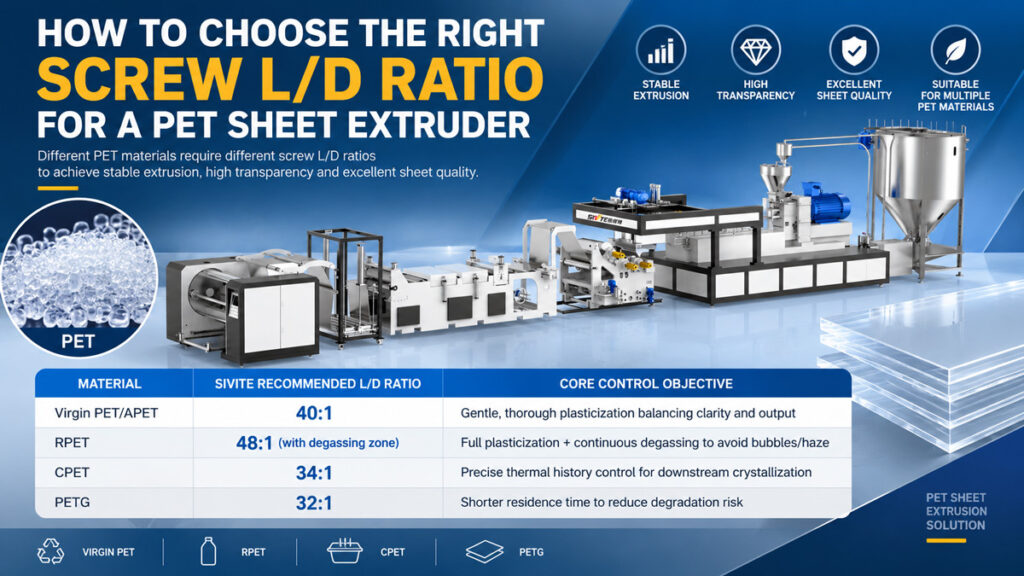
1. Первичный ПЭТ/АПЭТ: соотношение L/D 40:1
Гранулы первичного ПЭТ или АПЭТ обладают однородными физическими свойствами и низким содержанием влаги и примесей. Компания SIVITE использует соотношение L/D 40:1, а увеличенное количество сегментированных зон температурного контроля обеспечивает более щадящий и тщательный процесс пластификации, что позволяет сохранить прозрачность и блеск листов при стабильном качестве продукции.
2. RPET: соотношение L/D 48:1 (с зоной дегазации)
Переработанный ПЭТ (RPET) характеризуется более высоким содержанием влаги, загрязнений и колебаниями показателя вязкости (IV), что заметно затрудняет пластификацию — кроме того, в процессе экструзии необходимо удалять влагу и низкомолекулярные летучие вещества. В линии SIVITE для RPET используется соотношение L/D 48:1, а также встроена специальная зона вакуумной дегазации, что обеспечивает тщательную пластификацию при непрерывном отводе летучих веществ для предотвращения образования пузырьков и помутнений в листе.
3. CPET: соотношение длины к диаметру 34:1
CPET (кристаллизованный ПЭТ) в основном используется для производства термостойких пищевых лотков и контейнеров, пригодных для использования в духовке. Его отличительной особенностью является то, что готовый лист должен обладать контролируемой степенью кристалличности, чтобы выдерживать нагрев в микроволновой печи или духовке. Компания SIVITE использует для CPET соотношение L/D равное 34:1 в сочетании с более точным сегментированным регулированием температуры, благодаря чему расплав выходит из шнека в термическом состоянии, подходящем для последующего этапа контролируемой кристаллизации — что позволяет избежать термической истории, которая может быть либо чрезмерной, либо недостаточной для стабильной кристаллизации.
4. PETG: соотношение L/D 32:1
PETG (гликоль-модифицированный ПЭТ) имеет сополимерный блок, встроенный в его молекулярную структуру, что придает ему относительно более низкую термическую стабильность, и, как правило, он перерабатывается при температурах на 20–30 °C ниже, чем стандартный ПЭТ — слишком длительная обработка легко приводит к термической деградации. Компания SIVITE использует для PETG соотношение L/D, равное 32:1, сочетая относительно более короткий путь пластификации с более низкими температурами переработки, чтобы сократить время пребывания материала в зонах высокой температуры. Этот параметр был проверен и зафиксирован на основе обширных данных реального производства листов из PETG для мебельной литьевой формы, что позволяет надежно снизить риск термической деградации, при этом обеспечивая полную пластификацию.
Приведенные выше цифры представляют собой параметры, рекомендованные компанией SIVITE, основанные на данных, полученных в ходе более чем десятилетних практических испытаний. Фактическое соотношение L/D следует дополнительно корректировать с учетом производительности конкретного оборудования, значения IV сырья и требований к последующей формовке.
Руководство по покупке: вопросы, которые следует задать перед окончательным выбором соотношения L/D для винта
● Какое сырье вы в основном используете? Первичное, вторичное или их смесь — и в каких пропорциях? Ведь от этого зависят сложность пластификации и потребности в дегазации
● Планируете ли вы производить специальные материалы, такие как CPET или PETG? Если в будущем на одной линии потребуется перерабатывать несколько видов материалов, заранее уточните у производителя, можно ли модульно регулировать шнек или потребуется несколько комплектов шнеков
● Насколько высоки ваши требования к внешнему виду листов и их механическим свойствам? Чем выше требования к прозрачности, блеску и прочности, тем точнее необходимо подобрать соотношение L/D и сегментированное регулирование температуры



