
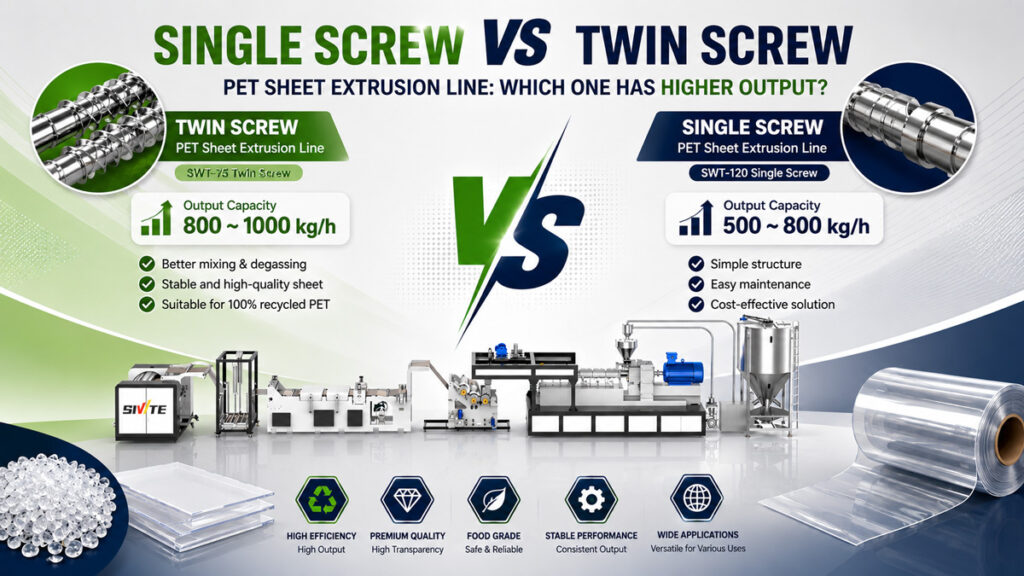
Wenn Sie ausschließlich Neuware verarbeiten, ist der Leistungsunterschied zwischen Einschnecken- und Doppelschneckenextrudern gar nicht so groß, wie oft angenommen wird. Sobald jedoch recyceltes PET ins Spiel kommt, divergieren die Leistungskurven der beiden schnell – und genau aus diesem Grund überdenken viele Betriebe bei einer Produktionserweiterung oder der Umstellung auf recyceltes Material, ob sie einen PET-Einwellen-Plattenextruder oder einen PET-Doppelwellen-Plattenextruder benötigen. Dieser Artikel beleuchtet die Frage im Detail: Woher rührt der Leistungsunterschied tatsächlich, wann reicht eine Einzelschnecke aus und wann wird eine Doppelschnecke notwendig?.
Woher die Produktionsdifferenz stammt: Strukturelle Prinzipien
Um die Produktionslücke zu verstehen, müssen Sie zunächst den grundlegenden Unterschied darin begreifen, wie die einzelnen Schneckentypen die Schmelze fördern und plastifizieren.
So funktionieren Einschneckenextruder
Einschneckenextruder nutzen die Reibung zwischen der Schnecke und der Zylinderwand, um das Material vorwärts zu befördern, wobei die Plastifizierung durch eine Kombination aus der durch die Schneckenrotation erzeugten Scherwärme und der externen Zylinderbeheizung erreicht wird. Diese Bauweise reagiert relativ empfindlich auf die Gleichmäßigkeit des Ausgangsmaterials – je einheitlicher Partikelgröße, Dichte und Schmelzpunkt innerhalb der Charge sind, desto stabiler ist die Förderleistung. Der Vorteil des Einschneckenextruders liegt in seinem einfachen Aufbau, den geringeren Kosten und dem geringeren Wartungsaufwand – zudem liefert er bei der Verarbeitung von einheitlichem Ausgangsmaterial wie PET- oder APET-Neugutgranulat durchweg gute Ergebnisse.
So funktionieren Doppelschneckenextruder
Doppelschneckenextruder (typischerweise in gleichlaufender, ineinandergreifender Ausführung) nutzen zwei ineinandergreifende Schnecken, um das Material vorwärts zu befördern. Die Plastifizierung beruht nicht in erster Linie auf der Reibung an der Zylinderwand, sondern auf der erzwungenen Scherung und Vermischung zwischen den beiden Schnecken. Diese Eigenschaft des “erzwungenen Transports” verleiht Doppelschneckenextrudern eine deutlich höhere Toleranz gegenüber Schwankungen in Form, Dichte und Feuchtigkeitsgehalt des Ausgangsmaterials – ob es sich nun um gleichmäßige Neuware-Granulate oder um unregelmäßig geformte, in der Dichte uneinheitliche Recycling-Flaschenflocken handelt, die Fördergeschwindigkeit bleibt relativ stabil.
Wie sich die Art des Rohmaterials auf die Produktionsmenge auswirkt: Neuware vs. Recyclingmaterial
Die eigentliche Variable hinter der Produktionslücke ist nicht die Schnecke selbst – sondern das Ausmaß, in dem das Ausgangsmaterial die Fördereffizienz der Schnecke “beeinträchtigt”.
Szenario bei Neuware: Eine Schnecke reicht in der Regel aus
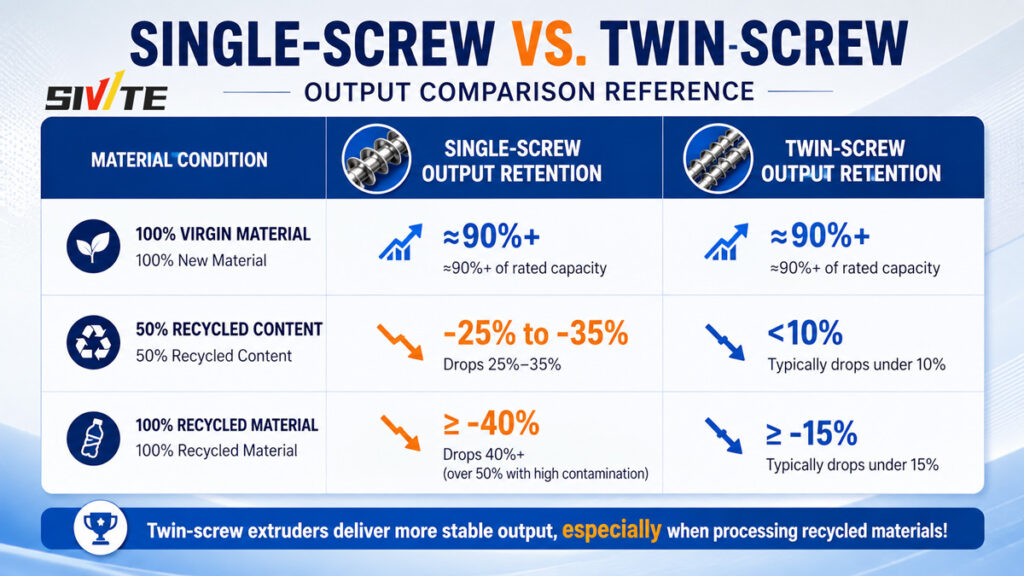
Handelt es sich bei dem Ausgangsmaterial um 100%-Neu-PET- oder APET-Granulat mit einheitlicher Korngröße, gleichbleibender Dichte und kontrollierter Feuchtigkeit, kann ein Einschneckenextruder die Förderleistung in der Regel bei 90% oder mehr seiner Nennkapazität halten. In diesem Szenario bietet der Einschneckenextruder dank geringerer Investitions- und Wartungskosten tatsächlich ein besseres Preis-Leistungs-Verhältnis als der Doppelschneckenextruder.
Mit steigendem Recyclinganteil: Die Förderleistung der Einschneckenschnecke sinkt spürbar
· Ungleichmäßige Schüttdichte: Recycelte Flaschenflocken weisen in der Regel eine Schüttdichte auf, die nur 40%–60% der von Neu-Granulat beträgt. Da das Kanalvolumen einer Einschneckenschnecke feststeht, bedeutet eine geringere Dichte, dass pro Zeiteinheit weniger Materialgewicht tatsächlich gefördert wird.
· Uneinheitliches Schmelzverhalten: Recycelte Materialien bestehen häufig aus einer Mischung von PET aus verschiedenen Chargen und mit unterschiedlichen IV-Werten. Die Plastifizierzone einer Einschneckenschnecke kann sich nicht in Echtzeit dynamisch an diesen gemischten Zustand anpassen, was zu lokalem Unterschmelzen führen und die Gesamtextrusionsgeschwindigkeit verlangsamen kann.
· Höherer Feuchtigkeitsgehalt und höherer Gehalt an flüchtigen Bestandteilen: Recyceltes Material enthält in der Regel mehr Feuchtigkeit. Ohne Entgasung im mittleren Zylinderbereich führt dies bei Einschneckenextrudern dazu, dass sich in der Schmelze durch die Feuchtigkeit Blasen bilden, was die Bediener dazu zwingt, die Schneckendrehzahl zu verringern, um diesen Fehler zu beheben – was wiederum direkt zu Einbußen bei der Produktionsleistung führt.
Basierend auf Messdaten unserer Kunden sinkt die Durchsatzleistung von Einschneckenextrudern in der Regel um 25% bis 35%, wenn der Recyclinganteil 50% erreicht, im Vergleich zur Verarbeitung von 100% Neuware. Erreicht der Recyclinganteil 100%, liegt der Produktionsrückgang in der Regel bei über 40% – und bei höheren Verunreinigungsgraden kann er 50% übersteigen.
Doppelschneckenextruder halten dank ihrer Zwangsförderkonstruktion und der in der Regel integrierten mehrstufigen Vakuumentgasung den Ertragsrückgang auf etwa 15% begrenzt, selbst bei der Verarbeitung von 100%-Recyclingmaterial – weshalb sich Werke, die recycelte Platten verarbeiten, fast ausnahmslos für Doppelschneckenkonfigurationen entscheiden.
Vergleich der Förderleistung von Ein- und Doppelschnecken – Referenz
Bitte beachten Sie, dass die oben genannten Zahlen die allgemeine Branchenleistung bei Verwendung von standardmäßig gereinigten, zerkleinerten Flaschenflocken widerspiegeln. Die tatsächlichen Werte variieren je nach Verunreinigungsgrad, Schwankungen des IV-Werts und der Entgasungskonfiguration der Anlage – führen Sie daher stets einen Testlauf mit Ihrem tatsächlichen Rohmaterial durch, um die Ergebnisse zu überprüfen.
Fallstudie: Vom Produktionsengpass zur Verdopplung der Produktion
Ein Kunde, der thermogeformte Schalen in Lebensmittelqualität herstellt, hatte zuvor eine Einschnecken-Anlage zur Verarbeitung einer Mischung aus 70%-Recyclingmaterial und 30%-Neumaterial eingesetzt; die tatsächliche Produktionsleistung erreichte jedoch nur etwa 55% der Nennkapazität der Anlage, was zu anhaltenden Lieferverzögerungen führte. Nach einer Bewertung empfahlen wir den Wechsel zu einer Doppelschnecken-PET-Folienextrusionsanlage, die mit einer zweistufigen Vakuumentgasung und einem automatischen Filterwechselsystem ausgestattet ist.
Nach der Umstellung erreichte die tatsächliche Produktionsleistung bei Verwendung derselben Materialmischung etwa 88% der Nennkapazität – was fast einer Verdopplung der Produktion entspricht –, während sich auch die Trübung der Folie und die Dickestabilität spürbar verbesserten. Dieser Fall verdeutlicht, dass bei einem Werk, das langfristig Material mit hohem Recyclinganteil verarbeitet, der Produktionsverlust, der durch eine bloße Verringerung der Schneckendrehzahl zur Anpassung an das Material entsteht, tatsächlich weitaus höhere Kosten verursacht als die Preisdifferenz einer Doppelschneckenmaschine.
So treffen Sie die richtige Wahl: Einschnecken- oder Doppelschnecken-Extruder
Wenn allein die Produktionsleistung im Vordergrund steht, ist die Antwort eindeutig: Ein Doppelschneckenextruder ist die sicherere Wahl, insbesondere da er hinsichtlich des Einsatzmaterials keine besonderen Anforderungen stellt – unabhängig davon, ob Neu- oder Recyclingmaterial verarbeitet wird, gewährleistet er eine relativ stabile, hohe Produktionsleistung. Dennoch sollte die Entscheidung auf der Grundlage Ihres tatsächlichen Produktionsmixes getroffen werden:
1. Sofern Ihr Ausgangsmaterial das ganze Jahr über durchgehend aus 100%-Neumaterial besteht, ist ein Einschneckenextruder dank geringerer Anschaffungskosten und einfacherer Wartung nach wie vor die kostengünstigere Wahl.
2. Wenn Ihr Recyclinganteil regelmäßig 30%-40% übersteigt oder Sie planen, diesen im Laufe der Zeit zu erhöhen, bietet ein Doppelschneckenextruder eine wesentlich stabilere Produktionsleistung – und die Kostendifferenz macht sich in der Regel schneller als erwartet bezahlt
3. Wenn Sie eine Anlage benötigen, mit der Sie flexibel zwischen Neu- und Recyclingmaterial wechseln können, bietet die Doppelschneckenanlage deutlich mehr Toleranz gegenüber Schwankungen im Ausgangsmaterial, wodurch sich die Ausfallzeiten aufgrund von Nachjustierungen nach Materialwechseln reduzieren.



