
La primera vez que muchos compradores echan un vistazo a Extrusión de láminas de PET equipos, se dan cuenta de que las extrusoras de láminas de PET de distintos fabricantes tienen un aspecto bastante similar por fuera: la disposición del cilindro, la matriz y los rodillos de enfriamiento parece prácticamente la misma. Pero, al observar el componente principal, el tornillo de extrusión de láminas de PET, se comprueba que, aunque se trate en todos los casos de ’láminas de PET“, el diseño de la relación L/D del tornillo es completamente diferente para el PET virgen, el RPET, el CPET y las láminas de PETG moldeadas para muebles. No se trata de una elección de diseño arbitraria por parte de los fabricantes, sino que se debe a que cada material tiene propiedades físicas diferentes, y la extrusora debe controlar con precisión el perfil de temperatura y el tiempo de residencia del material durante la extrusión en estado fundido para evitar la aparición de puntos cristalinos, una baja tenacidad, el amarilleamiento y superficies mates en la lámina acabada.
¿Qué es la relación L/D del tornillo y por qué determina la calidad de la extrusión?
La relación L/D de un tornillo se refiere a la relación entre la longitud efectiva de trabajo del tornillo y su diámetro; por ejemplo, un tornillo con un diámetro de 90 mm y una longitud efectiva de 3600 mm tiene una relación L/D de 40:1. Esta cifra puede parecer un simple parámetro geométrico, pero determina directamente el tiempo que el material pasa siendo calentado, cizallado y mezclado en el interior del tornillo, así como el número de zonas independientes de control de temperatura en las que se puede dividir el tornillo —lo que comúnmente denominamos «tiempo de residencia» y «precisión del control de temperatura segmentado».
Por lo general, una relación L/D mayor permite dividir el tornillo en más zonas de calentamiento y plastificación, lo que hace que la intensidad de cizallamiento y el aumento de temperatura en cada zona sean más suaves y controlables. Una relación L/D menor concentra la plastificación en menos zonas, lo que ofrece una mayor eficiencia; sin embargo, si el material es intrínsecamente más difícil de plastificar o presenta un mayor nivel de contaminación, esto puede dar lugar a una plastificación incompleta o a un cizallamiento excesivo localizado. Esta es precisamente la razón por la que los diseños de los tornillos difieren notablemente entre Extrusoras de láminas de PET En el procesamiento de diferentes materiales, el objetivo principal es utilizar la relación L/D y el sistema de control de temperatura segmentado que mejor se adapte a las propiedades físicas de cada material, controlando al mismo tiempo la calidad de la plastificación y la estabilidad térmica.
¿Qué defectos en las láminas se deben a un tiempo de permanencia mal controlado?
Plastificación incompleta: manchas cristalinas
Si la relación L/D del tornillo no se adapta a la dificultad de plastificación del material, o si el diseño segmentado del control de temperatura resulta insuficiente, los gránulos de PET pueden presentar zonas localizadas que no se funden por completo durante el procesamiento. Estas partículas no fundidas forman puntos cristalinos visibles una vez que la lámina se enfría; esto no solo supone un problema estético, sino que también constituye un punto de concentración de tensiones que reduce la resistencia mecánica global de la lámina.
Historial térmico no controlado: amarilleamiento, menor tenacidad, superficie mate
Por el contrario, si el control segmentado de la temperatura y la intensidad de cizallamiento no se ajustan con precisión a la sensibilidad térmica de un material, y este permanece demasiado tiempo o sufre un cizallamiento excesivo en una zona localizada de alta temperatura, el PET sufre degradación térmica, lo que se manifiesta en un amarilleamiento, una menor tenacidad debido a la ruptura de las cadenas moleculares y una superficie notablemente más mate. El PET es un poliéster bastante sensible al historial térmico, y su degradación se acelera significativamente si la exposición localizada supera aproximadamente los 270 °C.
Dado que estos dos tipos de defectos corresponden a problemas opuestos — “plastificación insuficiente” frente a “historial térmico localizado fuera de control”—, la relación L/D del tornillo y el diseño de las zonas deben adaptarse con precisión al comportamiento de fusión de cada material específico, en lugar de reducir la decisión a una única dimensión como “cuanto más largo, más seguro” o “cuanto más corto, más seguro”.”
Parámetros de la relación L/D del tornillo de SIVITE, basados en más de una década de pruebas
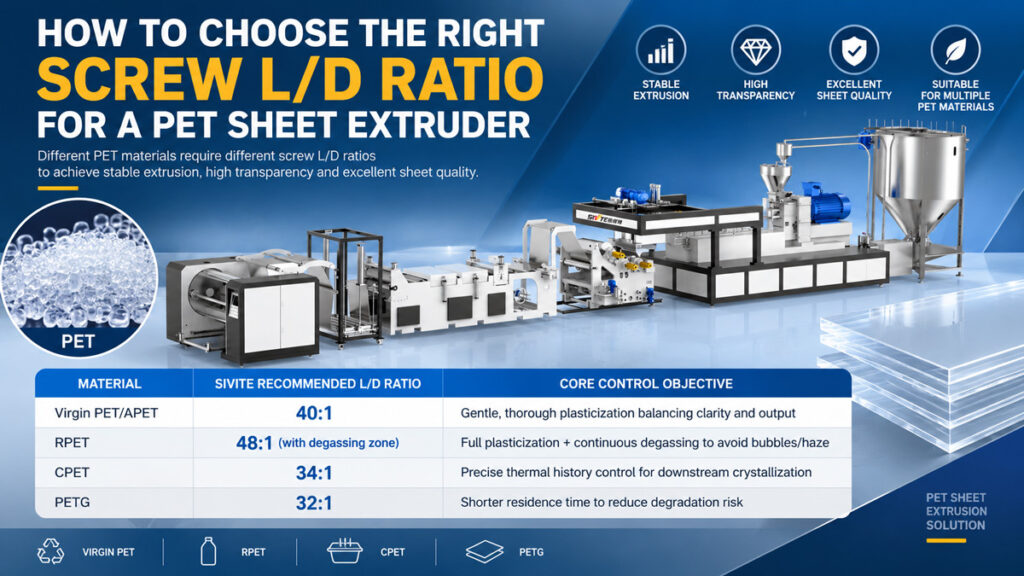
Como fabricante especializado en el diseño de tornillos para extrusoras de láminas de PET, SIVITE, fabricante de extrusoras de láminas, lleva más de una década realizando exhaustivas pruebas en condiciones reales con PET/APET virgen, RPET, CPET y PETG, lo que le ha permitido establecer gradualmente un conjunto de parámetros de relación L/D que garantizan la calidad más estable de las láminas. Estas cifras no son cálculos teóricos, sino el resultado de una validación repetida contrastada con datos reales de producción:
1. PET virgen/APET: L/D 40:1
Los gránulos de PET virgen o APET presentan propiedades físicas uniformes y bajos niveles de humedad y contaminación. SIVITE utiliza una relación L/D de 40:1, con un mayor número de zonas de control de temperatura segmentadas que permiten un proceso de plastificación más suave y completo, lo que mantiene la transparencia y el brillo de la lámina al tiempo que garantiza una producción estable.
2. RPET: L/D 48:1 (con zona de desgasificación)
El PET reciclado (RPET) presenta mayores niveles de humedad, contaminación y fluctuaciones en el índice de viscosidad (IV), lo que dificulta notablemente la plastificación; además, requiere la eliminación de la humedad y de los compuestos volátiles de bajo peso molecular durante la extrusión. SIVITE utiliza una relación L/D de 48:1 para el RPET, con una zona de desgasificación al vacío integrada, lo que garantiza una plastificación completa al tiempo que se eliminan continuamente los compuestos volátiles para evitar la formación de burbujas y defectos de opacidad en la lámina.
3. CPET: L/D 34:1
El CPET (PET cristalizado) se utiliza principalmente para bandejas alimentarias resistentes al calor y recipientes aptos para el horno. Su requisito distintivo es que la lámina acabada debe presentar un grado controlado de cristalinidad para soportar el calentamiento en el microondas o en el horno. SIVITE utiliza una relación L/D de 34:1 para el CPET, junto con un control de temperatura segmentado más preciso, de modo que la masa fundida sale del tornillo en un estado térmico adecuado para la etapa de cristalización controlada que sigue, evitando así un historial térmico excesivo o insuficiente para una cristalización estable.
4. PETG: relación L/D de 32:1
El PETG (PET modificado con glicol) tiene una unidad de copolímero integrada en su estructura molecular, lo que le confiere una estabilidad térmica relativamente menor, y normalmente se procesa a temperaturas entre 20 y 30 °C inferiores a las del PET estándar; si se mantiene en funcionamiento durante demasiado tiempo, se produce fácilmente una degradación térmica. SIVITE utiliza una relación L/D de 32:1 para el PETG, combinando un recorrido de plastificación relativamente más corto con temperaturas de procesamiento más bajas para reducir al mínimo el tiempo de permanencia en las zonas de alta temperatura. Este parámetro se validó y se fijó a partir de una amplia recopilación de datos de producción reales sobre láminas de PETG para muebles moldeadas, lo que reduce de forma fiable el riesgo de degradación térmica al tiempo que garantiza una plastificación completa.
Las cifras anteriores son los parámetros recomendados por SIVITE, resumidos a partir de más de una década de datos de ensayos en condiciones reales. La relación L/D real debe ajustarse con mayor precisión en función del rendimiento específico del equipo, el valor IV de la materia prima y los requisitos de conformado posteriores.
Guía de compra: Preguntas que debes hacerte antes de decidir la relación L/D de un tornillo
● ¿Cuál es tu materia prima principal? ¿Vírgen, reciclada o una mezcla —y en qué proporción—, ya que esto determina la dificultad de plastificación y las necesidades de desgasificación?
● ¿Tiene previsto fabricar materiales especiales como el CPET o el PETG? Si en el futuro la misma línea tiene que procesar varios materiales, confirme con el fabricante con antelación si el tornillo se puede ajustar de forma modular o si se necesitarán varios juegos de tornillos.
● ¿Qué nivel de exigencia tienen sus requisitos en cuanto al aspecto y las propiedades mecánicas de las láminas? Cuanto más exigentes sean los requisitos de transparencia, brillo y resistencia, mayor precisión se necesitará a la hora de ajustar la relación L/D y el control segmentado de la temperatura.



