
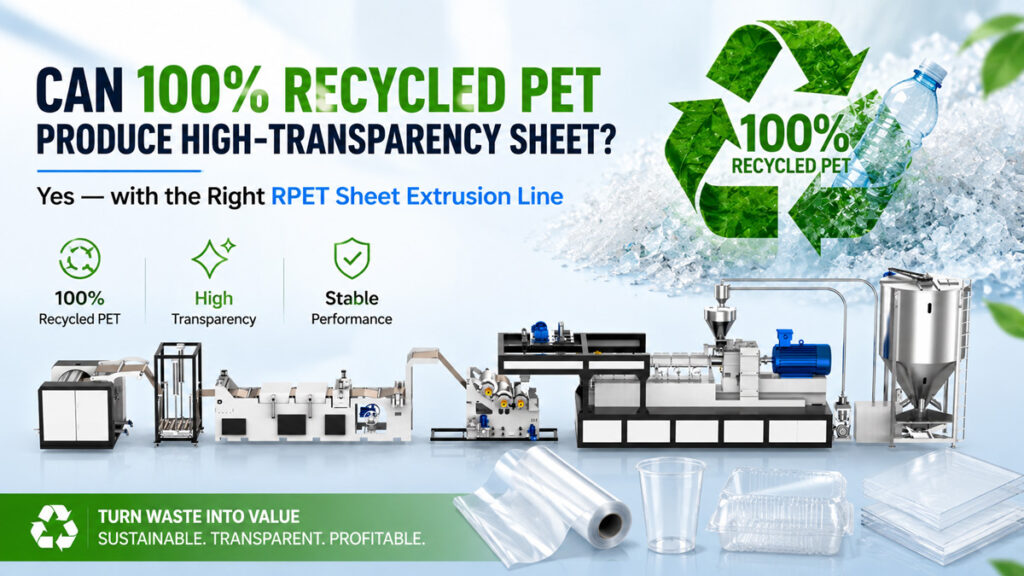
La réponse est oui — mais uniquement avec le matériel adéquat. Lorsque les fabricants s'essaient pour la première fois à la production de feuilles à partir de PET recyclé (RPET) 100%, le principal obstacle n'est généralement pas le coût, mais la transparence : les feuilles prennent une teinte jaunâtre, présentent des taches noires ou souffrent d'un voile excessif qui ne répond pas aux normes esthétiques requises pour les emballages blisters ou le formage de gobelets. Dans la plupart des cas, le problème ne réside pas dans la matière première elle-même, mais dans le fait que l’équipement d’extrusion des feuilles de RPET n’a pas été configuré pour les caractéristiques spécifiques de la résine recyclée.
Cet article passe en revue les défis techniques liés à la transformation du PET recyclé 100% en feuilles transparentes et explique pourquoi une extrudeuse à double vis Ligne d'extrusion de feuilles en RPET est aujourd'hui largement considérée comme la solution la plus fiable du secteur.
Les trois principaux défis liés à la transformation du PET recyclé 100%
Le PET recyclé — qu'il s'agisse de copeaux de bouteilles ou de granulés recyclés — diffère fondamentalement de la résine vierge tant par sa structure que par sa pureté, ce qui influe directement sur la transparence de la feuille finale.
1. Contaminants et particules altérant la couleur
La résine recyclée contient inévitablement des contaminants tels que du PVC, des résidus d'étiquettes et des traces d'adhésif. Même à une concentration comprise entre 0,11 TP5T et 0,31 TP5T, ceux-ci peuvent provoquer l'apparition de taches noires visibles ou une décoloration de la feuille, ce qui nuit directement à la qualité esthétique des produits thermoformés.
2. Viscosité intrinsèque instable (valeur IV)
Le PET vierge présente généralement une valeur d'IV constante, mais celle de la résine recyclée peut varier d'un lot à l'autre, avec des fluctuations de l'IV comprises entre 0,05 et 0,10 dL/g. Cette instabilité entraîne des variations de l'indice de fluidité à l'état fondu, ce qui se traduit par des variations de l'épaisseur et de la transparence des feuilles — et, dans les cas les plus graves, par une cristallisation localisée se manifestant sous la forme d'un voile blanc.
3. Humidité et composés volatils de faible poids moléculaire
Les flocons de bouteilles recyclées absorbent facilement l'humidité lors du lavage et du broyage, et le PET ayant subi des cycles thermiques répétés génère davantage de sous-produits de dégradation de faible poids moléculaire. Si ces composés volatils ne sont pas correctement éliminés lors de l'extrusion, ils forment des bulles et des défauts de opacité à l'intérieur de la feuille.
Étant donné qu'aucun de ces trois problèmes ne peut être résolu simplement en améliorant la qualité de la matière première, la capacité de mélange de l'extrudeuse, la précision de la filtration et l'efficacité du dégazage deviennent les variables clés qui déterminent la transparence de la feuille.
Pourquoi le choix de l'équipement détermine la transparence des feuilles de RPET
Vis simple ou vis double : quelle est la véritable différence dans le traitement de la résine recyclée ?
Les extrudeuses monovis sont simples et économiques ; elles conviennent particulièrement bien aux matières premières homogènes telles que les granulés de PET vierge ou d’APET. Cependant, avec des résines recyclées complexes, l’intensité de cisaillement et de mélange d’une extrudeuse monovis est limitée : elle peine à disperser uniformément les contaminants et ne parvient pas à dégazer complètement les composés volatils de faible poids moléculaire.
Les extrudeuses à double vis (de type co-rotatif à engrènement) présentent ici des avantages évidents :
La conception des vis à engrènement assure un mélange par cisaillement et par dispersion plus intense, décomposant les contaminants fins et les taches de couleur jusqu’à un niveau où ils n’altèrent plus l’aspect du produit
Dégazage sous vide en plusieurs étapes élimine en continu l'humidité et les composés volatils de faible poids moléculaire pendant la transformation à l'état fondu — ce que les modèles à vis unique ont du mal à réaliser
Temps de séjour contrôlé empêche le PET de se dégrader thermiquement et de jaunir en raison d'une exposition prolongée à une chaleur intense à l'intérieur du fût
D’après les données mesurées chez plusieurs de nos clients spécialisés dans la transformation de matériaux recyclés, un même lot de flocons de bouteilles présentant un indice de viscosité (IV) compris entre 0,68 et 0,72 dL/g permet généralement d’obtenir une feuille présentant une opacité de 3%à 5% sur une ligne à double vis, tandis que ce même lot traité sur une ligne à vis unique présente souvent une opacité supérieure à 8% — soit un écart de transmission lumineuse d’environ 10 points de pourcentage.
Le système de filtration est tout aussi important
Au-delà de la conception de la vis, la précision de la filtration de la matière fondue détermine directement la propreté de la feuille. Pour une ligne de production de 100% à base de matériaux recyclés, nous recommandons au minimum un changeur de filtre automatique à double piston offrant une précision de filtration de 40 à 60 microns, permettant ainsi d’éliminer en continu les contaminants sans interrompre la production, ce qui garantit une qualité constante de la feuille tout au long du cycle de production.
Ligne d'extrusion de feuilles en RPET à double vis SWT — Caractéristiques techniques principales
Les exigences de production varient en fonction de la taille des vis. Vous trouverez ci-dessous les caractéristiques techniques des trois principaux modèles de la série SWT, disponibles en configuration modulaire (’ par modules “) à double vis, qui peuvent être sélectionnés en fonction des besoins réels en termes de capacité et des spécifications des feuilles :
| Modèle | Matériau adaptatif | Forme de la vis | Caractéristiques techniques (mm) | Épaisseur de la tôle (mm) | Largeur de la feuille (mm) | Volume d'extrusion |
|---|---|---|---|---|---|---|
| SWT-75S | PET, PP, PS, PLA…. | Type de bloc de construction | φ75 | 0,2 à 2,0 (mm) | ≤ 800 (mm) | 450 à 650 (kg/h) |
| SWT-85S | PET, PP, PS, PLA…. | φ85 | 0,2 à 2,0 (mm) | ≤ 1 000 (mm) | 600 à 900 (kg/h) | |
| SWT-95S | PET, PP, PS, PLA…. | φ95 | 0,2 à 2,0 (mm) | ≤ 950 (mm) | 800 à 1 200 (kg/h) | |
L’avantage d’une conception modulaire (“ par modules ”) à double vis réside dans le fait que les éléments de vis peuvent être combinés de manière flexible en fonction du niveau de contamination de la résine recyclée et des variations de l’indice de viscosité intrinsèque (IV), ce qui permet d’ajuster de manière ciblée le rapport entre les zones de dispersion et de dégazage. C’est pourquoi les transformateurs de matériaux recyclés ont tendance à privilégier les conceptions de vis modulaires plutôt que les configurations fixes lors du choix de leurs équipements.
Pour les producteurs de petit à moyen volume qui se consacrent principalement au conditionnement sous blister, le débit de 400 à 600 kg/h de la SWT-75S est généralement suffisant pour une production en une seule équipe.
Pour les besoins en volumes plus importants ou les installations alimentant plusieurs lignes de formage en aval, on peut envisager les modèles SWT-85S ou SWT-95S, dont le débit peut atteindre 1 300 kg/h.
Ces trois modèles couvrent la même plage d'épaisseurs de tôle (0,15 à 2,0 mm), ce qui permet un ajustement flexible de l'épaisseur en fonction des différents procédés de formage en aval, tels que le conditionnement sous blister et le thermoformage de gobelets.
Étude de cas : passer d’un brouillard de type 12% au respect des normes de transparence
Un client spécialisé dans les emballages sous blister pour produits alimentaires utilisait auparavant une ligne à vis unique pour traiter des matériaux recyclés mixtes ; la turbidité du produit oscillait régulièrement entre 10% et 12%, ce qui entraînait un taux de réclamations relativement élevé. Après avoir évalué son approvisionnement en matières premières et la configuration de ses équipements, nous lui avons recommandé de passer à une ligne d'extrusion de feuilles en RPET à double vis et a adapté la configuration de l'étape de dégazage ainsi que la précision de la filtration.
Après la mise à niveau, le même lot de matière recyclée (flocons de bouteilles broyées 100%, sans mélange de résine vierge) a permis d’obtenir une feuille présentant un voile stable à environ 4% et une transmission lumineuse supérieure à 90%, répondant ainsi aux normes esthétiques requises pour les emballages transparents de type blister — tandis que le coût des matières premières pour le client a baissé d’environ 30% par rapport à l’utilisation de PET vierge.
Ce cas montre que la capacité à produire des feuilles transparentes à partir de matériaux recyclés 100% dépend en grande partie de la capacité de l'équipement à gérer la contamination de la résine, les variations de viscosité et ses caractéristiques de volatilité — et non pas simplement de la “ qualité ” de la matière première.“
Éléments clés à prendre en compte lors du choix d'une ligne d'extrusion de feuilles en RPET
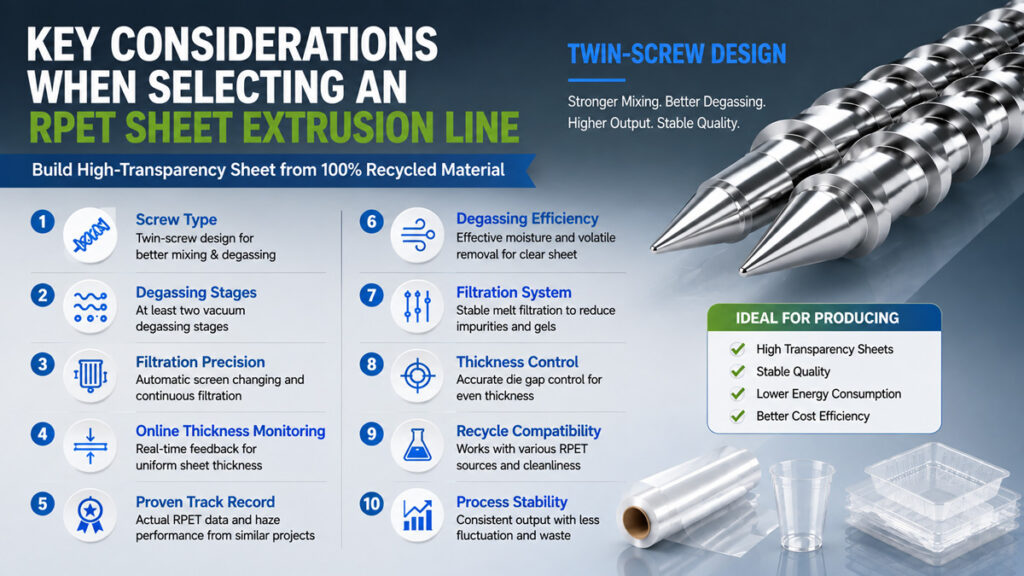
Si vous évaluez une ligne de production de feuilles transparentes à partir de matériaux recyclés 100%, concentrez-vous sur les points suivants :
Type de vis : S'agit-il d'un modèle à double vis capable d'assurer un mélange dispersif et un dégazage suffisants ?
Nombre d'étapes de dégazage : Au moins deux étapes de dégazage sous vide, réglables en fonction de la teneur en humidité de la matière première
Précision de filtration : Prend-il en charge le changement automatique des tamis et la filtration en continu afin d'éviter les arrêts fréquents ?
Surveillance en ligne de l'épaisseur : Est-il capable de fournir des informations en temps réel permettant d'ajuster l'écartement des matrices et de maintenir une épaisseur uniforme de la tôle ?
Une expérience avérée dans le domaine des matériaux recyclés : Le fabricant peut-il fournir des données réelles concernant la turbidité et la transmission obtenues à partir de matières premières similaires ?
Lors du choix d’un équipement, il est judicieux de demander au fournisseur de réaliser des essais avec votre propre matériau recyclé : les données réelles concernant la opacité et la transmission sont plus convaincantes que n’importe quelle fiche technique.
Conclusion
Le PET recyclé 100% permet sans aucun doute de produire des feuilles transparentes adaptées aux emballages blister et au thermoformage de gobelets. L'essentiel ne réside pas dans la matière première elle-même, mais dans la capacité de l'équipement d'extrusion à gérer la dispersion des contaminants, les fluctuations de viscosité et les exigences de dégazage propres à la résine recyclée. Les avantages d’une ligne d’extrusion de feuilles RPET à double vis, en termes d’intensité de mélange, d’efficacité de dégazage et de précision de filtration, en font aujourd’hui la solution de référence pour une production stable et à grande échelle de feuilles transparentes recyclées.



