
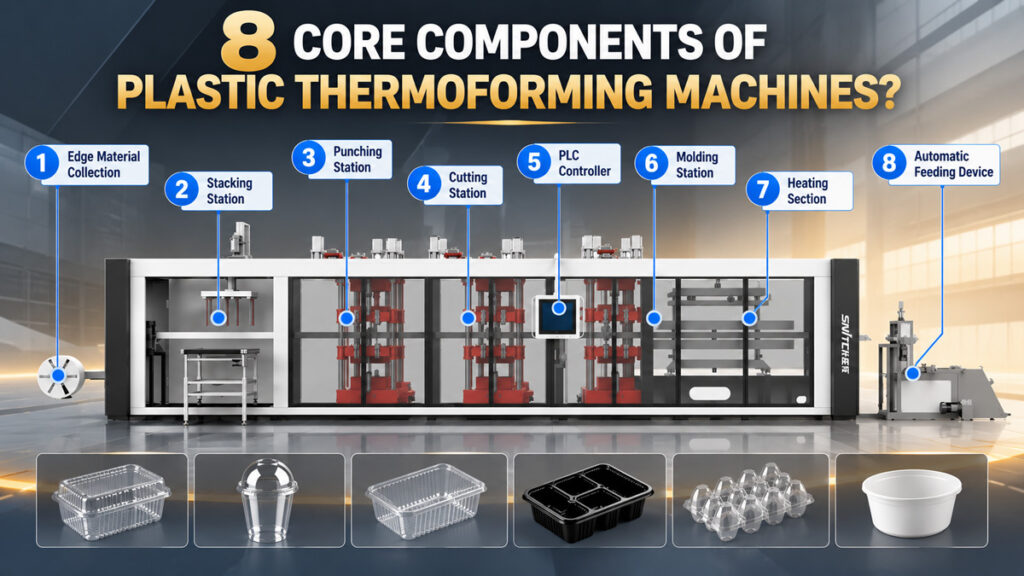
Si vous manipulez une machine de thermoformage plastique pour la première fois (que ce soit en consultant des schémas ou en observant la machine en atelier), le nombre impressionnant de pièces peut sembler déroutant. Cependant, une machine de thermoformage entièrement automatique à 3 stations se compose en réalité de 7 à 8 systèmes principaux, chacun ayant un rôle spécifique et fonctionnant de concert pour mener à bien l'ensemble du processus de production, de l'alimentation en feuilles à l'empilage des produits finis. Cet article présente ces composants principaux un par un, vous permettant de comprendre rapidement leur fonction et leurs interactions, que vous soyez en phase d'évaluation d'un équipement en vue d'un achat ou de formation d'opérateurs.
Pourquoi la compréhension des composants essentiels est importante pour l'achat et la maintenance
Lors du choix d'un équipement, de nombreux acheteurs se concentrent uniquement sur le rendement global et le prix, négligeant ainsi les composants essentiels. Or, la stabilité à long terme de la machine, les coûts de maintenance et l'efficacité du dépannage dépendent fortement de la compréhension du rôle de chaque pièce. Par exemple, si l'épaisseur de la tôle est irrégulière à certains endroits, savoir que cela peut provenir du système de chauffage ou du système de refroidissement permet d'identifier la cause beaucoup plus rapidement, au lieu de supposer une panne générale de la machine.
Composants principaux d'une machine de thermoformage entièrement automatique à 3 stations
Système d'alimentation (mécanisme de déroulement et d'alimentation de la feuille)
Le système d'alimentation déroule la feuille de matériau de façon régulière et l'achemine vers la station de chauffage à un rythme constant. Ce système comprend généralement un dérouleur, un dispositif de contrôle de tension et des chaînes de préhension. La précision du contrôle de tension influe directement sur le positionnement précis de la feuille lors du chauffage et du formage ultérieurs ; une tension instable peut entraîner un déplacement de la feuille et, par conséquent, un formage incorrect en aval.
Système de chauffage (four et éléments chauffants)
Le système de chauffage porte la tôle à une température uniforme, adaptée au formage. Il se compose généralement de fours de chauffage supérieurs et inférieurs, équipés de plaques chauffantes ou de tubes chauffants en quartz. L'uniformité du chauffage est essentielle au bon fonctionnement de ce système : si une zone est insuffisamment chauffée, la qualité du formage à cet endroit s'en trouvera affectée, se traduisant par un formage incomplet ou une épaisseur anormale.
Système de formage (moule à pression positive/négative et station de formage)
Le système de formage est l'élément central d'une machine à trois stations. Utilisant un système de pression positive/négative associé au moule, il étire ou presse la feuille ramollie pour lui donner la forme voulue. Le système de pression positive applique une pression par le haut, tandis que le système de pression négative crée un vide à l'intérieur du moule pour plaquer la feuille et lui donner sa forme. Ensemble, ils permettent d'obtenir des produits à parois fines (comme les gobelets et les couvercles) avec une épaisseur plus homogène et des détails plus précis.
Système de poinçonnage (station de découpe et matrice de découpe)
Le système de poinçonnage sépare les produits formés de la tôle, la matrice de découpe en étant l'élément central. La netteté et la précision de coupe de la matrice déterminent directement la qualité des bords du produit fini ; si une matrice usée n'est pas remplacée ou réaffûtée à temps, elle peut produire des bavures ou ne pas couper proprement (un point que nous avons abordé plus en détail dans notre précédent article sur les pièces d'usure).
Système d'empilage (mécanisme de comptage et d'empilage automatique)
Les machines entièrement automatiques comprennent généralement un système d'empilage après la station de poinçonnage, qui compte automatiquement les produits finis jusqu'à une quantité prédéfinie et les empile soigneusement, réduisant ainsi le tri manuel. La fiabilité du système d'empilage influe directement sur l'efficacité du conditionnement en aval, notamment pour les gobelets et les couvercles qui doivent être empilés avec précision en grande quantité, la précision de l'empilage ayant un impact direct sur la vitesse d'emballage.
Système d'entraînement (servomoteurs et composants pneumatiques)
Le système d'entraînement fournit la puissance nécessaire au fonctionnement de chaque action de la machine. Les machines entièrement automatiques utilisent généralement des servomoteurs, associés à des composants pneumatiques, pour gérer l'ouverture/fermeture du moule, l'alimentation et d'autres opérations. L'avantage des servomoteurs réside dans leur réactivité et leur grande précision de positionnement, permettant ainsi aux stations de chauffage, de formage et de poinçonnage de synchroniser plus précisément leurs cycles et de réduire les temps d'attente entre les stations.
Système de contrôle (PLC et interface homme-machine)
Le système de contrôle est le “ cerveau ” de la machine. Un automate programmable (PLC) coordonne le fonctionnement de chaque station, tandis que les opérateurs paramétrent la température, la pression et les cycles via une interface homme-machine (IHM) tactile. Grâce à sa réactivité et à sa mémoire de paramètres performante, ce système permet à la machine de rappeler rapidement les paramètres prédéfinis lors du changement de produit ou de matériau, réduisant ainsi les temps de changement.
collecte de ferraille
Il s'agit du dernier poste de travail de la machine. Sa fonction est très simple : collecter les chutes issues de la station de découpe afin de faciliter leur recyclage et leur réutilisation.
Comment les composants fonctionnent ensemble : un cycle de production complet
Prenons l'exemple de la production de gobelets en plastique jetables : un cycle de production complet se déroule généralement comme suit : le système d'alimentation introduit la feuille dans le four de chauffage à un rythme constant ; le système de chauffage porte la feuille à une température de ramollissement en quelques secondes ; la feuille passe ensuite à la station de formage, où le système de pression positive/négative et le moule réalisent le formage sous vide en 1 à 2 secondes ; la feuille formée passe à la station de poinçonnage, où la matrice de découpe sépare les gobelets finis ; les gobelets découpés sont automatiquement comptés et empilés par le système d'empilage ; l'ensemble du processus est coordonné par le système de contrôle, le système de refroidissement plaçant simultanément le produit à l'intérieur du moule.
D'après les données recueillies auprès de nos clients, une thermoformeuse automatique 3 stations bien configurée effectue généralement un cycle complet en 3 à 5 secondes environ, la durée exacte dépendant de la taille du produit, de l'épaisseur de la feuille et du nombre d'empreintes. Un retard de réponse d'un seul composant essentiel ralentit le cycle global ; c'est pourquoi la compréhension du rôle de chaque pièce est tout aussi importante pour la gestion quotidienne de la production que pour le dépannage.



