
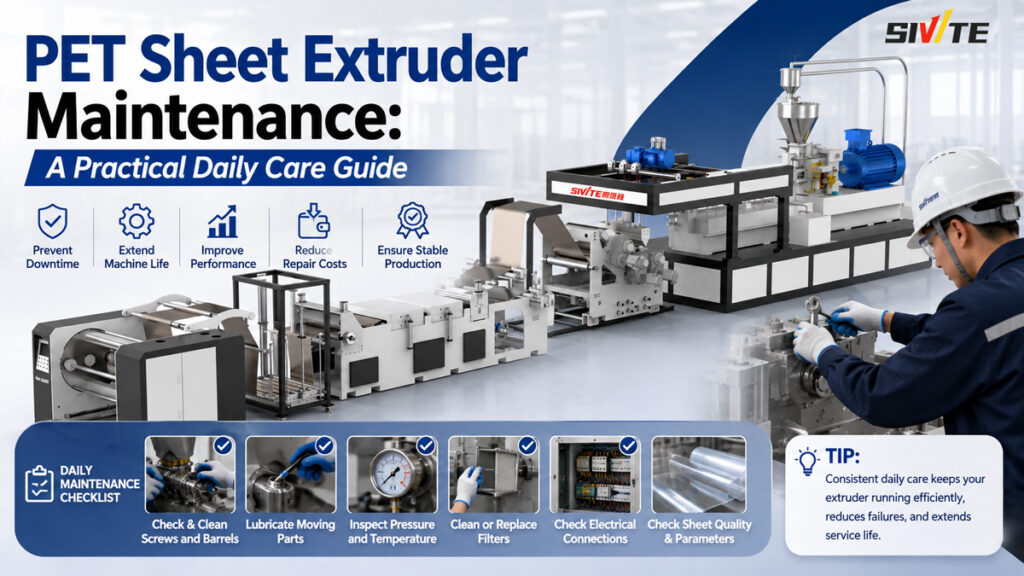
A vida útil real de um Extrusora de chapas de PET não é determinada principalmente pela qualidade de fabricação do equipamento — ela é determinada pela regularidade com que a manutenção diária é realizada. O mesmo modelo de máquina pode funcionar de forma confiável por 8 a 10 anos ou mais em uma fábrica bem conservada, enquanto uma linha mal mantida pode começar a apresentar paradas frequentes, defeitos nas chapas e aumento nos custos de energia em apenas 3 a 5 anos. Este artigo detalha a manutenção da extrusora de chapas de PET em ações concretas que você pode realizar diariamente, semanalmente e mensalmente, ajudando a manter tanto a vida útil do equipamento quanto a qualidade das chapas dentro de um intervalo controlável.
Por que a manutenção diária é mais importante para extrusoras de PET
A extrusão de chapas de PET é um método de processamento contínuo em alta temperatura, com temperaturas de fusão que variam normalmente entre 260 e 280 °C. Equipamentos que operam continuamente sob altas temperaturas e pressões significam que qualquer detalhe negligenciado pode se transformar em um problema maior. Por exemplo, uma tela de filtro parcialmente entupida inicialmente aumenta apenas ligeiramente a pressão da massa fundida — mas, se não for resolvida, pode levar a uma carga anormal no parafuso, superaquecimento do motor e, eventualmente, a uma parada forçada para reparos.
É por isso que a prática mais comum no setor é dividir a manutenção em verificações com frequências diferentes, em vez de esperar que surjam problemas para agir.
Manutenção diária: verificações antes e depois de cada turno
Verificações antes da inicialização
Condição de secagem da matéria-prima: Verifique se o secador está funcionando normalmente e se a umidade do material está abaixo de 50 ppm, para evitar bolhas na massa fundida e extrusão instável causadas pelo excesso de umidade
Temperaturas das zonas de aquecimento: Verifique se todas as zonas de aquecimento do parafuso e a matriz atingiram seus pontos de ajuste. O pré-aquecimento normal geralmente leva de 1,5 a 2 horas — pular o pré-aquecimento e iniciar a operação a frio é uma das causas mais comuns de desgaste prematuro do parafuso
Nível de óleo do sistema de lubrificação: Verifique se a caixa de engrenagens e os compartimentos dos rolamentos estão dentro da faixa normal de nível de óleo
Verificações durante e após a operação
Fique atento ao manômetro de pressão de fusão: a pressão deve permanecer relativamente estável durante a operação normal. Um aumento constante e gradual geralmente indica que a tela do filtro está começando a entupir e pode precisar ser substituída
Remova os resíduos de material do cilindro e da matriz ao desligar a máquina: isso evita que o material se degrade durante um tempo de permanência prolongado em alta temperatura e forme depósitos carbonizados difíceis de remover — o acúmulo ao longo do tempo afeta a limpeza da produção futura de chapas
Manutenção semanal: itens frequentemente negligenciados, mas com impacto enorme
Isso inclui verificar a tensão da correia da caixa de engrenagens, os parafusos de acoplamento e se as juntas do flange do cilindro apresentam sinais de desgaste ou vazamento. Uma junta deteriorada não apenas aumenta o risco de vazamento da massa fundida — como também pode permitir a entrada de ar no trajeto do fluxo da massa fundida, criando defeitos em forma de bolhas na chapa.
Manutenção semanal: itens frequentemente negligenciados, mas com impacto enorme
1. Substituição ou limpeza da tela do filtro
Este é o item mais subestimado, mas com impacto mais direto, desta lista. A função da tela do filtro de material fundido é reter contaminantes e partículas não fundidas. Com o tempo, a malha vai se entupindo gradualmente, fazendo com que a pressão do material fundido continue aumentando. Se não for resolvido, isso pode resultar em problemas que vão desde a redução da limpeza da chapa até carga excessiva no parafuso, desligamentos do motor ou até mesmo danos ao próprio corpo do filtro.
Recomendações gerais:
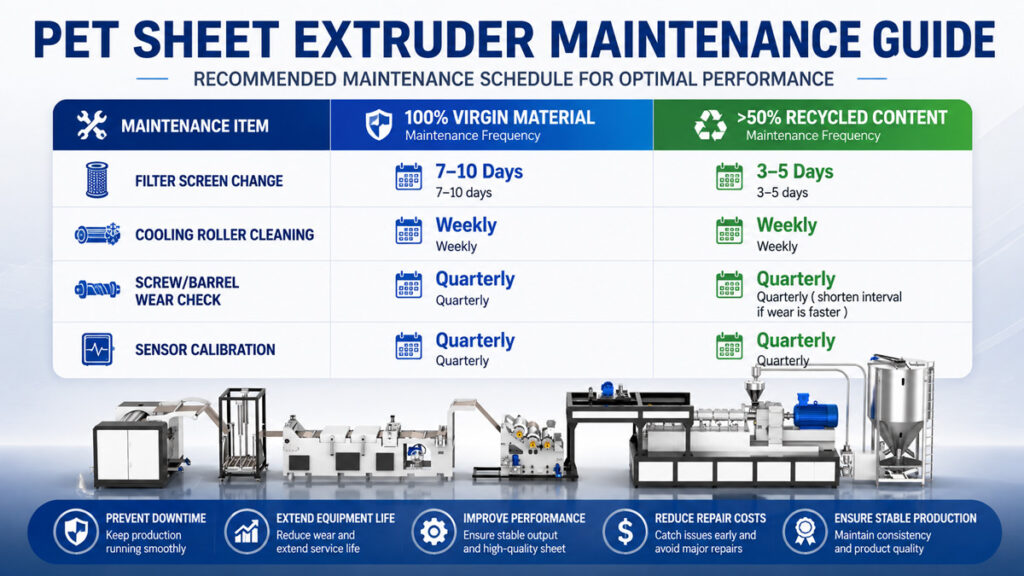
Ao processar material virgem 100%, as telas de filtragem geralmente podem ser trocadas a cada 7 a 10 dias
Ao processar material reciclado (especialmente quando o teor de material reciclado é superior a 50%), os níveis de contaminação são muito mais elevados; por isso, recomendamos reduzir o ciclo para 3 a 5 dias, com ajuste dinâmico com base na taxa real de aumento da pressão
Se o seu equipamento estiver equipado com um trocador automático de tela, você pode definir um limite de pressão para acionar as trocas automaticamente, reduzindo erros de julgamento humano e evitando interrupções na produção causadas por atrasos na troca das telas.
2. Inspeção das superfícies dos rolos de resfriamento e do sistema de medição de espessura
Arranhões ou acúmulo de resíduos nas superfícies dos rolos de resfriamento se refletem diretamente na redução do brilho da superfície da chapa. Recomendamos limpar os rolos semanalmente com um produto de limpeza específico, evitando o uso de ferramentas metálicas que possam causar arranhões. Verifique também se o sensor do medidor de espessura online está limpo e devidamente calibrado — recalibre-o caso as leituras apresentem desvio superior a ±3%.
3. Verificação dos componentes e vedações do sistema de transmissão
Isso inclui verificar a tensão da correia da caixa de engrenagens, os parafusos de acoplamento e se as juntas do flange do cilindro apresentam sinais de desgaste ou vazamento. Uma junta deteriorada não apenas aumenta o risco de vazamento da massa fundida — como também pode permitir a entrada de ar no trajeto do fluxo da massa fundida, criando defeitos em forma de bolhas na chapa.
Tabela de referência de intervalos de manutenção
Os intervalos acima são pontos de referência gerais do setor. A frequência real deve ser ajustada dinamicamente com base nos níveis reais de contaminação, nas horas de operação dos equipamentos e nos dados de tendência de pressão.
Manutenção mensal e trimestral: verificações detalhadas para garantir a estabilidade a longo prazo
Inspeção do desgaste do parafuso e do cilindro:
A folga entre o parafuso e o cilindro aumenta gradualmente com o uso. Uma folga excessiva causa maior refluxo de material, reduzindo diretamente a produção e aumentando o consumo de energia. Recomendamos a medição trimestral do desgaste do diâmetro externo do parafuso e do diâmetro interno do cilindro, utilizando ferramentas adequadas. Em condições normais de desgaste, os parafusos duplos duram normalmente cerca de 4 a 6 anos, dependendo do nível de contaminação e da dureza do material processado.
Sistema elétrico e calibração de sensores:
Isso inclui verificar a limpeza e o funcionamento adequado dos módulos de controle de temperatura, dos sensores de pressão e dos ventiladores de resfriamento do inversor. Os sensores podem apresentar desvios com o uso prolongado; por isso, recomendamos uma calibração completa a cada trimestre para evitar erros na avaliação dos parâmetros do processo decorrentes de leituras imprecisas de temperatura ou pressão.



