
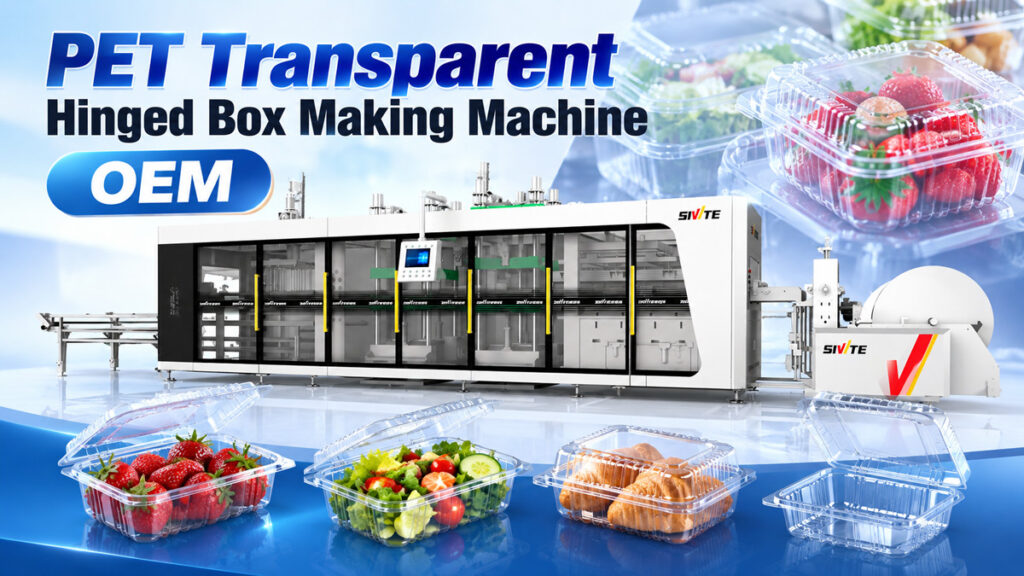
Прозрачные упаковочные коробки с откидной крышкой, которые вы видите для фруктов и выпечки, имеют правильное название — коробки с шарнирным креплением — известные своей высокой прозрачностью и крышкой, которая остается соединенной с основанием, открываясь и закрываясь путем складывания вдоль шарнира. Как их производят в больших количествах? Ответ кроется в следующем: Станок для изготовления коробок с откидными дверями — а именно, положительное/отрицательное давление Машина для термоформования с 3 рабочими позициями. В этой статье подробно рассматривается производственный процесс изготовления прозрачных коробок с откидными дверцами, необходимые для этого возможности оборудования и фактическая эффективность его работы.
Распространенные сырьевые материалы для коробок с откидными дверями
Большинство прозрачных коробок с откидной крышкой, представленных на рынке, изготавливаются из ПЭТ-листа, ценимого за высокую прозрачность и прочную механическую структуру, что делает его наиболее распространенным выбором для коробок с фруктами и пирожными. Некоторые производители также используют высокопрозрачный полипропиленовый лист, который лучше выдерживает низкие температуры и подходит для коробок, которые должны выдерживать хранение в холодильных камерах. Оба материала могут обрабатываться на одном и том же оборудовании, требуется лишь регулировка температуры нагрева и параметров формования.
Технологический процесс производства прозрачных коробок с откидными дверями.
Производственный процесс также включает три непрерывных этапа — нагрев, формование под положительным/отрицательным давлением и штамповку и штабелирование, — но для коробок с откидными дверцами требуется более точная формовка, чем для обычных контейнеров, особенно в области сгиба шарнира и конструкции защелки.
Шаг 1: Нагревание и размягчение листа
Лист ПЭТ или полипропилена высокой прозрачности сначала поступает в нагревательную печь, где верхний и нижний нагревательные элементы равномерно нагревают его до температуры размягчения. Поскольку для коробок с откидной крышкой требуется чрезвычайно высокая прозрачность, равномерность нагрева напрямую определяет, появятся ли после формовки следы в виде «водяной ряби» — волнообразный оптический дефект, вызванный неравномерным локальным нагревом. В областях, нагреваемых неравномерно, после охлаждения заметно снижается светопропускание, что напрямую ухудшает внешний вид изделия.
Шаг 2: Закрытие и формовка пресс-формы под положительным/отрицательным давлением
Размягченный лист перемещается на формовочную станцию, где форма закрывается сверху и снизу — положительное давление активно давит сверху, а вакуум втягивает снизу, — вдавливая лист в цельную конструкцию основания, линии сгиба шарнира и крышки. Толщина листа в месте сгиба шарнира должна быть равномерной и достаточно гибкой, чтобы выдерживать многократное открывание и закрывание без растрескивания, а край защелки между крышкой и основанием должен иметь строгую точность размеров, чтобы надежно оставаться закрытым без ослабления. Только “тягово-толкающее” действие положительного/отрицательного давления может полностью растянуть лист, заполнив эти тонкие детали шарнира, избегая локального истончения, которое приводит к разрушению шарнира.
Шаг 3: Пробивка отверстий, разделение и автоматическая укладка в стопку.
Сформированные коробки с шарнирами на этом этапе все еще прикреплены к листу. Станция перфорации использует режущий штамп для точного разделения каждой отдельной коробки, сохраняя при этом целостность линии сгиба шарнира, а разделенные коробки автоматически подсчитываются и аккуратно укладываются в стопки системой штабелирования, сразу же отправляясь на упаковку — без необходимости ручной перестановки на каком-либо этапе процесса.
Одна машина производит широкий ассортимент упаковочных коробок с откидной крышкой.
Преимущество 3-позиционной термоформовочной машины с положительным/отрицательным давлением заключается в том, что для производства коробок с откидной крышкой различных размеров и назначений достаточно просто переключиться на другую пресс-форму, что позволяет удовлетворить широкий спектр потребностей в упаковке, характерных для фруктовой и пищевой промышленности.
● Контейнеры для фруктов с откидной крышкой, рассчитанные на одну порцию: Прозрачная упаковка для демонстрации отдельных порций ягод и мелких фруктов.
● Многосекционные коробки с откидными дверцами: С внутренними перегородками, используется для упаковки фруктовых ассорти или фруктовых тарелок с соусом для макания.
● Коробки для тортов и выпечки с откидной крышкой: Углубленный корпус с внутренними опорными ребрами, предотвращающими смещение продуктов во время транспортировки.
● Коробки с откидной крышкой для салатов и легких закусок: С плоской широкой крышкой, размер которой позволяет разместить столовые приборы рядом с едой.
Независимо от изменений в области применения продукта, саму машину заменять не нужно — необходимо лишь регулировать параметры формовочной формы и нагрева, что существенно снижает инвестиции в оборудование для производителей, работающих с различными типами упаковки.
Справочник по эффективности производства
Хорошо сконфигурированная трехпозиционная термоформовочная машина с положительным/отрицательным давлением обычно достигает скорости формования 35-50 циклов в минуту при обработке коробок из ПЭТ или высокопрозрачного полипропилена с откидной крышкой. При использовании многогнездной пресс-формы производительность может достигать примерно 10 000-20 000 коробок в час, в зависимости от размера коробки и количества ячеек. Весь процесс полностью автоматизирован, от нагрева до укладки, и для упаковки в конце линии обычно требуется всего один работник, что значительно снижает трудозатраты по сравнению с ручной, поэтапной настройкой производства.



