
Birçok alıcının ilk kez göz attığı şey PET levha ekstrüzyonu Ekipmanlara baktıklarında, farklı üreticilerin PET levha ekstrüderlerinin dıştan oldukça benzer göründüğünü fark ederler — silindir, kalıp ve soğutma silindiri düzeni hemen hemen aynı görünür. Ancak iç kısımdaki temel bileşen olan PET levha ekstrüzyon vidasına baktığınızda, hepsi ’PET levha“ olmasına rağmen, saf PET, RPET, CPET ve PETG mobilya kalıplama levhaları için vida L/D oranı tasarımının tamamen farklı olduğunu göreceksiniz. Bu, üreticilerin keyfi bir tasarım tercihi değildir; bunun nedeni, her malzemenin farklı fiziksel özelliklere sahip olması ve ekstrüderin, bitmiş levhada kristal noktaların, yetersiz tokluk, sararma ve mat yüzeylerin oluşmasını önlemek için eriyik ekstrüzyonu sırasında sıcaklık profilini ve malzemenin kalma süresini hassas bir şekilde kontrol etmesi gerektiğidir.
Vida L/D Oranı Nedir ve Ekstrüzyon Kalitesini Neden Belirler?
Vida L/D oranı, bir vidanın etkin çalışma uzunluğu ile çapı arasındaki oranı ifade eder — örneğin, 90 mm çapında ve 3600 mm etkin uzunluğa sahip bir vidanın L/D oranı 40:1’dir. Bu sayı basit bir geometrik parametre gibi görünebilir, ancak malzemenin vida içinde ne kadar süreyle ısıtılacağını, kesileceğini ve karıştırılacağını ve vidanın kaç bağımsız sıcaklık kontrol bölgesine bölünebileceğini doğrudan belirler — buna genellikle kalma süresi ve segmentli sıcaklık kontrol hassasiyeti diyoruz.
Daha yüksek bir L/D oranı, genellikle vidanın daha fazla ısıtma ve plastikleştirme bölgesine bölünmesini sağlar; böylece her bir bölgedeki kesme yoğunluğu ve sıcaklık artışı daha yumuşak ve daha kontrol edilebilir hale gelir. Daha küçük bir L/D oranı, plastikleştirmeyi daha az sayıda bölgeye yoğunlaştırarak daha yüksek verimlilik sağlar; ancak malzemenin plastikleştirilmesi doğası gereği daha zorsa veya daha fazla kirlenme içeriyorsa, bu durum plastikleştirmenin eksik kalmasına veya bölgesel aşırı kesmeye yol açabilir. İşte tam da bu nedenle, vida tasarımları arasında belirgin farklılıklar görülür. PET levha ekstrüderleri Farklı malzemelerin işlenmesi — temel amaç, her malzemenin fiziksel özelliklerine en uygun L/D oranını ve bölümlere ayrılmış sıcaklık kontrol şemasını kullanarak, aynı zamanda plastikleşme kalitesini ve termal kararlılığı kontrol etmektir.
Yetersiz Kontrollü Bekleme Süresi Nedeniyle Hangi Sac Kusurları Ortaya Çıkar?
Eksik Plastikleşme: Kristalize Noktalar
Vida L/D oranı, malzemenin plastikleşme zorluğuna uymazsa veya bölümlere ayrılmış sıcaklık kontrol tasarımı yetersiz kalırsa, PET peletlerinde işleme sırasında tam olarak erimemiş yerel bölgeler oluşabilir. Bu erimemiş parçacıklar, levha soğuduğunda gözle görülür kristal lekeler oluşturur; bu sadece bir görünüm sorunu olmakla kalmaz, aynı zamanda levhanın genel mekanik mukavemetini azaltan bir gerilme yoğunlaşma noktasıdır.
Kontrolsüz Isıl İşlem Geçmişi: Sararma, Dayanıklılık Kaybı, Mat Yüzey
Buna karşılık, bölgelere ayrılmış sıcaklık kontrolü ve kesme yoğunluğu, malzemenin termal duyarlılığına hassas bir şekilde ayarlanmazsa ve malzeme, yerel bir yüksek sıcaklık bölgesinde çok uzun süre kalırsa veya aşırı kesime maruz kalırsa, PET termal bozulmaya uğrar — bu durum sararma, moleküler zincir kopması nedeniyle dayanıklılıkta azalma ve gözle görülür derecede matlaşan bir yüzey olarak ortaya çıkar. PET, termal geçmişe karşı oldukça hassas bir polyester malzemedir ve yaklaşık 270°C'nin üzerindeki yerel kalma sürelerinde bozulma önemli ölçüde hızlanır.
Çünkü bu iki kusur türü, birbirine zıt sorunlara karşılık gelir — “yetersiz plastikleşme” ile “kontrol dışı kalan yerel ısıl geçmiş” — vida L/D oranı ve bölge tasarımı, kararı “daha uzun her zaman daha güvenlidir” veya “daha kısa her zaman daha güvenlidir” gibi tek bir boyuta indirgemek yerine, her bir malzemenin erime davranışına tam olarak uyarlanmalıdır.”
SIVITE’nin Vida L/D Oranı Parametreleri: On Yılı Aşan Test Deneyimine Dayalı
PET levha ekstrüzyon vidası tasarımında uzmanlaşmış bir üretici olarak, SIVITE levha ekstrüder üreticisi, son on yılı aşkın bir süredir saf PET/APET, RPET, CPET ve PETG malzemeleri üzerinde kapsamlı gerçek ortam testleri gerçekleştirmiş ve en istikrarlı levha kalitesini sağlayan bir dizi L/D oranı parametresine kademeli olarak ulaşmıştır. Bu rakamlar teorik hesaplamalar değildir; gerçek üretim verileriyle defalarca doğrulanmasının sonucudur:
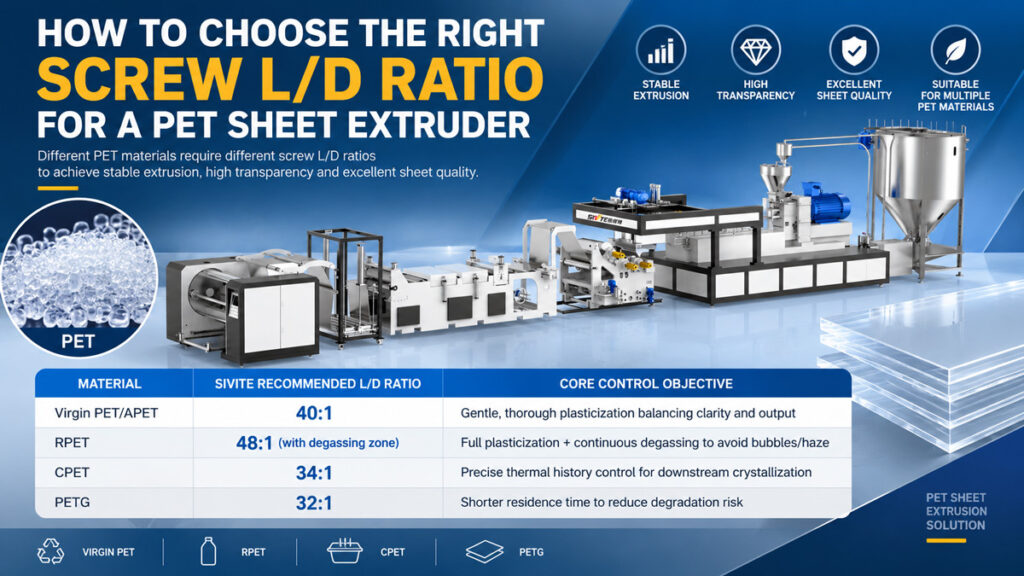
1. İşlenmemiş PET/APET: L/D oranı 40:1
İşlenmemiş PET veya APET peletleri, homojen fiziksel özelliklere ve düşük nem ve kirlilik seviyelerine sahiptir. SIVITE, 40:1’lik bir L/D oranı kullanır; daha fazla sayıda bölümlere ayrılmış sıcaklık kontrol bölgeleri sayesinde daha nazik ve daha kapsamlı bir plastikleştirme süreci sağlanır — bu sayede levhanın şeffaflığı ve parlaklığı korunurken istikrarlı bir üretim elde edilir.
2. RPET: L/D oranı 48:1 (gaz giderme bölgesi ile)
Geri dönüştürülmüş PET (RPET), daha yüksek nem, kirlilik ve IV dalgalanması içerir; bu da plastikleştirme işlemini belirgin şekilde zorlaştırır — ayrıca ekstrüzyon sırasında nemin ve düşük moleküler ağırlıklı uçucu maddelerin giderilmesini gerektirir. SIVITE, RPET için 48:1'lik bir L/D oranı kullanır ve entegre özel bir vakumlu gaz giderme bölgesi sayesinde, levhada kabarcık ve bulanıklık kusurlarını önlemek için uçucu maddeleri sürekli olarak tahliye ederken kapsamlı bir plastikleştirme sağlar.
3. CPET: Uzunluk/Çap oranı 34:1
CPET (kristalleştirilmiş PET), esas olarak ısıya dayanıklı gıda tepsileri ve fırında kullanılabilen kaplar için kullanılır. Bu malzemenin ayırt edici özelliği, bitmiş levhanın mikrodalga veya fırın ısısına dayanabilmesi için kontrollü bir kristallik derecesine sahip olması gerekliliğidir. SIVITE, CPET için 34:1'lik bir L/D oranı kullanır ve bunu daha hassas segmentli sıcaklık kontrolüyle birleştirir; böylece eriyik, ardından gelen kontrollü kristalleşme aşamasına uygun bir termal durumda vidadan çıkar ve istikrarlı kristalleşme için aşırı ya da yetersiz olan termal geçmişlerden kaçınılır.
4. PETG: L/D oranı 32:1
PETG (glikol ile modifiye edilmiş PET), moleküler yapısında bir kopolimer birimi barındırır; bu da ona nispeten daha düşük termal kararlılık kazandırır ve genellikle standart PET’ten 20-30 °C daha düşük sıcaklıklarda işlenir — çok uzun süre çalıştırılması kolayca termal bozunmaya yol açar. SIVITE, PETG için 32:1'lik bir L/D oranı kullanır; bu sayede nispeten daha kısa plastikleştirme mesafesini daha düşük işleme sıcaklıklarıyla birleştirerek, yüksek sıcaklık bölgelerindeki kalma süresini daha sıkı bir şekilde kontrol eder. Bu parametre, PETG mobilya kalıp levhalarına ilişkin kapsamlı gerçek üretim verileriyle doğrulanmış ve sabitlenmiştir; böylece termal bozulma riski güvenilir bir şekilde azaltılırken, tam plastikleşme yine de sağlanmaktadır.
Yukarıdaki rakamlar, on yılı aşkın bir süredir toplanan gerçek test verilerinden derlenen ve SIVITE tarafından önerilen parametrelerdir. Gerçek L/D oranı, ilgili ekipmanın üretim kapasitesi, hammaddenin IV değeri ve sonraki şekillendirme aşamalarındaki gereksinimlere göre daha da hassas bir şekilde ayarlanmalıdır.
Satın Alma Rehberi: Vida L/D Oranını Kesinleştirmeden Önce Sorulması Gereken Sorular
● Başlıca hammaddeniz nedir? İşlenmemiş, geri dönüştürülmüş mü, yoksa bir karışım mı — ve hangi oranda — zira bu, plastikleştirme zorluğunu ve gaz giderme gereksinimlerini belirler
● CPET veya PETG gibi özel malzemeler üretme planınız var mı? Gelecekte aynı üretim hattında birden fazla malzemenin işlenmesi gerekecekse, vidanın modüler olarak ayarlanıp ayarlanamayacağını veya birden fazla vida setine ihtiyaç duyulup duyulmayacağını önceden üreticiye teyit edin
● Levhaların görünümü ve mekanik özelliklerine ilişkin gereksinimleriniz ne kadar katıdır? Şeffaflık, parlaklık ve dayanıklılık konusundaki gereksinimler ne kadar yüksekse, L/D oranı ve segmentli sıcaklık kontrolünün o kadar hassas bir şekilde uyumlu hale getirilmesi gerekir



