
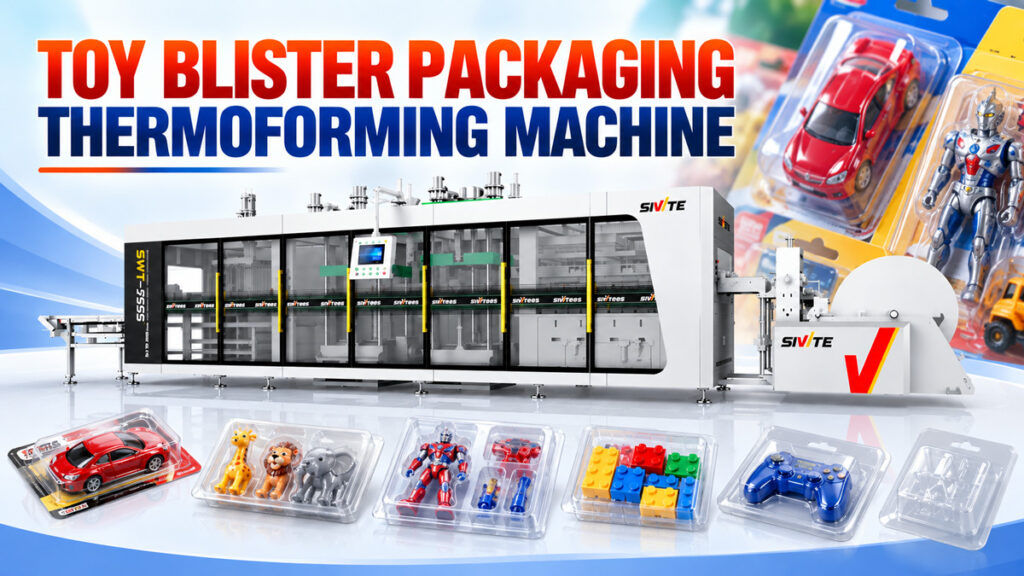
Süpermarketlerde ve e-ticaret depolarında oyuncakları karton destek kartlarına sabitleyen şeffaf plastik ambalajlar iki amaca hizmet eder: çekici perakende teşhir ve nakliye sırasında kayma veya hasardan koruma. Bu ambalajlar toplu olarak nasıl üretiliyor? Cevap, Oyuncak Ambalaj Termoform Makinesi'nde, özellikle de pozitif/negatif basınçlı bir makinede. 3 istasyonlu ısı kalıplama makinesi. Bu makale, oyuncak ambalajlarının üretim sürecini, ekipmanın ihtiyaç duyduğu özellikleri ve gerçek üretim verimliliğini ayrıntılı olarak ele almaktadır.
Oyuncak blister ambalajı için yaygın hammaddeler
Oyuncak blister ambalajlarında genellikle üç malzeme kullanılır: PET, PS ve PVC. PET, yüksek şeffaflığı ve daha iyi çevresel profiliyle günümüzde ana akım ikame malzeme haline gelmiştir. PVC, iyi esnekliği ve ince şekillendirme detaylarında güçlü performansı ile karmaşık şekilli oyuncak blister ambalajlarında hala yaygın olarak kullanılmaktadır. PS, nispeten daha düşük maliyetle daha iyi sertlik sunar ve daha fazla yapısal mukavemete ihtiyaç duyan daha büyük oyuncak ambalajları için uygundur. Her üç malzeme de aynı makinede işlenebilir, sadece ısıtma sıcaklığı ve şekillendirme parametrelerinin ayarlanması gerekir.
Oyuncak Blister Ambalajının Üretim Süreci
Üretim süreci, ısıtma, pozitif/negatif basınçla şekillendirme ve delme-istifleme olmak üzere üç ardışık aşamadan oluşur; oyuncak blister ambalajlarının şekilleri genellikle sıradan ambalajlardan çok daha karmaşıktır ve daha yüksek esneme homojenliği gerektirir.
Adım 1: Çarşafı Isıtma ve Yumuşatma
PET, PS veya PVC levha önce ısıtma fırınına girer ve burada üst ve alt ısıtma elemanları tarafından eşit şekilde yumuşama sıcaklığına kadar ısıtılır. Oyuncak şekilleri oldukça çeşitlidir ve kabarcıklar genellikle farklı derinlikte konturlar içerir (örneğin bir bebeğin uzuvları veya bir aracın dış hatları). Eşitsiz ısıtma, daha derin bölümlerde yetersiz gerilmeye neden olarak bu bölgelerde ince duvarlara veya eksik şekillenmeye yol açar.
Adım 2: Pozitif/Negatif Basınçla Kalıp Kapatma ve Şekillendirme
Yumuşatılmış levha, kalıplama istasyonuna taşınır ve burada kalıp yukarıdan ve aşağıdan kapanır; pozitif basınç yukarıdan aktif olarak iterken, vakum aynı anda aşağıdan çeker ve levhayı oyuncağın hatlarını saran üç boyutlu bir yapıya tam olarak gerer; kenardaki sızdırmazlık flanşı (blisteri arka karta yapıştırmak için kullanılır) aynı adımda oluşturulur. Bu sızdırmazlık flanşının, yüksek frekanslı kaynak veya ısı yalıtımından sonra güvenli bir şekilde kapalı kalması, nakliye veya perakende teşhir sırasında çatlamayı veya gevşemeyi önlemesi için kartla tam olarak eşleşmesi gerekir. Pozitif/negatif basıncın "itme ve çekme" hareketi, levhanın karmaşık, farklı derinlikteki şekillerde bile eşit şekilde gerilmesini sağlar ve vakumla şekillendirmeden çok daha iyi performans gösterir; bu da net, iyi tanımlanmış ve güvenli bir şekilde kapatılmış blisterler üretmede önemli bir faktördür.
3. Adım: Delme, Ayırma ve Otomatik İstifleme
Oluşturulan blisterler bu aşamada hala levhaya yapışıktır. Delme istasyonu, her bir blisteri hassas bir şekilde ayırmak için bir kesme kalıbı kullanır ve ayrılan blisterler otomatik olarak sayılır ve istifleme sistemi tarafından düzgün bir şekilde istiflenerek doğrudan ambalaja taşınır; bu süreçte hiçbir yerde manuel aktarım gerekmez.
Tek bir makine, çeşitli şekil ve boyutlarda oyuncak ambalajları üretiyor.
3 istasyonlu pozitif/negatif basınçlı termoform makinesinin avantajı, farklı şekil ve boyutlarda blister ambalaj üretmek için sadece farklı bir kalıba geçmenin yeterli olmasıdır. Oyuncak ürünleri son derece çeşitlilik gösterse de, yaygın blister ambalaj türleri şunlardır:
● Figür ve oyuncak bebek şeklinde ambalajlar: İnsan benzeri bir silüete sahip, belirgin derinlik varyasyonları içeren konturlu.
● Araç ve model ambalajları: Tekerlekleri ve gövde detaylarını sabitlemek için konturlu girintiler.
● Çok bölmeli oyuncak ambalajları: Birden fazla aksesuar içeren setler için kullanılan, birkaç küçük bölüme ayrılmış tek bir blister ambalaj.
● Düz asma tırnaklı blister ambalajlar: Üst kısmında asma deliği bulunan, nispeten basit bir yapı; askı kancalı perakende teşhir için uygundur.
Şeklin nasıl değiştiğine bakılmaksızın, makinenin kendisinin değiştirilmesine gerek yoktur; sadece şekillendirme kalıbının ayarlanması yeterlidir, bu da birden fazla oyuncak blister spesifikasyonu kullanan üreticiler için ekipman yatırımını önemli ölçüde azaltır.
Üretim Verimliliği Referansı
İyi yapılandırılmış pozitif/negatif basınçlı 3 istasyonlu bir termoform makinesi, oyuncak blister ambalajlarını işlerken tipik olarak dakikada 25-40 döngü hızına ulaşır (karmaşık, değişken derinlikteki şekiller nedeniyle daha basit ince duvarlı kaplara göre daha yavaştır). Çoklu boşluklu bir kalıpla, blister boyutuna ve şekil karmaşıklığına bağlı olarak saatlik üretim yaklaşık 3.000-8.000 blistere ulaşabilir. Isıtmadan istiflemeye kadar tüm süreç tamamen otomatiktir ve bir makine genellikle hat sonu paketleme için yalnızca tek bir işçiye ihtiyaç duyar; bu da manuel, adım adım üretim kurulumuna kıyasla işçilik maliyetini önemli ölçüde azaltır.



