

Pour les fabricants mondiaux d'emballages, le choix d'un moule de thermoformage en plastique adapté est tout aussi crucial que celui de la machine de thermoformage elle-même. Le moule entre en contact direct avec la feuille de plastique chauffée et détermine ainsi la finition de surface du produit, ses tolérances dimensionnelles, les temps de cycle et sa durée de vie globale.
Examinons en détail tout ce que vous devez savoir sur les moules de thermoformage du plastique, notamment les différents types de moules, comment les adapter aux différentes machines et quels matériaux conviennent le mieux à vos besoins de production.
De quels matériaux sont composés les moules de thermoformage ?
Le choix des matériaux pour les moules est un sujet passionnant. Différents matériaux sont adaptés à des échelles de production, des exigences de précision et des budgets variés. Vous trouverez ci-dessous les trois types de moules les plus courants :
1. Moules en aluminium — Norme industrielle
Les moules en aluminium sont désormais le matériau de prédilection pour les opérations professionnelles de thermoformage. Ils offrent une grande rapidité de formage, une haute précision et une longue durée de vie, autant d'atouts qui contribuent à une production stable et homogène. Parmi les raisons expliquant la prédominance des moules en aluminium, on peut citer :
Durabilité : les moules en aluminium peuvent supporter plus de 100 000 cycles de formage, ce qui les rend parfaits pour la production en série.
Précision : L'aluminium peut être usiné par commande numérique (CNC) pour obtenir une précision dimensionnelle exceptionnelle et des états de surface aussi fins que Ra ≤ 0,2 μm (finition miroir), ce qui en fait un matériau idéal pour la fabrication de produits transparents tels que les récipients alimentaires.
2. Moules en cuivre électroplaqué — Un choix de milieu de gamme
La fabrication des moules en cuivre commence par la réalisation d'un moule maître en plâtre, sur lequel est déposée par galvanoplastie une couche de cuivre. Ce procédé renforce la solidité de la surface et améliore la résistance à l'usure.
Caractéristiques principales :
Coût : modéré (inférieur à celui des moules en aluminium, supérieur à celui des moules en plâtre)
Délai de production : généralement 5 à 7 jours par moule
Durée de vie : environ 100 000 unités
Qualité de surface : bonne, bien que la précision soit inférieure à celle des moules en aluminium
Applications adaptées : production à moyenne échelle — situations dans lesquelles l'utilisation de moules en aluminium coûteux n'est pas justifiée, mais où les moules en plâtre ne permettent pas de répondre aux exigences de durabilité.
3. Les moules en plâtre — généralement utilisés uniquement pour le prototypage.
Les moules en plâtre sont fabriqués en mélangeant de la poudre de plâtre avec de l'eau, puis en versant le mélange dans un cadre de moulage. Ils durcissent par déshydratation et peuvent être façonnés et finis à la main.
Caractéristiques principales :
Coût : très faible
Délai de production : 1 à 3 jours (dans le meilleur des cas)
Durée de vie : très courte — limitée à quelques centaines de cycles de moulage tout au plus
Précision : finition de surface rugueuse ; l'écart dimensionnel est d'environ ± 2 mm par rapport aux valeurs nominales de conception
Applications : prototypage et validation d'échantillons — ne convient pas à la production en série
La principale limite des moules en plâtre réside dans leur fragilité. Dans des conditions de fonctionnement à haute température, la surface du moule peut devenir rugueuse, se déformer, voire se fissurer. Les moules en plâtre peinent souvent à donner des résultats optimaux pour les produits présentant des géométries complexes ou nécessitant un emboutissage profond.
Comment le type de machine influe sur le choix du moule
Les différentes machines de thermoformage imposent des exigences différentes aux moules. Voyons cela en détail, par type de machine.
Machines de thermoformage à pression positive et négative à 1,3 poste et à 4 postes
Il s'agit des machines les plus sophistiquées du marché. Elles combinent l'aspiration sous vide (pression négative) et la pression d'air positive pour former des géométries complexes avec un excellent contrôle de l'épaisseur des parois.
Exigences relatives aux moules pour les machines à pression positive-négative :
Forces de serrage élevées : la combinaison de la pression positive et négative exerce une force plus importante sur le moule. Il est fortement recommandé d'utiliser des moules en aluminium plutôt qu'en cuivre ou en plâtre, qui risquent de se déformer sous la pression.
Durée de vie prolongée : ces machines fonctionnent généralement à une cadence de 25 à 50 cycles par minute, voire plus, 24 heures sur 24, 7 jours sur 7. La durée de vie des moules a une incidence directe sur la disponibilité de la production. Les alliages d’aluminium (tels que l’aluminium traité T6) peuvent supporter plus d’un million de cycles à condition de bénéficier d’un entretien adéquat.
Exigences en matière de finition de surface : le formage par pression positive-négative permet d'obtenir des détails plus fins que le formage sous vide seul. L'usinabilité de l'aluminium permet d'obtenir des finitions miroir et des textures de surface complexes que d'autres matériaux ne peuvent égaler.
Précision d'ajustage : ces machines utilisent souvent des postes de moulage indépendants (formage, découpe, poinçonnage) avec une précision de synchronisation pouvant atteindre ±0,02 mm. Les moules en aluminium peuvent être usinés selon ces tolérances ; ce n'est pas le cas du cuivre et du plâtre.
2. Machines de thermoformage à pression négative (sous vide) à plusieurs stations
Par rapport aux modèles à pression positive et négative, cette machine de thermoformage à pression négative multi-stations se distingue également par une conception multi-stations intégrée et entièrement automatisée. Cependant, son procédé de formage — qui utilise le formage sous vide à pression négative — est similaire à celui des machines servo à grande vitesse, offrant une plus grande polyvalence dans le choix des moules ; elle est compatible avec pratiquement tous les types de moules, y compris ceux en cuivre, en aluminium et en plâtre. Elle est particulièrement bien adaptée aux commandes impliquant des spécifications de produits variées et de petits lots, car elle permet de réduire les coûts de fabrication des moules tout en offrant un rendement élevé et des économies de main-d’œuvre comparables à celles des modèles à pression positive et négative.
3. Machines de thermoformage à grande vitesse à poste unique
Les machines à poste unique sont plus simples et plus polyvalentes. La tôle est serrée sur ses quatre bords, chauffée, formée puis retirée au même endroit.
Exigences relatives aux moules pour les machines à poste unique :
Exigences de pression réduites : comme les machines à station unique utilisent généralement un procédé de formage par aspiration uniquement, les moules n'ont pas besoin de résister à des pressions positives élevées. Cela signifie que des moules en plâtre et en bois peuvent être utilisés pour le prototypage sur ces machines.
Choix de matériaux flexible : les machines à poste unique peuvent traiter n'importe quel matériau thermoplastique moulable, ce qui les rend idéales pour la production en petites séries, où l'utilisation de moules en aluminium peut ne pas être rentable.
Coût unitaire des moules réduit : la vitesse de cycle plus lente (généralement entre 10 et 40 cycles par minute) entraîne une usure moindre des moules par équipe ; vous pouvez donc éventuellement utiliser des matériaux moins coûteux pour les petites séries.
Comment choisir le moule adapté à une machine de thermoformage du plastique
Voici un cadre décisionnel pour vous aider à faire votre choix :
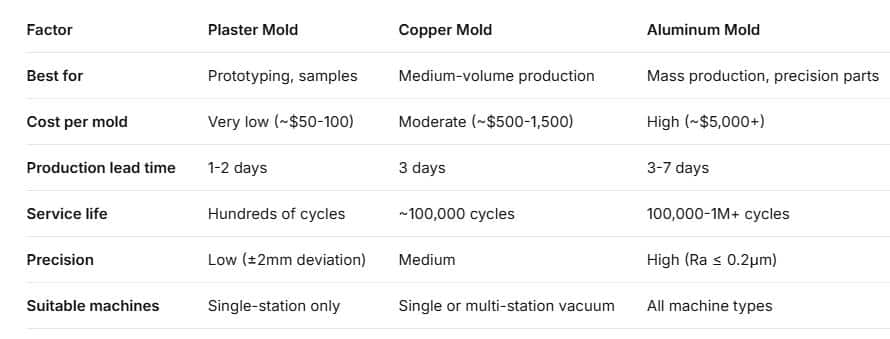
Recommandations du fabricant
De nombreux nouveaux clients ont utilisé cette approche avec succès pour réduire le taux de rebut des prototypes de 15% à 5% et diminuer le coût unitaire de 15%. Ce n’est qu’après avoir achevé la validation du produit que l’entreprise est passée à des moules en aluminium, réduisant ainsi la part des coûts totaux liés aux moules de 18% à 9%.



