
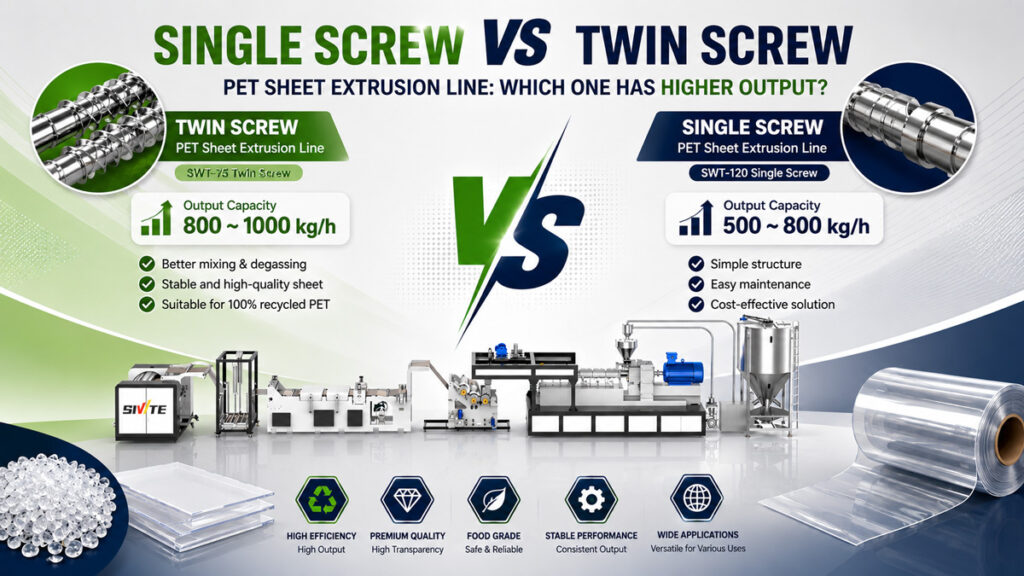
Si vous ne traitez que de la résine vierge, l'écart de rendement entre les extrudeuses monovis et bivis n'est en réalité pas aussi important qu'on pourrait le croire. Mais dès que du PET recyclé entre en ligne, les courbes de rendement des deux types d’extrudeuses divergent rapidement — c’est précisément pour cette raison que de nombreuses usines réévaluent leur besoin d’une extrudeuse monovis pour feuilles de PET ou d’une extrudeuse à double vis pour feuilles de PET lorsqu’elles augmentent leur production ou passent à des matériaux recyclés. Cet article analyse la question en détail : d’où provient réellement la différence de rendement, dans quels cas une vis unique suffit et dans quels cas une vis double devient nécessaire.
D'où provient la différence de production : principes structurels
Pour comprendre l'écart de production, il faut d'abord saisir la différence fondamentale qui existe dans la manière dont chaque type de vis transporte et plastifie la matière fondue.
Fonctionnement des extrudeuses monovis
Les extrudeuses monovis utilisent le frottement entre la vis et la paroi du cylindre pour faire avancer la matière ; la plastification est obtenue grâce à la combinaison de la chaleur de cisaillement générée par la rotation de la vis et du chauffage externe du cylindre. Cette conception est assez sensible à l’uniformité de la matière première : plus la taille des particules, la densité et le point de fusion sont homogènes au sein d’un même lot, plus le rendement de transport est stable. L’extrudeuse monovis présente l’avantage d’une structure simple, d’un coût réduit et d’un entretien limité ; elle offre en outre des performances constantes lors du traitement de matières premières homogènes telles que les granulés de PET vierge ou d’APET.
Fonctionnement des extrudeuses à double vis
Les extrudeuses à double vis (généralement de type co-rotatif à engrènement) utilisent deux vis entrecroisées pour faire avancer la matière. La plastification ne repose pas principalement sur le frottement contre la paroi du cylindre, mais sur le cisaillement forcé et le mélange entre les deux vis. Cette caractéristique de “ transport forcé ” confère aux extrudeuses à double vis une tolérance bien supérieure aux variations de forme, de densité et d’humidité de la matière première : qu’il s’agisse de granulés vierges uniformes ou de flocons de bouteilles recyclées de forme irrégulière et de densité variable, la vitesse de transport reste relativement stable.
L'influence du type de matière première sur la production : matière vierge ou recyclée
La véritable variable à l'origine de l'écart de production n'est pas la vis elle-même, mais la mesure dans laquelle la matière première “ perturbe ” l'efficacité de transport de la vis.
Cas des matières vierges : une vis sans fin suffit généralement
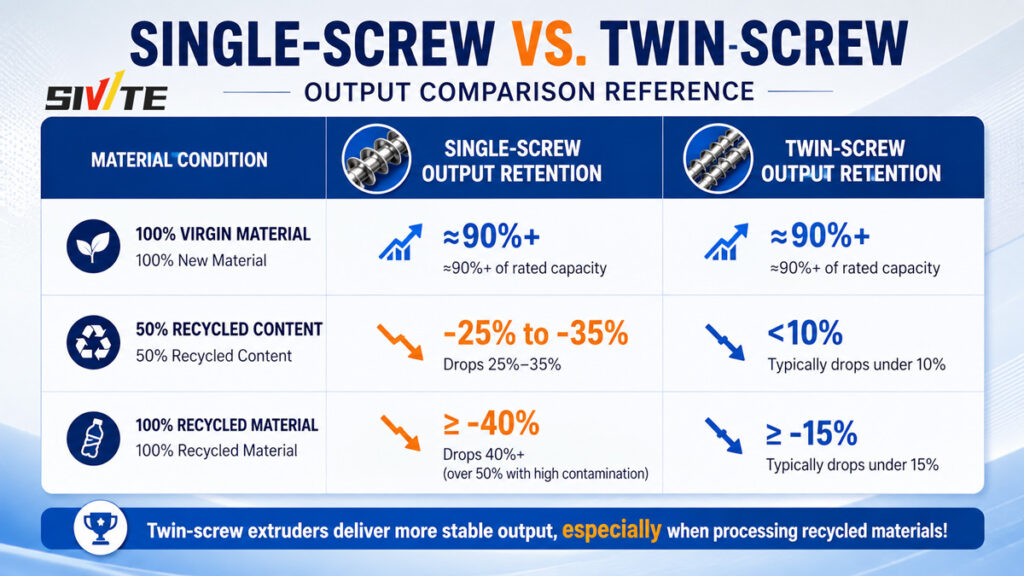
Si la matière première est constituée de granulés de PET vierge 100% ou d’APET présentant une granulométrie uniforme, une densité constante et un taux d’humidité contrôlé, une extrudeuse monovis peut généralement maintenir un rendement égal ou supérieur à 90% de sa capacité nominale. Dans ce cas de figure, l'extrudeuse monovis offre en réalité un meilleur rapport qualité-prix que l'extrudeuse à double vis, grâce à des coûts d'investissement et d'entretien réduits.
À mesure que la teneur en matériaux recyclés augmente, le rendement des extrudeuses monovis diminue sensiblement
· Densité apparente non homogène : Les flocons de bouteilles recyclées ont généralement une densité apparente représentant seulement 40% à 60% de celle des granulés vierges. Le volume du canal d'une vis sans fin étant fixe, une densité plus faible implique un poids réel de matière transporté par unité de temps inférieur.
· Comportement de fusion irrégulier : Les matériaux recyclés contiennent souvent du PET provenant de différents lots et présentant des valeurs d'indice de fluidité (IV) variables. La zone de plastification d'une vis simple ne peut pas s'adapter de manière dynamique et en temps réel à cet état hétérogène, ce qui peut entraîner une fusion insuffisante localisée et ralentir la vitesse globale d'extrusion.
· Teneur en humidité et en composés volatils plus élevée : Les matériaux recyclés contiennent généralement davantage d'humidité. En l'absence de dégazage à mi-cylindre, les extrudeuses monovis laissent l'humidité former des bulles dans la masse fondue, ce qui oblige les opérateurs à réduire la vitesse de la vis pour limiter ce défaut — ce qui se traduit par une baisse directe du rendement.
D'après les données mesurées par nos clients, lorsque la teneur en matériaux recyclés atteint 50%, le rendement des extrudeuses monovis diminue généralement de 25% à 35% par rapport à la transformation de 100% de matière vierge. Lorsque la teneur en matériaux recyclés atteint 100%, la baisse de rendement est généralement supérieure à 40% — et dans les cas où les niveaux de contamination sont plus élevés, elle peut dépasser 50%.
Les extrudeuses à double vis, grâce à leur conception à transport forcé et à leur système de dégazage sous vide en plusieurs étapes généralement intégré, permettent de maintenir la perte de rendement en dessous d'environ 15%, même lorsqu'elles traitent 100% de matière recyclée — c'est pourquoi les usines qui transforment des feuilles recyclées optent presque systématiquement pour des configurations à double vis.
Comparaison des rendements entre les modèles à vis unique et à double vis – Document de référence
Veuillez noter que les chiffres ci-dessus reflètent les performances générales du secteur avec des flocons de bouteilles nettoyés et broyés standard. Les chiffres réels varieront en fonction du niveau de contamination, des fluctuations de la valeur IV et de la configuration de dégazage de l'équipement — il est recommandé de toujours vérifier ces données en effectuant un essai avec votre matière première réelle.
Étude de cas : d'un goulot d'étranglement au niveau de la production à un doublement de la production
Un client fabriquant des barquettes thermoformées destinées au secteur alimentaire utilisait auparavant une ligne à vis unique pour transformer un mélange composé de 70% de matière recyclée et de 30% de matière vierge, mais le rendement réel n'atteignait qu'environ 55% de la capacité nominale de l'équipement, ce qui entraînait des retards de livraison récurrents. Après évaluation, nous avons recommandé de passer à une ligne d’extrusion de feuilles de PET à double vis, équipée d’un système de dégazage sous vide en deux étapes et d’un système de filtration à changement automatique de tamis.
Après ce changement, en utilisant le même mélange de matières premières, le rendement réel a atteint environ 881 TP5T de la capacité nominale — soit près du double de la production — tandis que la transparence des feuilles et la stabilité de l’épaisseur se sont également nettement améliorées. Ce cas montre que si une usine utilise à long terme des matières à forte teneur en recyclé, la perte de rendement due à la simple réduction de la vitesse de la vis pour s’adapter à la matière coûte en réalité bien plus cher que la différence de prix d’une machine à double vis.
Comment choisir : vis unique ou double vis ?
Si le rendement est la seule priorité, la réponse est claire : l'extrudeuse à double vis est le choix le plus sûr, notamment parce qu'elle s'adapte à tous les types de matières premières — qu'il s'agisse de matières vierges ou recyclées, elle maintient un rendement élevé et relativement stable. Cela dit, le choix doit tout de même être fondé sur votre gamme de production réelle :
1. Si votre matière première est systématiquement du 100% vierge tout au long de l'année, une extrudeuse monovis reste le choix le plus rentable grâce à un coût d'équipement moindre et à un entretien plus simple.
2. Si la proportion de matériaux recyclés dépasse régulièrement 30%-40%, ou si vous prévoyez de l'augmenter progressivement, une extrudeuse à double vis offre un rendement bien plus stable — et la différence de coût est généralement amortie plus rapidement que prévu.
3. Si vous avez besoin d'une ligne capable de basculer facilement entre des matières premières vierges et recyclées, le système à double vis offre une tolérance nettement supérieure face aux variations des matières premières, ce qui réduit les temps d'arrêt liés aux réajustements après chaque changement de matière.



