
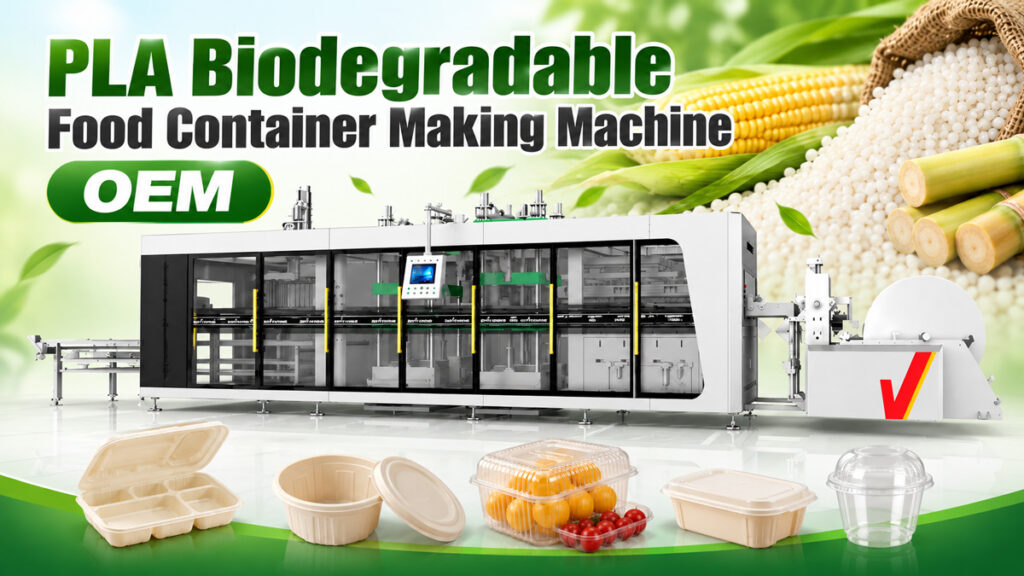
Avec l'entrée en vigueur progressive des politiques de restriction du plastique dans le secteur de la livraison de repas, de plus en plus d'entreprises abandonnent les emballages plastiques traditionnels au profit d'emballages biodégradables. Mais comment sont fabriqués exactement ces emballages biodégradables, et quel équipement est nécessaire ? La réponse est… machine de fabrication de contenants alimentaires — plus précisément, une pression positive/négative Machine de thermoformage à 3 stations. Cet article détaille le processus de production des contenants alimentaires biodégradables, les capacités requises pour l'équipement et son rendement réel.
Matières premières courantes pour les contenants biodégradables
La plupart des bols, plateaux à 5 et 8 compartiments biodégradables disponibles sur le marché sont fabriqués à partir de feuilles de PLA à base d'amidon de maïs. Certains fabricants utilisent également des feuilles biodégradables à base de poudre de bambou. Ces deux matériaux peuvent être transformés sur les mêmes équipements de thermoformage, mais la température et les paramètres de formage doivent être adaptés aux caractéristiques de chaque matériau.
Le processus de production des contenants alimentaires biodégradables
Le processus de production est similaire à celui des contenants en plastique ordinaires et se déroule en trois étapes continues : chauffage, formage par pression positive/négative, et poinçonnage-empilage.
Étape 1 : Chauffer et assouplir la feuille
La feuille de PLA ou de fibres de bambou est d'abord placée dans le four de chauffage, où des éléments chauffants supérieurs et inférieurs la portent uniformément à température de ramollissement. Le PLA étant assez sensible à la température, celle-ci et la durée de chauffage doivent être contrôlées avec plus de précision que pour une feuille de PET standard : une température trop élevée rend la feuille cassante, tandis qu'une température trop basse empêche un formage complet.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La feuille ramollie est acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas. Simultanément, une pression positive pousse la feuille par le haut tandis qu'un vide l'aspire par le bas, la pressant avec précision pour épouser la forme complète du récipient en une seule étape, y compris les séparateurs de compartiments, les contours du corps et le joint du couvercle. Le joint du couvercle exige une grande précision dimensionnelle ; seul le mouvement de va-et-vient des pressions positive et négative permet à la feuille d'épouser parfaitement chaque détail du moule, assurant ainsi une fermeture étanche et empêchant toute fuite de sauce ou de liquide.
Étape 3 : Perforation, séparation et empilage automatique
À ce stade, les contenants formés sont encore fixés à la feuille. La station de poinçonnage utilise une matrice de découpe pour séparer précisément chaque contenant. Ces contenants sont ensuite comptés automatiquement et empilés proprement par le système d'empilage, puis acheminés directement vers l'emballage, sans aucune manipulation manuelle à aucun moment du processus.
Une seule machine pour plusieurs types de conteneurs
L'un des principaux avantages de la machine de thermoformage à pression positive/négative à 3 stations est qu'il suffit de changer de moule pour produire des contenants aux spécifications différentes, notamment :
● Bols ronds biodégradables : Pour les soupes et nouilles à emporter
●Plateaux à 5 compartiments : Idéal pour les repas combinés nécessitant des plats principaux et des accompagnements servis séparément.
●Plateaux à 8 compartiments : Avec davantage de compartiments, adaptés aux buffets ou aux portions de restauration rapide
Qu'il s'agisse d'une feuille de PLA à base d'amidon de maïs ou d'une feuille de fibre de bambou, et qu'il s'agisse d'une forme de bol ou d'un plateau à plusieurs compartiments, la machine elle-même n'a pas besoin d'être modifiée ; seuls le moule de formage et les paramètres de chauffage doivent être ajustés, ce qui réduit considérablement l'investissement en équipement pour les producteurs qui gèrent plusieurs spécifications de produits.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, fonctionnant en pression positive/négative et bien configurée, atteint généralement une cadence de formage de 30 à 45 cycles par minute (légèrement inférieure à celle des feuilles PET standard, les matériaux biodégradables étant plus sensibles à la température). Avec un moule multi-empreintes, la production horaire peut atteindre environ 8 000 à 15 000 contenants, selon leur taille et le nombre d'empreintes. L'ensemble du processus est entièrement automatisé, du chauffage à l'empilage, et une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui permet de réaliser d'importantes économies sur les coûts de main-d'œuvre par rapport à une production manuelle étape par étape.



