
Lần đầu tiên nhiều người mua xem Đùn tấm PET Khi quan sát thiết bị, người ta nhận thấy rằng các máy đùn tấm PET của các nhà sản xuất khác nhau trông khá giống nhau về mặt bên ngoài — bố cục của thùng đùn, khuôn đùn và trục làm mát đều gần như giống hệt nhau. Tuy nhiên, khi nhìn vào bên trong thành phần cốt lõi, đó là trục vít đùn tấm PET, bạn sẽ thấy rằng mặc dù tất cả đều là ’tấm PET“, nhưng thiết kế tỷ lệ L/D của trục vít lại hoàn toàn khác nhau đối với PET nguyên sinh, RPET, CPET và tấm PETG dùng để đúc đồ nội thất. Đây không phải là sự lựa chọn thiết kế tùy tiện của các nhà sản xuất — mà là do mỗi loại vật liệu có các tính chất vật lý khác nhau, và máy đùn phải kiểm soát chính xác biểu đồ nhiệt độ và thời gian lưu giữ vật liệu trong quá trình đùn nóng chảy để tránh các đốm kết tinh, độ bền kém, ố vàng và bề mặt xỉn màu trên tấm thành phẩm.
Tỷ lệ L/D của trục vít là gì, và tại sao nó lại quyết định chất lượng quá trình đùn?
Tỷ số L/D của trục vít là tỷ lệ giữa chiều dài làm việc hiệu dụng và đường kính của trục vít — ví dụ, một trục vít có đường kính 90 mm và chiều dài hiệu dụng 3600 mm có tỷ số L/D là 40:1. Con số này có vẻ chỉ là một thông số hình học đơn giản, nhưng nó quyết định trực tiếp thời gian vật liệu được gia nhiệt, cắt và trộn bên trong trục vít, cũng như số vùng kiểm soát nhiệt độ độc lập mà trục vít có thể được chia thành — điều mà chúng ta thường gọi là thời gian lưu và độ chính xác của kiểm soát nhiệt độ theo từng đoạn.
Tỷ lệ L/D lớn hơn thường cho phép chia trục vít thành nhiều vùng gia nhiệt và nhựa hóa hơn, giúp cường độ cắt và mức tăng nhiệt độ trong mỗi vùng diễn ra nhẹ nhàng và dễ kiểm soát hơn. Tỷ số L/D nhỏ hơn sẽ tập trung quá trình dẻo hóa vào ít vùng hơn, mang lại hiệu suất cao hơn; tuy nhiên, nếu vật liệu vốn khó dẻo hóa hơn hoặc chứa nhiều tạp chất, điều này có thể dẫn đến việc dẻo hóa không hoàn toàn hoặc hiện tượng cắt quá mức cục bộ. Đây chính là lý do tại sao thiết kế trục vít lại có sự khác biệt đáng kể giữa các Máy đùn tấm PET xử lý các loại vật liệu khác nhau — mục tiêu cốt lõi là sử dụng tỷ lệ L/D và phương án điều khiển nhiệt độ theo từng đoạn phù hợp nhất với các tính chất vật lý của từng loại vật liệu, đồng thời kiểm soát chất lượng quá trình hóa dẻo và độ ổn định nhiệt.
Những khuyết tật nào trên tấm kim loại là do thời gian lưu không được kiểm soát tốt gây ra?
Quá trình dẻo hóa không hoàn toàn: Các vùng kết tinh
Nếu tỷ lệ L/D của trục vít không phù hợp với mức độ khó hóa dẻo của vật liệu, hoặc thiết kế điều khiển nhiệt độ theo từng đoạn không đáp ứng yêu cầu, các hạt PET có thể xuất hiện những vùng cục bộ không được nung chảy hoàn toàn trong quá trình gia công. Các hạt chưa tan chảy này sẽ tạo thành các đốm tinh thể có thể nhìn thấy khi tấm nhựa nguội đi — đây không chỉ là vấn đề về thẩm mỹ, mà còn là điểm tập trung ứng suất làm giảm độ bền cơ học tổng thể của tấm nhựa.
Quá trình biến đổi nhiệt không được kiểm soát: Vàng ố, giảm độ dẻo dai, bề mặt xỉn màu
Ngược lại, nếu việc điều khiển nhiệt độ theo từng đoạn và cường độ cắt không được tinh chỉnh phù hợp với độ nhạy nhiệt của vật liệu, và vật liệu bị giữ lại quá lâu hoặc chịu lực cắt quá mức trong vùng nhiệt độ cao cục bộ, PET sẽ bị phân hủy nhiệt — biểu hiện qua hiện tượng ngả vàng, giảm độ bền do sự đứt gãy chuỗi phân tử, và bề mặt trở nên xỉn màu rõ rệt. PET là một loại vật liệu polyester khá nhạy cảm với lịch sử nhiệt, và quá trình phân hủy sẽ tăng tốc đáng kể khi vật liệu bị giữ lại ở nhiệt độ trên khoảng 270°C tại một vùng cục bộ.
Bởi vì hai loại khuyết tật này tương ứng với hai vấn đề trái ngược nhau — “quá trình dẻo hóa không đủ” so với “lịch sử nhiệt cục bộ mất kiểm soát” — tỷ lệ L/D của trục vít và thiết kế vùng phải được điều chỉnh chính xác sao cho phù hợp với hành vi nóng chảy của từng loại vật liệu cụ thể, thay vì đơn giản hóa quyết định thành một tiêu chí duy nhất như “dài hơn luôn an toàn hơn” hay “ngắn hơn luôn an toàn hơn.”
Các thông số tỷ lệ L/D của vít SIVITE, dựa trên hơn một thập kỷ thử nghiệm
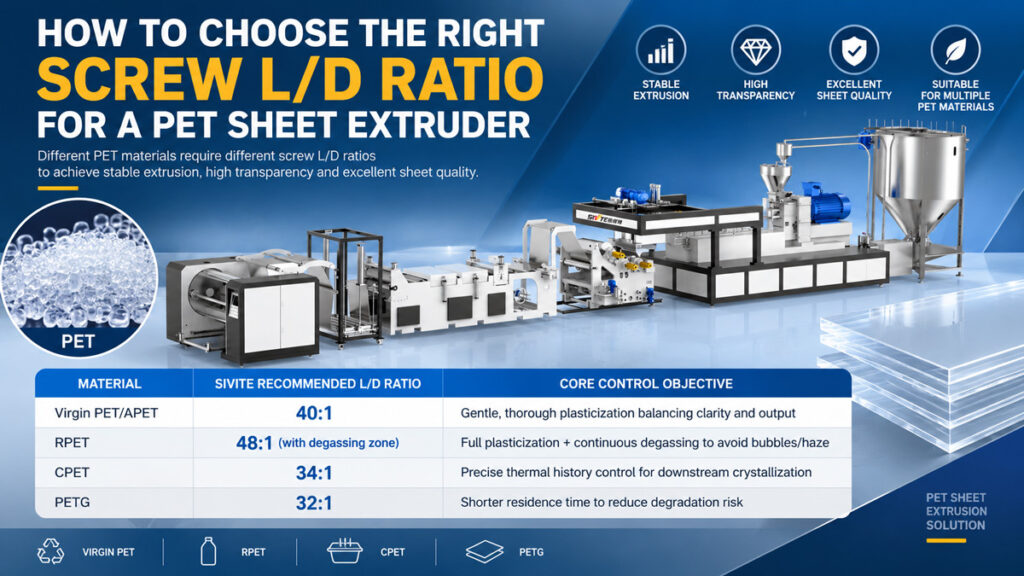
Với tư cách là nhà sản xuất chuyên về thiết kế trục vít cho máy đùn tấm PET, nhà sản xuất máy đùn tấm SIVITE đã dành hơn một thập kỷ thực hiện các thử nghiệm thực tế quy mô lớn trên các loại nguyên liệu PET/APET nguyên chất, RPET, CPET và PETG, từ đó dần dần xác định được bộ thông số tỷ lệ L/D mang lại chất lượng tấm ổn định nhất. Các con số này không phải là kết quả tính toán lý thuyết — chúng là kết quả của quá trình xác nhận lặp đi lặp lại dựa trên dữ liệu sản xuất thực tế:
1. PET/APET nguyên chất: Tỷ lệ L/D 40:1
Hạt nhựa PET nguyên sinh hoặc APET có các tính chất vật lý đồng nhất cùng hàm lượng độ ẩm và tạp chất thấp. SIVITE sử dụng tỷ lệ L/D là 40:1, kết hợp với nhiều vùng kiểm soát nhiệt độ riêng biệt, giúp quá trình làm dẻo diễn ra nhẹ nhàng và triệt để hơn — vừa duy trì độ trong suốt và độ bóng của tấm nhựa, vừa đảm bảo chất lượng sản phẩm ổn định.
2. RPET: Tỷ lệ L/D 48:1 (có vùng khử khí)
PET tái chế (RPET) có hàm lượng độ ẩm, tạp chất và độ dao động chỉ số IV cao hơn, khiến quá trình hóa dẻo trở nên khó khăn hơn đáng kể — đồng thời cũng đòi hỏi phải loại bỏ độ ẩm và các chất bay hơi phân tử thấp trong quá trình đùn. SIVITE sử dụng tỷ lệ L/D là 48:1 cho RPET, kèm theo khu vực khử khí chân không chuyên dụng được tích hợp sẵn, đảm bảo quá trình nhựa hóa triệt để đồng thời liên tục xả các chất bay hơi để ngăn ngừa bọt khí và khuyết tật mờ trên tấm nhựa.
3. CPET: Tỷ lệ L/D 34:1
CPET (PET kết tinh) chủ yếu được sử dụng để sản xuất khay đựng thực phẩm chịu nhiệt và hộp đựng an toàn khi sử dụng trong lò nướng. Yêu cầu đặc trưng của loại vật liệu này là tấm thành phẩm phải có mức độ kết tinh được kiểm soát để chịu được nhiệt khi hâm nóng bằng lò vi sóng hoặc lò nướng. SIVITE sử dụng tỷ lệ L/D là 34:1 cho CPET, kết hợp với hệ thống kiểm soát nhiệt độ theo từng đoạn chính xác hơn, để vật liệu nóng chảy thoát ra khỏi trục vít ở trạng thái nhiệt phù hợp với bước kết tinh được kiểm soát tiếp theo — từ đó tránh được lịch sử nhiệt quá cao hoặc quá thấp, gây cản trở quá trình kết tinh ổn định.
4. PETG: Tỷ lệ L/D 32:1
PETG (PET biến tính bằng glycol) có đơn vị copolymer được tích hợp trong cấu trúc phân tử, khiến vật liệu này có độ ổn định nhiệt tương đối thấp hơn; do đó, nó thường được gia công ở nhiệt độ thấp hơn PET tiêu chuẩn từ 20–30°C — việc gia công trong thời gian quá lâu dễ dẫn đến sự phân hủy nhiệt. SIVITE áp dụng tỷ lệ L/D là 32:1 cho PETG, kết hợp quãng đường nhựa hóa tương đối ngắn với nhiệt độ gia công thấp hơn để kiểm soát chặt chẽ thời gian lưu trú trong các vùng nhiệt độ cao. Tham số này đã được xác nhận và cố định thông qua dữ liệu sản xuất thực tế rộng rãi trên tấm khuôn đồ nội thất PETG, giúp giảm đáng tin cậy nguy cơ phân hủy nhiệt trong khi vẫn đảm bảo quá trình hóa dẻo hoàn toàn.
Các số liệu trên là các thông số do SIVITE khuyến nghị, được tổng hợp từ dữ liệu thử nghiệm thực tế trong hơn một thập kỷ. Tỷ lệ L/D thực tế cần được điều chỉnh thêm dựa trên công suất cụ thể của thiết bị, giá trị IV của nguyên liệu thô và các yêu cầu về định hình ở công đoạn sau.
Hướng dẫn mua hàng: Những câu hỏi cần đặt ra trước khi quyết định tỷ lệ L/D của vít
● Nguyên liệu chính của quý vị là gì? Nguyên liệu thô, nguyên liệu tái chế hay hỗn hợp — và theo tỷ lệ nào — vì điều này quyết định mức độ khó khăn trong quá trình làm dẻo và nhu cầu khử khí
● Quý công ty có kế hoạch sản xuất các loại vật liệu chuyên dụng như CPET hay PETG không? Nếu trong tương lai cùng một dây chuyền sản xuất cần xử lý nhiều loại vật liệu khác nhau, xin vui lòng xác nhận trước với nhà sản xuất xem trục vít có thể điều chỉnh theo mô-đun hay không, hay cần phải sử dụng nhiều bộ trục vít khác nhau
● Yêu cầu về ngoại quan và tính chất cơ học của tấm sản phẩm của quý vị khắt khe đến mức nào? Yêu cầu về độ trong suốt, độ bóng và độ bền càng cao thì tỷ lệ L/D và hệ thống kiểm soát nhiệt độ theo từng đoạn càng cần phải được điều chỉnh sao cho chính xác hơn



