
Wenn viele Käufer zum ersten Mal einen Blick auf Extrusion von PET-Platten Wenn man sich die Anlagen ansieht, fällt auf, dass die PET-Plattenextruder verschiedener Hersteller äußerlich recht ähnlich aussehen – der Aufbau von Zylinder, Düse und Kühlwalze wirkt in etwa gleich. Betrachtet man jedoch die Kernkomponente im Inneren, die PET-Platten-Extruderschnecke, so stellt man fest, dass – obwohl es sich in allen Fällen um ’PET-Platten“ handelt – das L/D-Verhältnis der Schnecke bei Neu-PET, RPET, CPET und PETG-Möbelformplatten völlig unterschiedlich ausgelegt ist. Dies ist keine willkürliche Konstruktionsentscheidung der Hersteller – vielmehr liegt es daran, dass jedes Material unterschiedliche physikalische Eigenschaften aufweist und der Extruder das Temperaturprofil sowie die Verweildauer des Materials während der Schmelzextrusion präzise steuern muss, um kristalline Stellen, mangelnde Zähigkeit, Vergilbung und matte Oberflächen in der fertigen Platte zu vermeiden.
Was ist das L/D-Verhältnis einer Schnecke, und warum ist es ausschlaggebend für die Extrusionsqualität?
Das L/D-Verhältnis einer Schnecke bezeichnet das Verhältnis zwischen der effektiven Arbeitslänge einer Schnecke und ihrem Durchmesser – beispielsweise weist eine Schnecke mit einem Durchmesser von 90 mm und einer effektiven Länge von 3.600 mm ein L/D-Verhältnis von 40:1 auf. Diese Zahl mag wie ein einfacher geometrischer Parameter erscheinen, bestimmt jedoch unmittelbar, wie lange das Material innerhalb der Schnecke erhitzt, geschert und vermischt wird und in wie viele unabhängige Temperaturregelungszonen die Schnecke unterteilt werden kann – was gemeinhin als Verweilzeit und Präzision der segmentierten Temperaturregelung bezeichnet wird.
Ein größeres L/D-Verhältnis ermöglicht es im Allgemeinen, die Schnecke in mehr Erwärmungs- und Plastifizierungszonen zu unterteilen, wodurch die Scherintensität und der Temperaturanstieg in jeder Zone sanfter und besser kontrollierbar bleiben. Ein kleineres L/D-Verhältnis konzentriert die Plastifizierung auf weniger Zonen und bietet dadurch eine höhere Effizienz; ist das Material jedoch von Natur aus schwerer zu plastifizieren oder weist es einen höheren Verunreinigungsgrad auf, kann dies zu einer unvollständigen Plastifizierung oder zu lokaler Überbeanspruchung durch Scherkräfte führen. Genau aus diesem Grund unterscheiden sich die Schneckenkonstruktionen deutlich voneinander PET-Folienextruder Bei der Verarbeitung verschiedener Werkstoffe besteht das zentrale Ziel darin, das L/D-Verhältnis und das segmentierte Temperaturregelungsschema so einzusetzen, dass sie optimal auf die physikalischen Eigenschaften des jeweiligen Werkstoffs abgestimmt sind, und dabei gleichzeitig die Plastifizierungsqualität und die thermische Stabilität zu steuern.
Welche Blechfehler entstehen durch eine unzureichend geregelte Verweildauer?
Unvollständige Plastifizierung: Kristalline Stellen
Wenn das L/D-Verhältnis der Schnecke nicht auf den Plastifizierungsaufwand des Materials abgestimmt ist oder die segmentierte Temperaturregelung unzureichend ist, können bei PET-Granulat während der Verarbeitung stellenweise Bereiche entstehen, die nicht vollständig geschmolzen sind. Diese nicht geschmolzenen Partikel bilden nach dem Abkühlen der Folie sichtbare kristalline Flecken – dies ist nicht nur ein optisches Problem, sondern stellt auch eine Spannungskonzentration dar, die die mechanische Gesamtfestigkeit der Folie beeinträchtigt.
Unkontrollierte thermische Beanspruchung: Vergilbung, verminderte Zähigkeit, matte Oberfläche
Umgekehrt gilt: Wenn die segmentierte Temperaturregelung und die Scherintensität nicht genau auf die thermische Empfindlichkeit eines Materials abgestimmt sind und das Material zu lange in einer lokalen Hochtemperaturzone verweilt oder dort einer übermäßigen Scherung ausgesetzt ist, kommt es bei PET zu einer thermischen Zersetzung – erkennbar an Vergilbung, verminderter Zähigkeit aufgrund von Molekülkettenbrüchen und einer deutlich mattieren Oberfläche. PET ist ein Polyesterwerkstoff, der relativ empfindlich auf thermische Belastungen reagiert, und die Zersetzung beschleunigt sich erheblich bei lokaler Verweildauer über etwa 270 °C.
Da diese beiden Fehlerarten gegensätzlichen Problemen entsprechen – “unzureichende Plastifizierung” gegenüber “außer Kontrolle geratener lokaler thermischer Verlauf” – müssen das L/D-Verhältnis der Schnecke und die Zonengestaltung präzise auf das Schmelzverhalten des jeweiligen Materials abgestimmt werden, anstatt die Entscheidung auf eine einzige Größe zu reduzieren, wie etwa “länger ist immer sicherer” oder “kürzer ist immer sicherer”.”
Die Parameter für das L/D-Verhältnis von Schnecken bei SIVITE – basierend auf mehr als einem Jahrzehnt an Tests
Als Hersteller, der sich auf die Konstruktion von Extruderschnecken für die PET-Plattenextrusion spezialisiert hat, hat der Plattenextruderhersteller SIVITE über ein Jahrzehnt lang umfangreiche Praxistests mit Neu-PET/APET, RPET, CPET und PETG durchgeführt und dabei schrittweise eine Reihe von L/D-Verhältnis-Parametern ermittelt, die die stabilste Plattenqualität gewährleisten. Bei diesen Werten handelt es sich nicht um theoretische Berechnungen – sie sind das Ergebnis wiederholter Validierungen anhand realer Produktionsdaten:
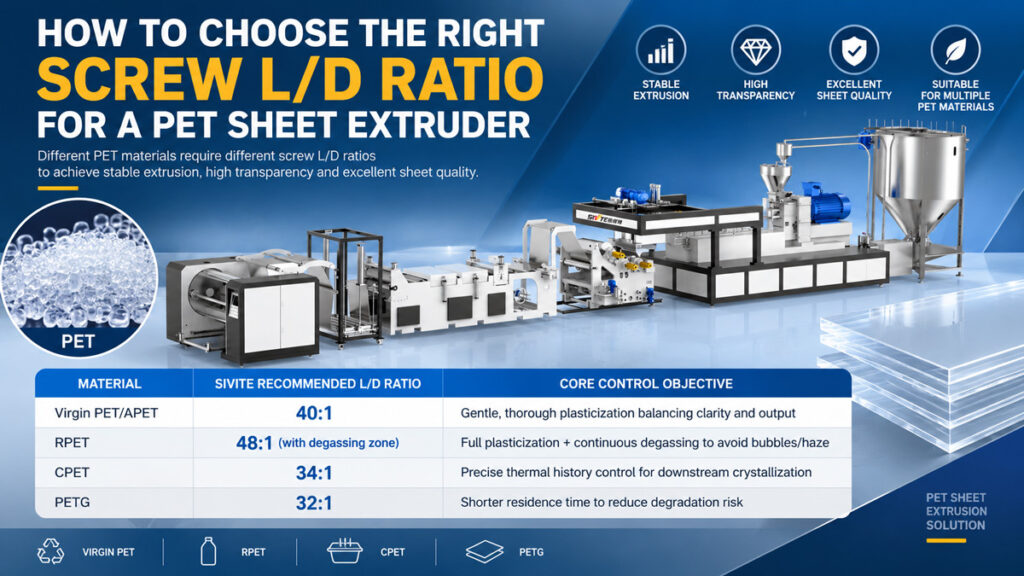
1. Neuware PET/APET: L/D-Verhältnis 40:1
Neuware aus PET oder APET weist einheitliche physikalische Eigenschaften sowie einen geringen Feuchtigkeits- und Verunreinigungsgehalt auf. SIVITE verwendet ein L/D-Verhältnis von 40:1; durch eine größere Anzahl segmentierter Temperaturregelungszonen wird ein schonenderer und gründlicherer Plastifizierungsprozess ermöglicht – wodurch die Klarheit und der Glanz der Folie erhalten bleiben und gleichzeitig eine stabile Produktionsleistung gewährleistet wird.
2. RPET: L/D-Verhältnis 48:1 (mit Entgasungszone)
Recyceltes PET (RPET) weist einen höheren Feuchtigkeitsgehalt, eine höhere Verunreinigung und stärkere Schwankungen des IV-Werts auf, was die Plastifizierung spürbar erschwert – zudem müssen während der Extrusion Feuchtigkeit und niedermolekulare flüchtige Bestandteile entfernt werden. SIVITE verwendet für RPET ein L/D-Verhältnis von 48:1 und verfügt über eine integrierte Vakuum-Entgasungszone, die eine gründliche Plastifizierung gewährleistet und gleichzeitig flüchtige Bestandteile kontinuierlich abführt, um Blasen und Trübungsfehler in der Folie zu verhindern.
3. CPET: L/D 34:1
CPET (kristallisiertes PET) wird hauptsächlich für hitzebeständige Lebensmittelschalen und ofenfeste Behälter verwendet. Die entscheidende Anforderung besteht darin, dass die fertige Folie einen kontrollierten Kristallinitätsgrad aufweisen muss, um der Erwärmung in der Mikrowelle oder im Backofen standzuhalten. SIVITE verwendet für CPET ein L/D-Verhältnis von 34:1 in Verbindung mit einer fein abgestuften Temperaturregelung, sodass die Schmelze die Schnecke in einem thermischen Zustand verlässt, der für den anschließenden kontrollierten Kristallisationsschritt geeignet ist – wodurch eine thermische Vorgeschichte vermieden wird, die für eine stabile Kristallisation entweder zu hoch oder zu niedrig ist.
4. PETG: L/D-Verhältnis 32:1
PETG (glykolmodifiziertes PET) weist eine in seine Molekülstruktur eingebaute Copolymer-Einheit auf, wodurch es eine relativ geringere thermische Stabilität aufweist; es wird in der Regel bei Temperaturen verarbeitet, die 20–30 °C unter denen von Standard-PET liegen – eine zu lange Verarbeitungsdauer führt leicht zu thermischem Abbau. SIVITE verwendet für PETG ein L/D-Verhältnis von 32:1 und kombiniert dabei einen relativ kürzeren Plastifizierweg mit niedrigeren Verarbeitungstemperaturen, um die Verweildauer in den Hochtemperaturzonen kürzer zu halten. Dieser Parameter wurde anhand umfangreicher Produktionsdaten aus der Praxis bei PETG-Formplatten für Möbel validiert und festgelegt, wodurch das Risiko eines thermischen Abbaus zuverlässig gesenkt wird, während gleichzeitig eine vollständige Plastifizierung gewährleistet bleibt.
Bei den oben genannten Werten handelt es sich um die von SIVITE empfohlenen Parameter, die auf der Grundlage von Live-Testdaten aus über einem Jahrzehnt zusammengefasst wurden. Das tatsächliche L/D-Verhältnis sollte unter Berücksichtigung der spezifischen Anlagenleistung, des IV-Werts des Rohmaterials und der Anforderungen an die nachgelagerte Formgebung weiter optimiert werden.
Kaufberatung: Fragen, die Sie sich vor der Festlegung des L/D-Verhältnisses einer Schraube stellen sollten
● Was ist Ihr Hauptrohstoff? Neuware, Rezyklat oder eine Mischung – und in welchem Verhältnis –, da dies den Plastifizierungsaufwand und den Entgasungsbedarf bestimmt
● Haben Sie Pläne, Spezialmaterialien wie CPET oder PETG herzustellen? Falls dieselbe Produktionslinie künftig mehrere Materialien verarbeiten soll, klären Sie bitte im Voraus mit dem Hersteller ab, ob die Schnecke modular angepasst werden kann oder ob mehrere Schneckensätze erforderlich sind.
● Wie hoch sind Ihre Anforderungen an das Erscheinungsbild und die mechanischen Eigenschaften der Platten? Je höher die Anforderungen an Klarheit, Glanz und Zähigkeit sind, desto präziser müssen das L/D-Verhältnis und die segmentierte Temperaturregelung aufeinander abgestimmt werden



