
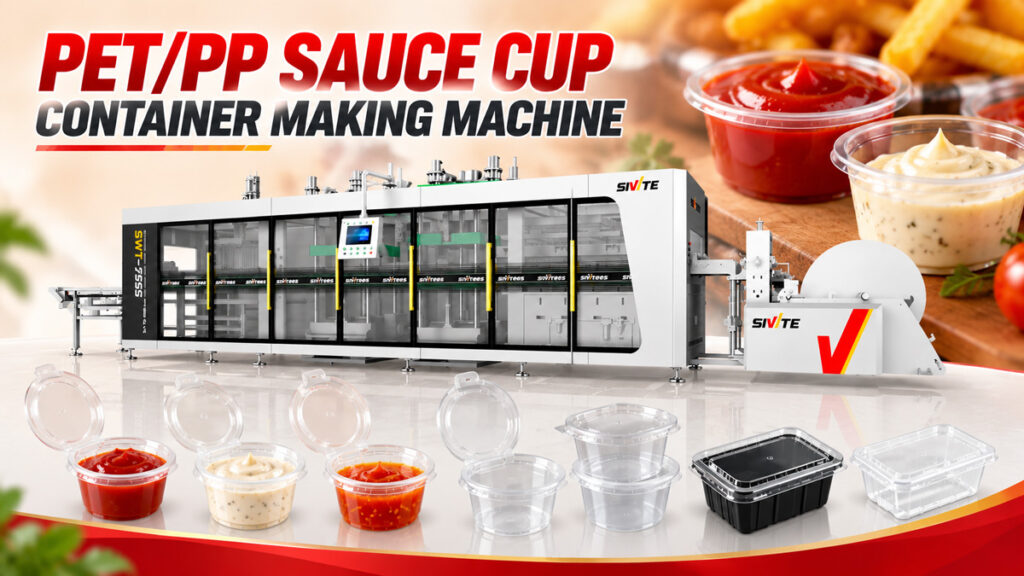
Les petits gobelets à sauce jetables utilisés par les chaînes de restauration rapide et les services de livraison semblent simples par leur taille et leur structure, mais garantir leur étanchéité grâce à un couvercle bien ajusté exige en réalité beaucoup du processus de fabrication. Comment ces petits contenants sont-ils produits en grande quantité ? La réponse est… Machine à fabriquer des coupelles à sauce — plus précisément, une pression positive/négative Machine de thermoformage à 3 stations. Cet article détaille le processus de production des coupelles à sauce, les capacités requises par l'équipement et son rendement réel.
Matières premières courantes pour les coupelles à sauce
Les coupelles à sauce sont généralement fabriquées en deux matériaux : le PET et le PP. Le PET offre une grande transparence, idéale pour les applications où la couleur de la sauce doit être visible, comme le ketchup ou la vinaigrette. Le PP, quant à lui, présente une meilleure résistance à l’huile et à la chaleur, ce qui le rend adapté aux produits tels que l’huile pimentée ou les sauces piquantes qui nécessitent une certaine tolérance à la température. Ces deux matériaux peuvent être transformés sur la même machine ; seuls la température de chauffe et les paramètres de formage doivent être ajustés.
Le processus de production des coupelles à sauce
Le processus de fabrication se déroule en trois étapes continues : chauffage, formage par pression positive/négative, puis poinçonnage et empilage. Malgré la petite taille des coupelles à sauce, la précision requise à chaque étape demeure élevée.
Étape 1 : Chauffer et assouplir la feuille
La feuille de PET ou de PP est d'abord placée dans le four de préchauffage, où des résistances supérieures et inférieures la chauffent uniformément jusqu'à ce qu'elle ramollisse. Les moules à ramequins comportent généralement un très grand nombre d'empreintes (un seul moule peut contenir des dizaines, voire des centaines d'empreintes), de sorte que l'uniformité de la cuisson dans le four influe directement sur la régularité du moulage de chaque ramequin. Un sous-chauffage localisé amincit la paroi du ramequin, créant ainsi un risque de fuite.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La feuille ramollie est acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas. Simultanément, une pression positive pousse la feuille par le haut tandis qu'un vide l'aspire par le bas, étirant ainsi uniformément la feuille pour former le corps du gobelet et le bord replié. La précision dimensionnelle du bord du gobelet (qui s'emboîte dans le couvercle pour assurer l'étanchéité) doit être absolue : même un léger défaut peut compromettre l'étanchéité du couvercle et provoquer des fuites pendant le transport. Ce jeu de pressions positive et négative permet un étirement uniforme de la feuille, même dans les cavités les plus petites et les plus profondes, garantissant une épaisseur de paroi nettement plus constante qu'avec le seul formage sous vide – un facteur essentiel pour l'étanchéité des gobelets à sauce.
Étape 3 : Perforation, séparation et empilage automatique
À ce stade, les gobelets formés sont encore fixés à la feuille. La station de découpe utilise une matrice pour séparer précisément chaque gobelet. Les gobelets séparés sont ensuite comptés automatiquement et empilés soigneusement par le système d'empilage, puis acheminés directement vers l'emballage, sans aucune manipulation manuelle à aucun moment du processus.
Une seule machine produit des coupelles à sauce de tailles et de styles variés.
L'avantage de la thermoformeuse à pression positive/négative à 3 stations réside dans la simplicité du changement de moule : il suffit de changer de modèle pour produire des coupelles de sauce de tailles et de formes différentes. Parmi les nombreux modèles et spécifications disponibles sur le marché, on trouve notamment :
● Petits pots de sauce (15-30 ml) : Pour les emballages de livraison, comme l’huile pimentée ou la sauce à l’ail, en petites portions.
● Pots à sauce moyens (30-60 ml) : couramment utilisés pour l’emballage du ketchup et des vinaigrettes dans la restauration rapide
● Coupes à sauce compartimentées : Composées de 2 à 3 sections distinctes dans une seule coupe, elles conviennent aux plats qui s'accompagnent de plusieurs sauces.
● Tasses à sauce tout-en-un avec couvercle intégré : la tasse et le couvercle sont moulés ensemble, ce qui réduit le besoin d’une étape de pose séparée du couvercle.
Peu importe les variations de capacité et de style, la machine elle-même n'a pas besoin d'être remplacée ; seul le moule de formage doit être ajusté, ce qui réduit considérablement l'investissement en équipement pour les producteurs utilisant plusieurs spécifications de coupelles à sauce.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, fonctionnant en pression positive/négative et bien configurée, atteint généralement une cadence de formage de 40 à 55 cycles par minute pour le traitement de petits produits à grand nombre d'empreintes, comme les coupelles de sauce. Grâce à ce grand nombre d'empreintes (généralement plusieurs dizaines, voire plus d'une centaine par moule), la production horaire peut atteindre environ 30 000 à 80 000 coupelles, selon leur taille et le nombre d'empreintes. L'ensemble du processus est entièrement automatisé, du chauffage à l'empilage, et une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui réduit considérablement les coûts de main-d'œuvre par rapport à une production manuelle étape par étape.
Qu'il s'agisse d'un petit pot de 15 ml pour sauce, d'un pot compartimenté ou d'un modèle à couvercle intégré, tous les pots à sauce sont fabriqués selon le même procédé de thermoformage à chaud, formage et poinçonnage sur une machine de thermoformage à trois stations à pression positive/négative, avec des moules différents. La fermeture du moule par pression positive/négative garantit un étirage uniforme et une étanchéité précise du bord, même pour les petites structures à cavité profonde, résolvant ainsi le problème récurrent des fuites. Avec une capacité de production supérieure à 30 000 unités par heure et un seul opérateur pour l'emballage, les fabricants de pots à sauce peuvent répondre à la demande des secteurs de la livraison et de la restauration rapide, tout en réduisant les coûts de main-d'œuvre et en améliorant la fiabilité des produits.



